


スリムボックス型タバコパックは機械適応性が悪い?ダイカットプロセスの選択は非常に重要です-
近年、スリムハードパックタバコは多くのタバコブランドの規模拡大や構造改善の原動力となっています。ますます多くの紙巻きタバコブランドが消費者の需要を重視し、製品の反復とアップグレードを促進し、スリムなハードパック紙巻きタバコカテゴリーの開発加速を共同で推進しています。スリムハードパックタバコの市場シェアが拡大し続けるにつれて、スリムタバコ包装機の速度も常に向上しており、毎分 600 ~ 700 パックの速度に達しています。タバコパックの型抜きや成形が不十分だと、機械への適応性が大幅に制限されます。-タバコ包装機での機械テストによると、丸{7}}対-ダイスカット-では、平ら-対-平らなダイスカット-と比較して、より優れた機械適応性を備えたスリムなハードパックタバコが製造されます。
ダイカットプロセスの選択-
型抜きプロセスでは、標準のタバコ パックに比べて、スリムなタバコ パックを製造するのがより困難です。-パック箱のサイズを比較すると、図1に示すように、スリムパックは260.3mm×77.0mm、スタンダードパックは245.0mm×98.0mmとなります。スリムパックは長さが長くなり、基本的に紙幅は770mm以上になります。水平方向の面付けは標準パックより 50 ~ 60 mm 広くなり、水平方向のレイアウトの増加により型抜き寸法の精度に影響します。-垂直面付けに関しては、スリムパックの方が幅が狭いため、垂直面付けするユニット数が多すぎると、カッティングタブとプレート端での位置合わせが困難になります。
図 1 に見られるように、スリム パックの最小折り線間隔は 8.0 mm で、標準パックよりも 4.0 mm 小さくなります。 「力の競合」要因により、折り目線の間隔が狭くなるほど、折り目の深さの均一性を制御することが難しくなります。スリム パックの折り目とダイカット エッジの間の距離は 11.0 mm ですが、標準パックでは 21.5 mm です。-この距離が近づくほど、成形中にパックを開くために必要な力が大きくなります。折り目の深さが不十分であったり、接着性能が劣ったりすると、タバコ包装機が頻繁に停止する原因となります。現在、国内のスリムパックはすべてフラット-オン-フラット ダイカット-方式を採用しています。ダイカット成形効果をより適切に制御し、機械送りへの安定した適合性を確保するために、当社ではロータリーダイカット法を使用した試験検証を実施しています。-
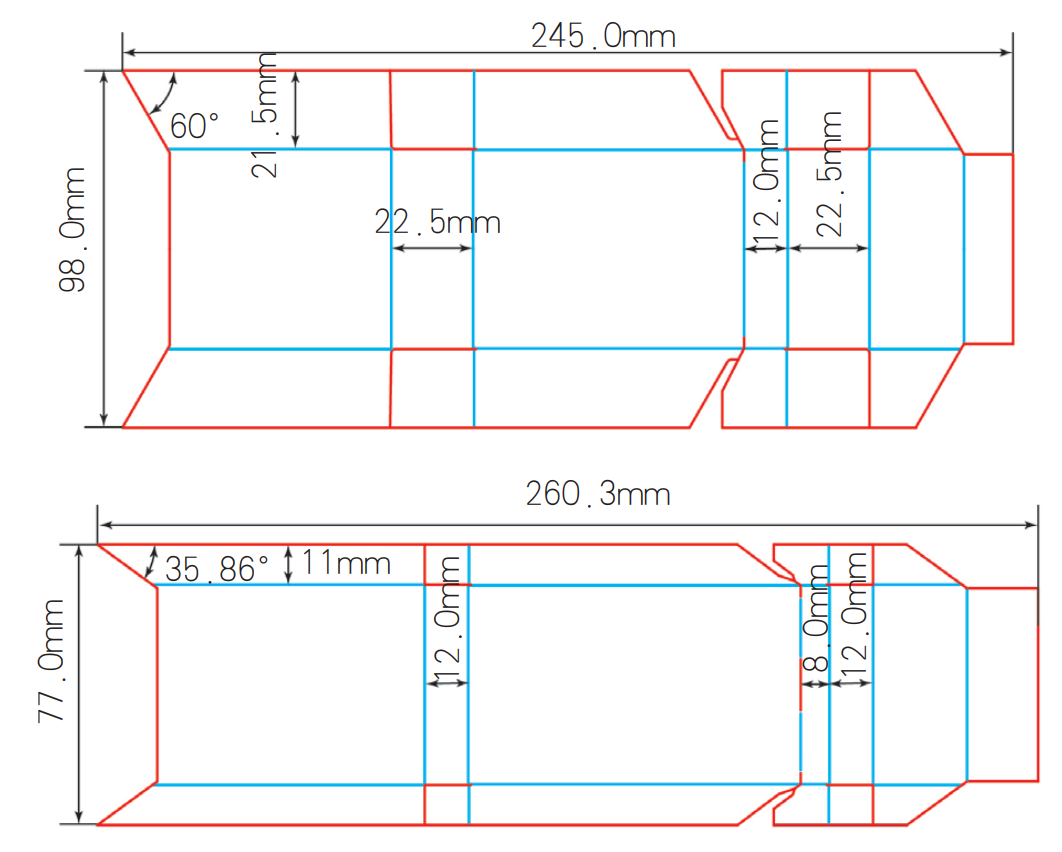 図1 標準箱(上)と細箱(下)のタバコパックのサイズの模式図
初期の工程計画と分析では、平坦なダイカット法と平面ダイカット法を比較しました。その結果、円形ダイカット法には次の 5 つの利点があることがわかりました。-
01/ 高い生産効率
ダイカット機の速度 210,000 枚/時によると、円形ダイカットの生産効率は平面ダイカット(105,000 枚/時間)の 2 倍になります。{3}{4}
02/ 同じ長さの紙を使用すると、製品の歩留まりが向上します
円形ダイカットはロールフィード方式を採用しているため、写植中にマウスピースとチップの位置を残す必要がなく、連続クロスネスティングも実現でき、約 6% の紙を節約できます。-タバコ箱の幅77mmに合わせて、1万箱ごとに小型製品が148万個増えることになる。
03/ より均一な圧力と、-インデントおよびダイカット時のダイカット品質の向上-
円形のダイカットとプレス方法は線接触であるため、ダイカット ロールには高精度 4 軸マシニング センターが装備されており、製品の寸法精度は 0.2 mm 以内に制御され、平面形状が 3 次元の加工パターンに正確に変換されます。-この方法は、圧力の少ないラインプレス法を採用しているため、フラットプレスやフラットダイカット圧縮に比べて、押し込みやダイカットの圧力均一性が非常に高く、タバコパック製品の成形がより安定しています。
04/ 高い型抜き精度-
円形打抜き機には、高精度位置合わせ装置と打抜き位相調整装置が装備されており、高精度な打抜きが可能です。{{1}{2}張力制御システムにより、印刷、ダイカット、インデントの位置決め精度が向上します。-ダイカット全体、インデンテーションプレートの周長、および印刷プロセスプレートの周長間の誤差を円周方向に各タバコ箱に均等に分散できるため、フラットダイカットバイトプレートのテールダイ{9}}カッティングスリーブ-の大きな差異の問題を回避でき、単一の箱のサイズがより正確になります。
05/ ダイカットプレートの高い耐印刷性-
円形のダイカット プレートは寿命が長く、ダイカット ローラーは 3 回再研磨でき、各再研磨後に 500 ~ 1,000 万回転することができ、平らなダイカット方法よりも寿命がはるかに長くなります。-
ダイカットプロセス選択のリスク-
薄型ブランチボックス型タバコパック丸プレス丸型切断工具は、基本的に輸入粉末鋼で作られ、荒加工後に真空焼入れされ、硬度は HRC60 以上に達することがあります。円形ダイカットボックスパックプロセスが大量生産に対応し、効果的かつ安定した機械上での適応性を維持できるようにするには、プロセスを計画する際に次の 4 つのリスク ポイントを考慮する必要があります。-
01/「アゲハ」の鋭い角「ナイフが折れる」危険性
図1に示すように、ファインボックスタバコパックの先端角度は35.86度であり、標準ボックスタバコパックの60度よりもはるかに小さいです。角度が小さいほど、型抜きやプレス中に鋭い角が紙で圧迫されて「欠け」が発生するリスクが高くなります。-
02/ くぼみの線幅と深さの選択リスク
紙の種類(転写紙、ラミネート紙、白ボール紙)、厚さの違い、ボックスタイプの各位置で必要なくぼみの深さと幅の違いに応じて、適切なくぼみエッジとくぼみ溝の幅、角度、高さを選択する必要があります。一度無理な選択をしてしまうと、成形後に「口が斜め」「天と地」「天を覆う土」の問題が発生しやすくなります。
03/ ダイカットのエッジ幅とエッジ角度の選択のリスク-
十分な耐印刷性とダイカットエッジの仕上げを維持するために、紙とインクに応じて、異なるブレード幅とエッジ角度を持つツールが選択されます。-ダイカッティングエッジの角度範囲は35度〜55度、エッジ幅の範囲は0.02〜0.05mmです。紙の種類は大きく分けて、白カード、転写カード、ラミネートカードに分けられます。インクの種類は大きく分けて、普通インク、白インク、UVインクに分けられます。紙やインクが異なれば、ダイカットエッジの幅とエッジ角度の選択肢も異なります。
04/ ダイカットされた円周タバコパックの数を選択するリスク-
ダイカットする円周タバコ箱の数の選択は、まず印刷カード位置の制御の難しさに応じて選択する必要があり、ダイカットする印刷円周と同じ数のタバコ箱を使用するようにしてください。-周方向のタバコ箱の数が少ないほど、ローラーの自重が軽くなり、ファインボックスタバコパックパネルの水平方向の長さが標準ボックスタイプのタバコパックに比べて長くなり、ダイカットや中箱の押し込み圧力不足が発生しやすくなります。-図2に示す1軸と4軸は圧力不足を補うために追加されていますが、ダイカットローラーの直径が大きく、十分な重量があればあるほど、微細ブランチボックス型タバコパックの中間圧力の安定性はより良好になります。
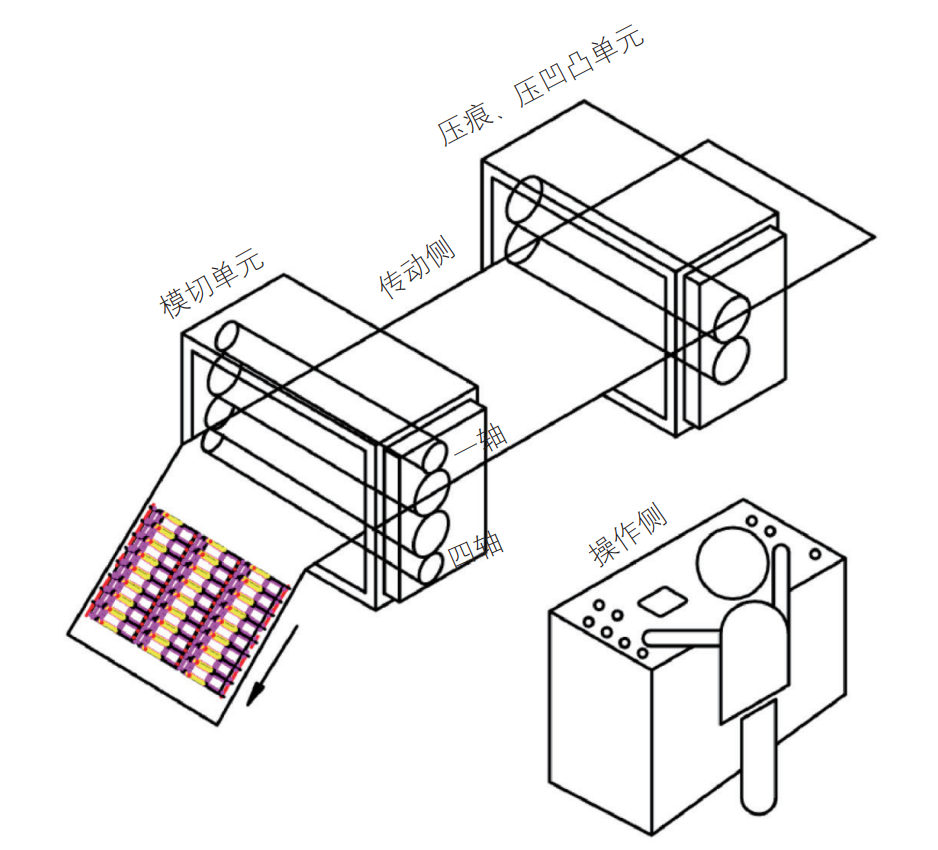
図 2 ラウンド-圧力ラウンドダイカット-ワークステーションの概略図
スリムパックタバコ箱-に対するより優れた安定した機械適応性を維持することに加えて、丸-圧力丸ダイカット-は、検査装置、自動収集装置、自動反転装置、自動結束装置、自動パレタイジング装置への下流接続を拡張することもでき、AGV 無人搬送車と統合してインテリジェントな生産モードを実現することもできます。スリムなパックのタバコ箱に丸-圧力丸ダイス-を適用することで、その高い効率と安定性が実証されました。今後はさらに幅広い応用研究も行っていきます。