


淡い背景のプリントはインク色ムラが出やすいですか?このプロセスを試してみてはいかがでしょうか。
さまざまな印刷方法の更新と置き換えに伴い、従来のタバコのラベル印刷プロセスは常に革新されています。タバコのパッケージの印刷方法としては、オフセット印刷、凸版印刷、グラビア印刷、オリフィス版(スクリーン印刷)などが一般的に行われており、それぞれの印刷工程で製品効果を発揮する上での特徴があります。従来のオフセット印刷は、淡いインクの色、印刷ドットの階層、印刷物の詳細情報など、多くの点で優れた再現性を持っています。しかし、大判ベースカラー製品、特にライトフォーマットの大判印刷製品のインク層の厚さを制御することは困難です。印刷工程では、色の安定性やインク層の不均一などの品質問題が発生しやすく、製品の廃棄率の増加につながり、企業の損失、資源の無駄、持続不可能性を引き起こします。色の違いは不安定であり、機械オペレーターによるリアルタイム監視によって調整できますが、オペレーターに高い基準が求められますが、製品の色のバッチの一貫性を確保することは依然として困難です。{6}}
従来のフレキソ印刷では、メッシュ ローラーを使用してインクを転写します。これにより、広い表面上の背景インク層の厚さを効果的に制御できます。オペレーターの要件が比較的低く、特に広い面に明るい背景を印刷する製品の場合、インク層の厚さを制御するのに便利です。インキ層の厚みを安定して転写することで、製品のインキ色の均一性を効果的に制御できます。
現在、筆者の会社にはローランド8+2のオフセット印刷機があり、フレキソ印刷におけるインキ層の厚さと均一で安定したインキ色という特徴と、オフセット印刷の網点の鮮明な積層性、細部情報の再現性の良さを兼ね備えた生産設備です。フレキソ印刷は、大きなページでの明るい背景色の色の安定性を担当し、オフセット印刷は、製品のグラフィックやテキストの詳細の再現性を担当します。これにより、印刷製品の安定した色差、明確な階層、豊かな詳細の特性が実現され、元の原稿に準拠し、標準に忠実であるという効果が真に実現されます。
あるタバコ会社の商品を例に挙げると、商品のメインカラーは全ページ薄黄色の背景です。生産工程では、オペレーターのレベル、インク配合担当者の技術経験、設備の稼働状況、材料の安定性などにより、色差の安定性は高くありません。製品の特性に基づいて、研究開発チームは、メッシュローラー、インキの厚さと粘度、印刷用紙、印刷プロセスの分析と改善の側面からプロセステストと記録分析を実施し、製品品質に関する上記の指標の安定性と適応性の要件を機械上で繰り返し検証し、段階的な結果を達成しました。大判ライトベース製品において、接着フレキシブルボンディング技術の向上により安定した色差と均一なインク色を実現するプロセスを以下の観点から探っていきます。
紙、インク、版ローラーのプロセス選択
01 印刷材料の性能分析
この商品に使用されている片面コート白ボール紙は、原紙の片面に白色コートを施し、カレンダー加飾を施したものです。紙に不均一なコーティングが施されている場合、または非コート紙の場合、非コート紙には、表面の繊維の絡み合い、基材の表面が粗くて不均一であること、印刷ドットの直径よりも大きな繊維の隙間などの問題が発生し、その結果、ドットが繊維間の隙間に正確に存在し、インクを紙の表面に転写できず、この領域で画像を再現することができなくなります。
印刷工程において、紙の凹凸によりインクの色ムラやドット抜け、印刷面のレベリング不良が発生する場合がございます。印刷用紙表面の平坦性と塗膜のインク吸収性は、製品の印刷性能を左右する重要な要素です。そのため、原紙の選択と表面コーティングの要件に関して、製紙工場との綿密な技術交流に加え、自社の印刷設備条件下でプロセスの改善を行い、紙表面の平坦性を最大限に高め、印刷適性を向上させました。-
01
まず、千宝博王SBS(白芯ホワイトカード)や紅太仁恒SBS(白芯ホワイトカード)などの平坦性の良い原紙を選びます。表面平坦度の安定性が高く、さまざまなスキームでテストおよび比較して、より優れたスキームを選択できます。
02
第二に、紙コーティング装置のデバッグ、カレンダー加工、コーティングスクレーパーなどのさまざまな側面からコーティング効果を向上させます。
03
第三に、コーティング配合を調整することで、コート紙のインク吸収性能を向上させることができ、紙のコーティングがしっかりしていて、気泡や縞がなく、紙の表面が滑らかで不純物がないことが保証されます。白いボール紙が印刷版にしっかりと接触し、印刷ドットを鮮明に復元できるように、紙の表面の平滑度が 400S 以上であることを確認してください。
04
第四に、製品の印刷プロセス中に不正確なドット印刷、不均一なインク色、ドットの損失などの印刷品質の問題を回避するために、装置の最初のシートに紙の表面に UV 退色剤を充填して、UV フレキソインクの浸透を防ぎ、インクスキンを効果的に除去し、紙のピットを平らにし、タバコ紙の表面の平滑性を向上させる必要があります。
02 印刷インキの選択と制御
まず、印刷インクの選択において、水性インクは印刷プロセス中にメッシュ ローラーが詰まりやすいため、専門の洗浄剤で洗浄する必要があります。その結果、印刷が中断され持続不可能になり、色の安定性に影響します。{0}環境に優しいUV硬化型フレキソインキは、メッシュローラーへの固着や目詰まりがなく、UV光照射によりインキ層が瞬時に硬化するとともに、ドット肥大現象を効果的に抑制し、安定した品質と高い生産効率を実現します。インク層の堅さ、インク粘度の安定性、印刷色の一貫性を維持し、生態環境をより良く保護することができます。
次に、インク粒子の厚さとインクの粘度も、印刷効果とプレス後の製品の品質に大きな影響を与えます。印刷プロセス中にインク粒子の厚さとインク粘度が適切に制御されていない場合、印刷製品のドットの端が毛羽立ったり、ドットが変形したり、ドットが膨張したりするだけでなく、インクの転写量にも影響を及ぼします。さらには、製品の後処理やホットスタンプの適応性が低下し、最終製品での金の損失、ペースト、さらにはインクの爆発などの問題が発生します。-したがって、テストプロセス中、インク粒子の厚さと粘度を厳密に制御する必要があります。
03バージョンローラーの特徴と適応性
フレキソベースカラー印刷のプロセスにおいて、セラミックメッシュローラーは、高い耐印刷性、耐食性、高温耐性、規則的なメッシュ穴、滑らかなメッシュ壁、速いインク放出、簡単なクリーニング、および低いブレード摩耗という特徴を備えています。一回の使用時間が長いだけでなく、印刷版の耐用年数も長くなります。レーザー彫刻技術によって生成されるドットホールはより深く、より滑らかであるため、印刷時のインク転写の均一性が向上します。
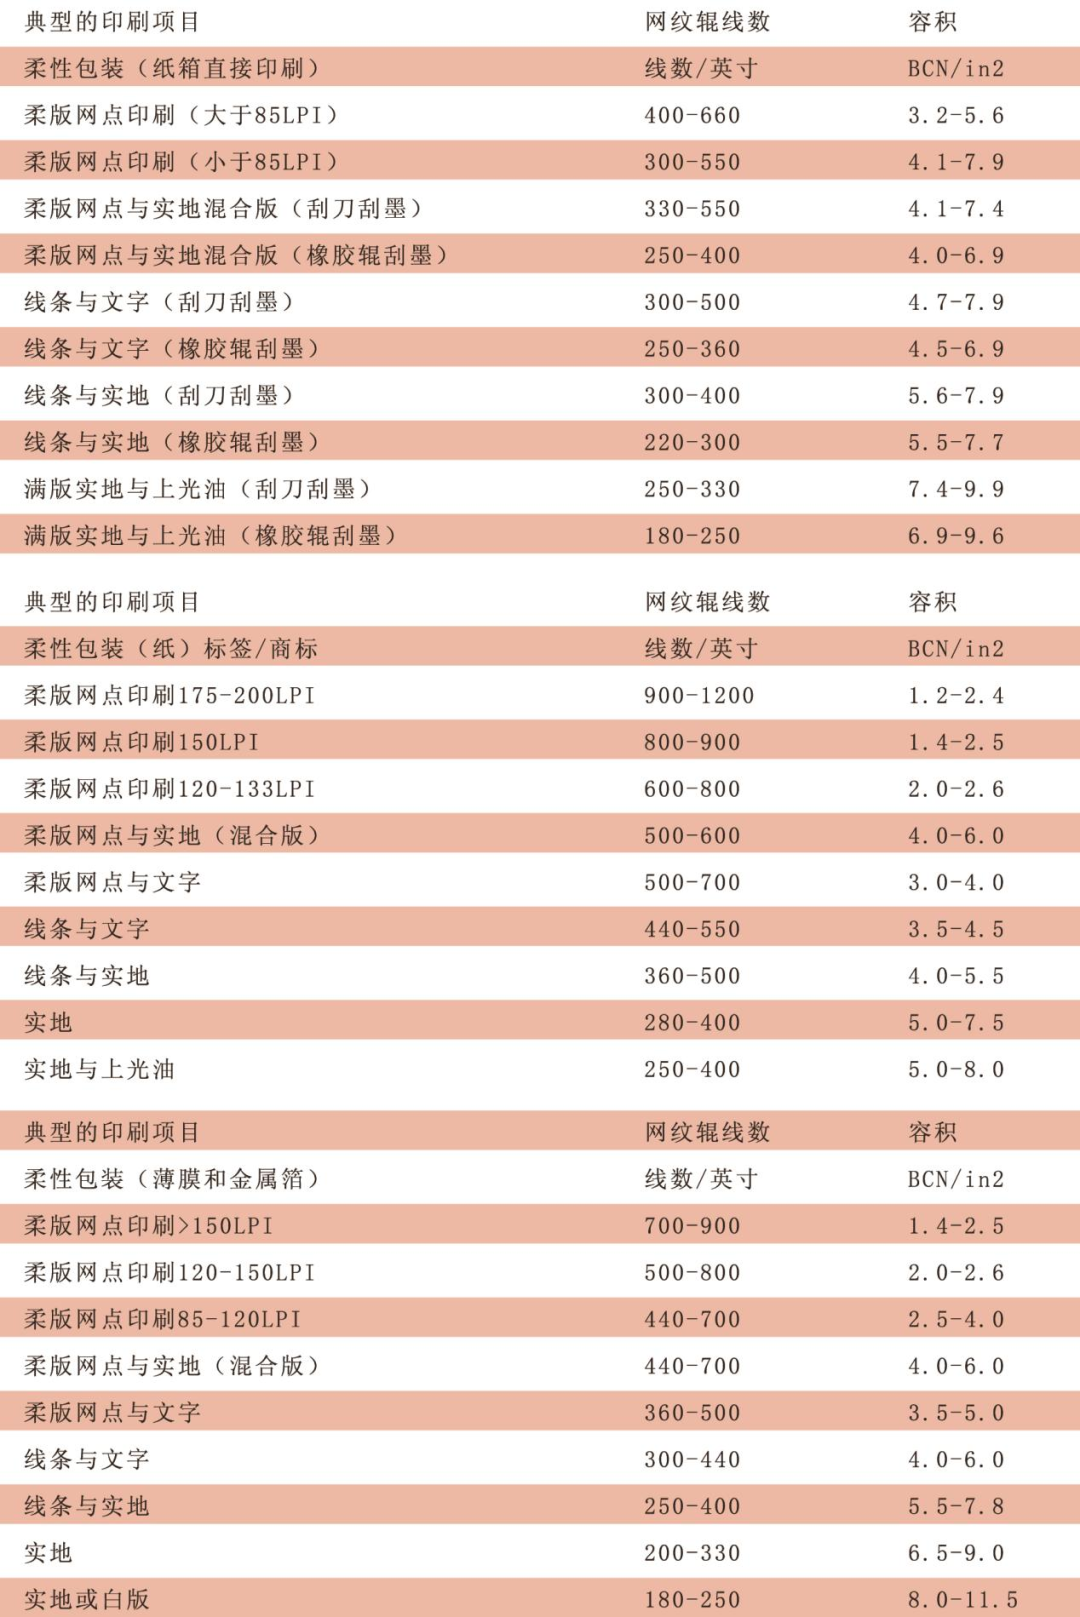
同時に、セラミックメッシュローラーの最も重要なパラメータは、メッシュラインの数とメッシュ穴内のインクの量です。メッシュ線数が多いほど、インク層をより薄く均一に形成することができ、ドットの表現力やディテールを豊かにすることができます。印刷プロセス中にドットの膨張を軽減し、一定かつ均一なインク転写率を維持できます。淡色のドット印刷でのインキ転写不足、紙表面の平坦度の低下、地肌の印刷ムラ、ドット抜け、印刷工程中の粉抜けや毛抜けなど、印刷物の品質に問題がある場合は、表1に示すように、印刷材料の特性に応じてメッシュローラーのメッシュ線数や穴の塗布量を選定し、テストする必要があります。
表 1: 一般的に使用されるフレキソグラフィック プロジェクトのインク ロードとネットワーク ケーブルの仕様
製品オンマシン印刷とプロセス検証
事前の計画と準備作業を経て、製品は機械テストの条件を満たしました。このテストは、各テストが期待される目標を達成することを確認するために段階的に実施されます。当社の試験センターの実験室で長年にわたって行われた、さまざまな製紙工場の片面コート白カードストックの平滑性に関するデータの比較分析に基づくと、輸入されたコート白カードストックと比較して、国産のコート白カードストックが平坦性技術処理の点でますます洗練されていることがわかります。{2}}さまざまな国内サプライヤーの材料の試験データを比較し、さまざまな印刷製品での実際の試験結果を比較した後、Senbo Bowang SBS (白芯白カードストック) と紅太仁恒 SBS (白芯白カードストック) がこの実験の試験紙として選択されました。環境温度と湿度がテスト結果に与える影響を考慮すると、印刷環境温度が高すぎたり低すぎたりすると、インク粘度が変化し、製品のインク転写性に影響を与えます。したがって、テスト環境の温度は 23 度±5 度、湿度は基本的に通常の製造温度に適した 45% ~ 60% に制御されます。
最初の段階では、正六角形のドットを 60 度配置して、メッシュ インク含有量 13g/m2 のハニカム セラミック メッシュ ローラーを機械でテストしました。インクの乗りが良く、エンボス加工が小さく、跡がつきにくいのが特徴です。しかし、テストプロセス中に、紙の表面にあばた跡、厚いインク層の蓄積、裏引き、さらには印刷製品の表面に流星群現象が発生しました。図 2 に示すように。
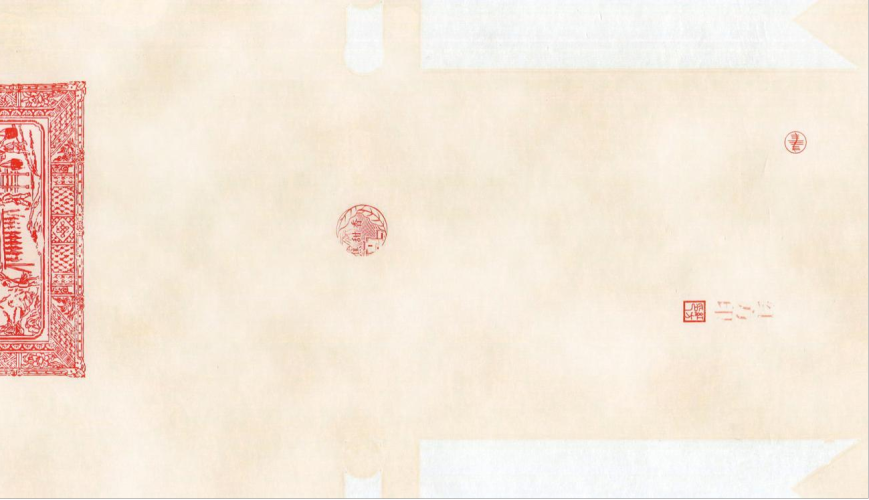
図2:印刷物の表面に現れる全板流星群
現地での分析により、流星群現象の発生にはいくつかの理由があることがわかりました。まず、メッシュ ローラーのハニカム形状により、インクの印刷が不十分になり、インク層が不均一になります。第二に、彫刻されたメッシュ穴の深さの制御が不均一であるため、インク層の蓄積が不均一になります。そこで、セラミックメッシュローラーのメッシュ穴の形状、インキ量、ドットライン数などのパラメータを変更して再度機械でテストしたところ、最終的にセラミックメッシュローラーの加工パラメータは、メッシュインキ量9g、スパイラル三角ドット形状、ドットライン数100I/cm(250I/in)の斜めメッシュローラーとなることが決定した。機械でテストしたところ、インク層は厚く滑らかで、引っ張りやインクの落下現象はありませんでした。
第 2 段階では、さまざまなインク粒度のライトベースインクをテストしました。その結果、いくつかのスキームでは、基材表面へのインクの密着性が悪く、印刷製品の表面に暗くて深いクラスター状の斑点が発生し、印刷製品の光沢度が劣ることがわかりました。オフセット印刷ではインク層が薄いため、インク組成物中の顔料の粒径には高い要求があります。顔料の粒径が大きいことが、印刷物のざらつき、斑点、光沢不足の主な原因となります。したがって、サプライヤーからインキの粒度を選択するか、またはインキの現像プロセスを調整してインキの粒度を調整することにより、図 3 および図 4 に示すように、基材表面へのインキの密着性と印刷面の光沢が、機械での再テスト後に大幅に改善されました。
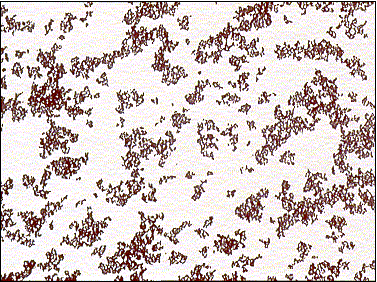
図 3: 顔料の粉砕が不十分だと、顔料の分散が悪くなる
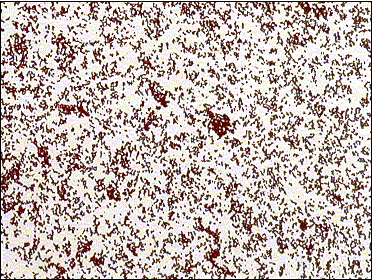
図 4: 顔料がよく粉砕され、顔料が均一に分散されます。
第 3 段階では、インクの引き戻りの問題は、主にテストプロセス中の印刷物の表面のインクの乾燥不良によって引き起こされます。処理方法は、8+2 オフセット印刷機の残りのユニットを残し、フレキソ印刷ユニットの後ろの 2 つのユニットを空にすることです。これにより、印刷物の表面でのインクの乾燥時間を延長できる一方で、予備ローラー間の圧力を制御することで、印刷物の表面でのインクの密着性を向上させることができます。機械テスト後、インク層の乾燥と引き戻し現象が大幅に改善されました。
もちろん、テストプロセス中、印刷効果に対するインク粘度の影響を無視すべきではありません。インク調整技術者と機械オペレーターによる複数回のデバッグと検証の結果、UV フレキソ印刷ベース イエローの粘度は 21 秒、それに適合する水ベースのオンライン ワニスの粘度は 27 秒であることが確認されました。これにより、印刷製品のインク層が均一な色、平坦な広い表面、および良好な耐摩耗性保護を確保できます。
同時に、製品のライトベースカラーの色差の安定性や、オーバーレイ印刷におけるライトベースカラーと他の特色インクとの互換性も比較できます。結論として、図 5 と図 6 に示すように、フレキソ水性黄色インクを使用した印刷物の表面色は暗く、光沢度は高くありませんが、フレキソ UV 特色インクのインク層の厚さは平坦で、色は明るいです。
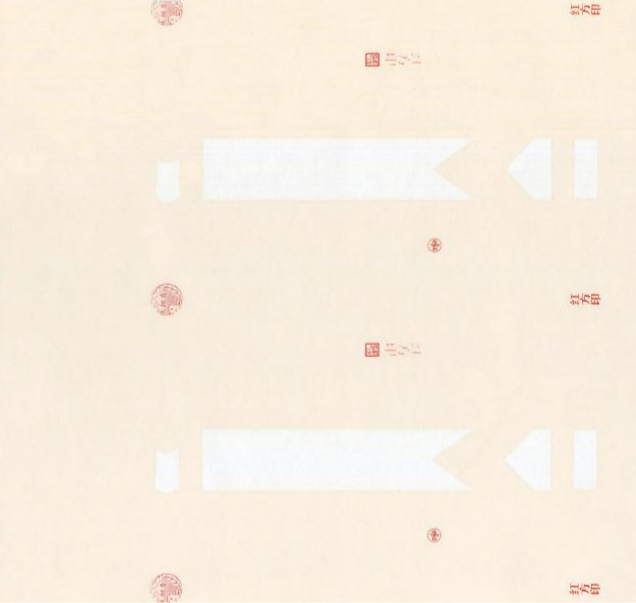
図 5 フレキソ印刷水性ベースイエローインク-
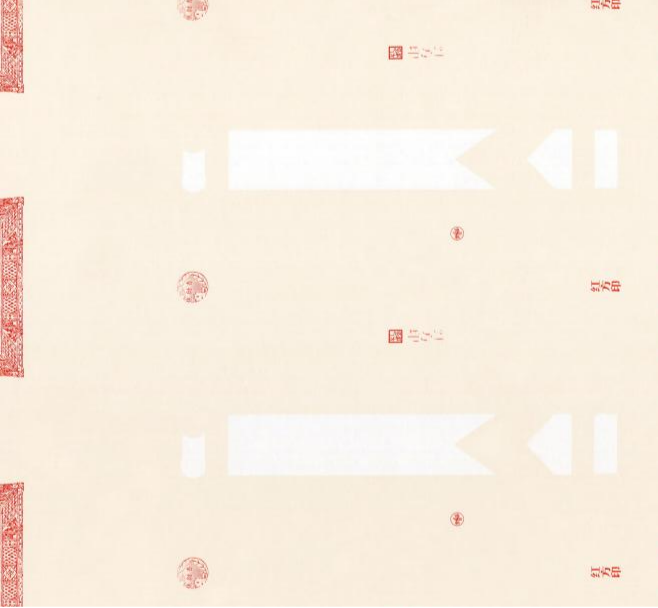
図 6 フレキソ UV ソールの黄色インク
上記の目的を達成した後は、安定性と後処理の適応性を向上させる方法も検討する必要があります。{0}安定性とは、その硬さが光、熱、機械的摩擦、圧力、湿度などの外部要因によって影響を受けるかどうかを指します。後加工適応性とは、製品がスクリーン印刷、ホットスタンピング、エンボス加工、ダイカットなどの後続加工段階に入るときに、新たなリスクや隠れた危険性があるかどうかを指します。したがって、表面改質テストも同時に行う必要があります。テストにより、印刷物の表面にクリアワニスを塗布すると、表面の平坦性が向上し、製品の表面保護が向上し、インク層の耐摩耗性が向上し、後処理のホットスタンプ効果が向上することが示されています。図 7 に示すように。
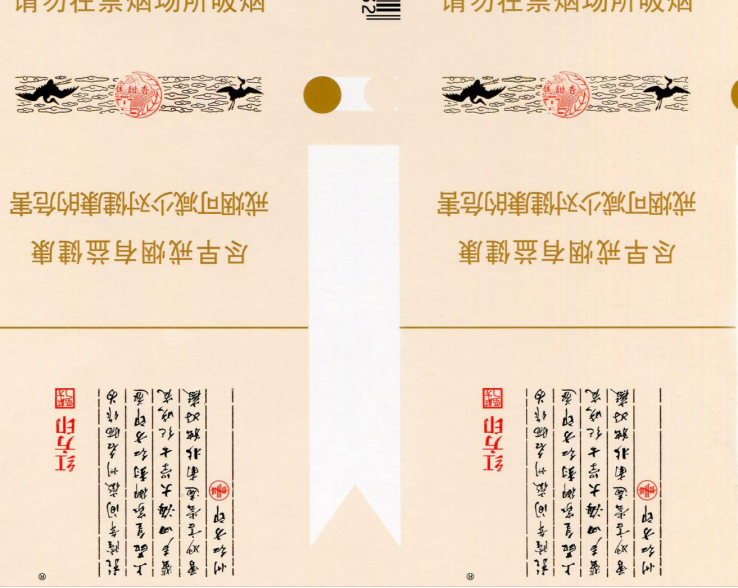
図7:印刷物の耐熱効果
また、紙に均一で安定した表面コーティングを実現するのは難しく、最終的な印刷製品の安定性にリスクが生じることもわかっています。ベース色の安定した色差、メッシュローラーのパラメータの検証と決定、工程改善試験の基礎決定などの場合、紙によっては表面の塗布ムラにより、ベース色の引きや毛羽立ち現象が発生する場合があります。論文選定の初期段階に戻りました。紙にそのような潜在的な危険性が必然的に存在する場合は、装置の最初のユニットで紙の表面を UV 退色剤の全層でプレコーティングし、UV 退色剤を使用しないスキームと比較することを検討できます。図 8 と図 9 に示すように、その効果は自明であり、隠れた危険も排除されます。-
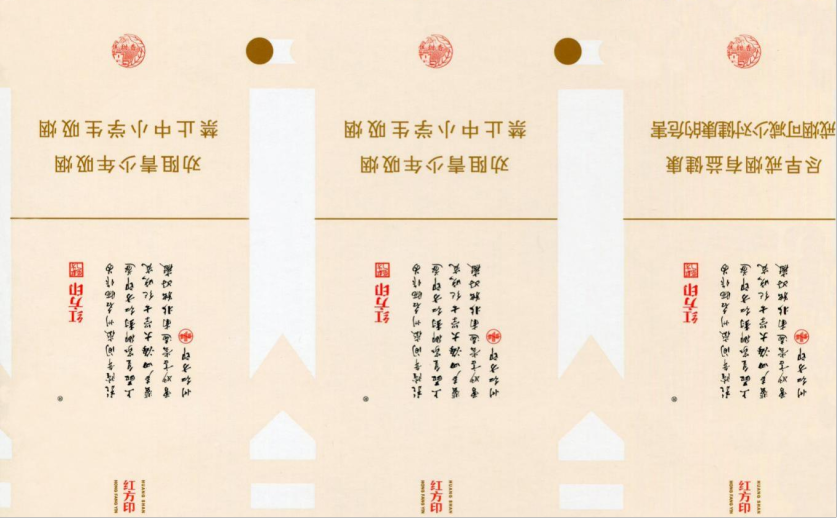
図 8: UV 退色剤を含まないプライマー
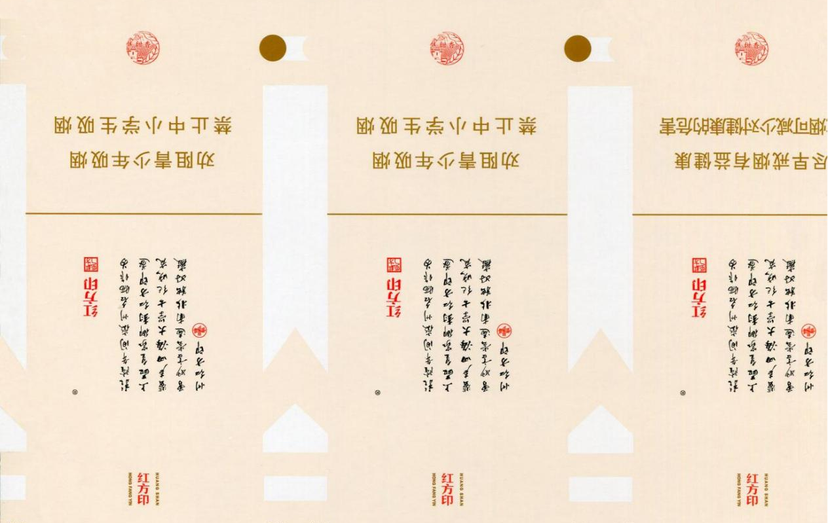
図9 UV退色剤ベース
小規模試作の第 4 段階では、印刷の色順序の合理的な配置に注意を払い、製造中のプロセス パラメータを厳密に制御し、セラミック メッシュ ローラー、版胴、圧胴間の平行度、および 3 つのシリンダー間の両端の圧力を調整する必要があります。-印刷用紙には、最初のユニットからの UV 退色剤が充填され、次に 2 番目のフレキソ印刷ユニットに送られます。図 10 と図 11 に示すように、機械オペレータは、印刷グラフィック表面上のインキの転移を観察して、セラミック メッシュ ローラー、版胴、アルミニウム ベースの樹脂版、および圧胴の間の圧力を調整し、印刷製品の表面の鮮明さを確保します。印刷版にはアルミニウム ベースの樹脂版が採用されており、良好な重ね合わせ精度、圧力と耐刷性、平坦なインキ層、および小さい変形という利点があります。
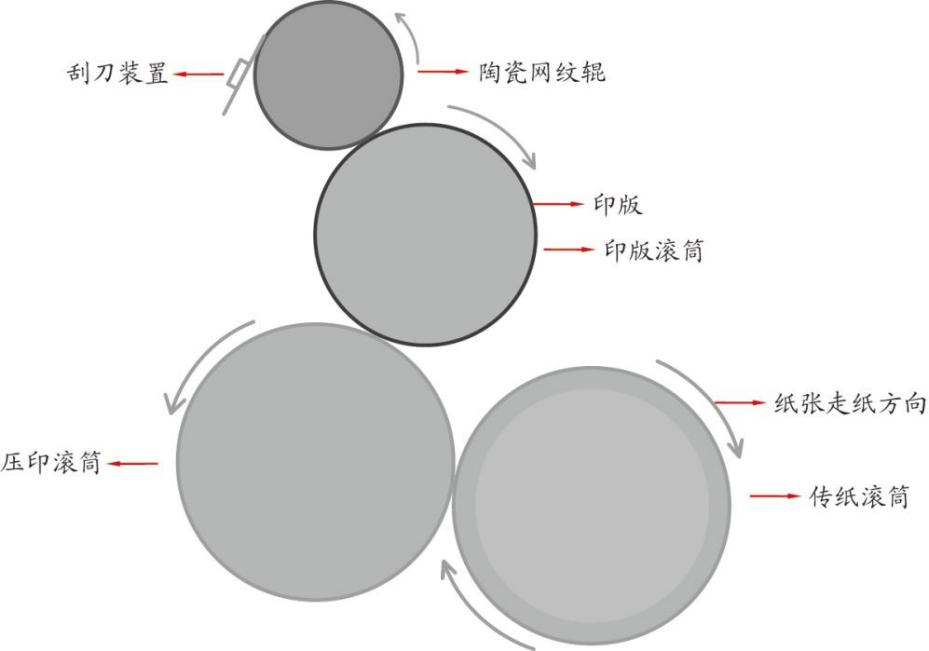
図 10 ローランド 8+2 オフセット印刷機のフレキシブル印刷ユニットの概略図
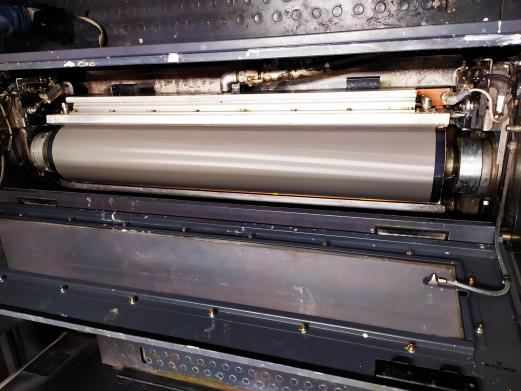
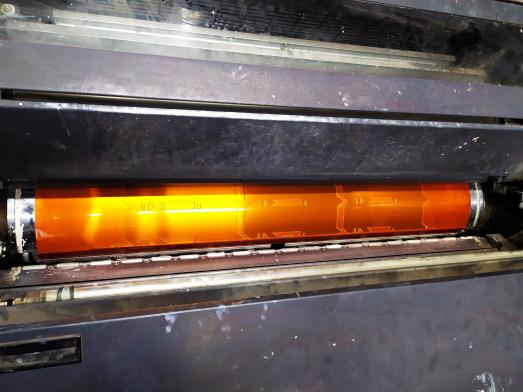
図 11: フレキソ印刷ユニットのセラミック メッシュ ローラー (左) とアルミニウム樹脂プレート (右)
製造工程中、乾燥効果を確実にするために、各ユニットの UV 乾燥パラメーターはおおよそ次のとおりです。最初のユニットには、希釈剤を除去するための 7kW の出力の UV ランプがあり、完全にオンになります。 2 台目のフレキソ印刷ユニットのライトベースカラー UV ランプの出力は 12KW で、完全にオンになっています。 8 番目の赤色ユニットの UV ランプの始動電力は 6KW で、完全にオンになっています。車の後部にある 3 つの UV ライトは、3 × 15KW の電力で完全に点灯します。 3 つの赤外線ライトは 90% の出力で完全にオンになり、温風は 100% の出力で完全にオンになります。テストサイトを図 12 に示します。
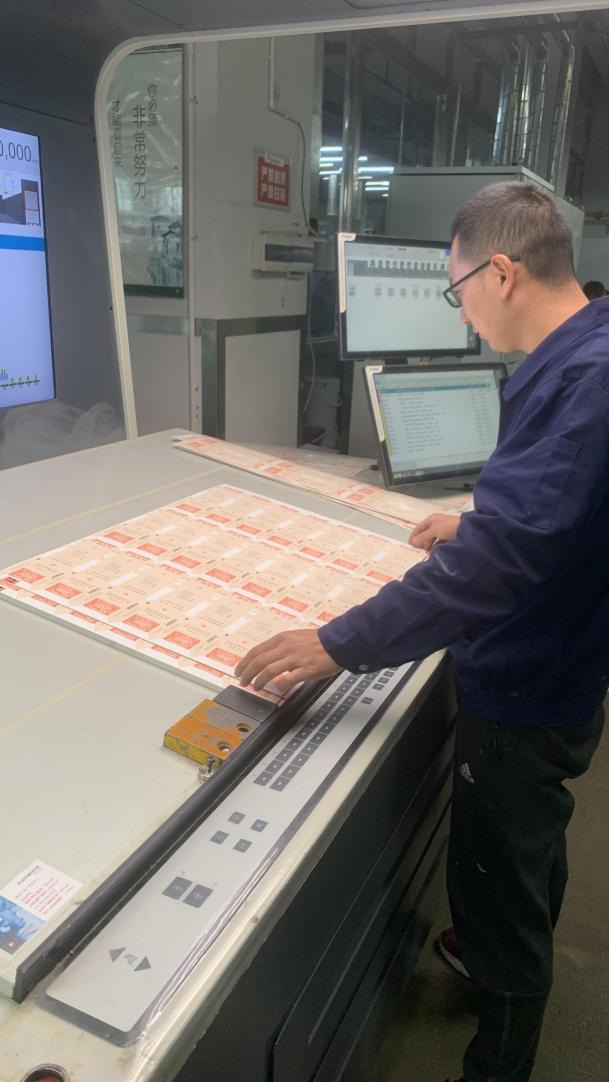
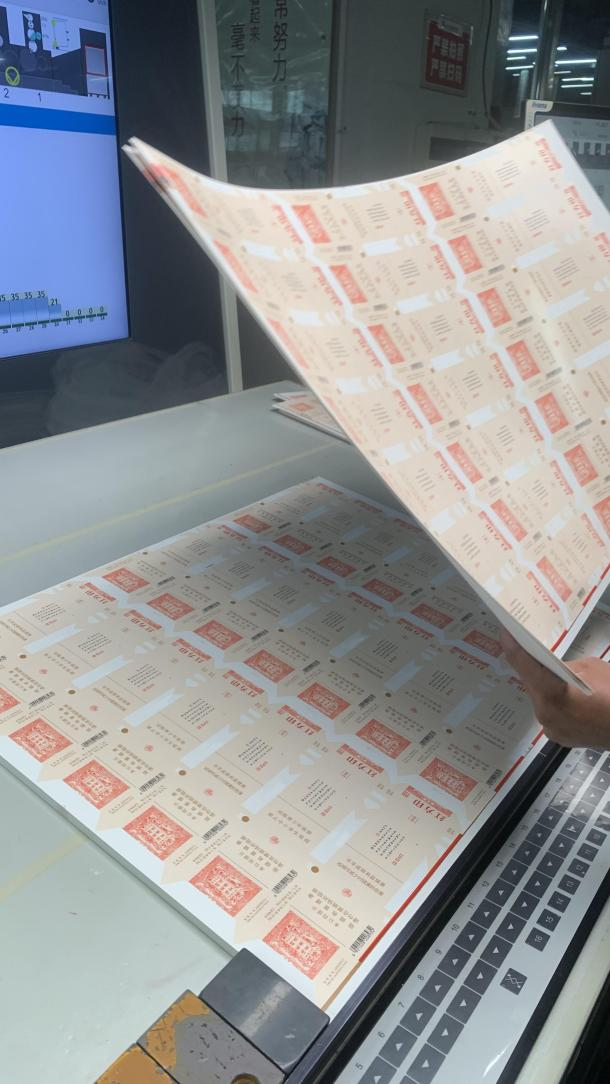
図 12 オンラインテスト
この時点で、テスト全体と小規模な試作が完了しました。{0}ライトベースカラーのタバコパック製品については、既存の装置を改造し、セラミックメッシュローラーのドットの形状、メッシュラインの数、メッシュ穴のインク量などのプロセスパラメーターを調整しました。紙表面の平坦性の選定、インク粒子の厚みの調整、紙表面の凹凸を改善するUV退色剤のベース使用、環境に優しいUV硬化型インクの適用などを経て、粘着フレキシブル印刷機のパラメータ調整を継続し、最終的に淡地色の製品の量産を実現しました。
もちろん、粘着ソフトコンビネーションの適用は、他の同様の淡いベースカラーの製品にも適用できます。とても参考になる意義があります。著者は、より多くの新しい材料、プロセス、技術などを常に生み出し、品質の向上、グリーン環境の保護、エネルギーの節約、消費量の削減に貢献したいと考えています。