


酒類の包装箱に関する完全な知識、ぜひブックマークしてください!
紙成形包装箱は、表面材や成形骨材を接着・積層して形成される様々な部品や複数の部品から組み立てられています。現在、紙製の包装箱に使用される素材は多様化、複雑化する傾向にあります。表面の材質は紙、プラスチック、布、皮革などが多く、形成骨の材質はボール紙、中繊維板、プラスチック、ブリキなどが主です。
使用される材料の範囲が広く、製造工程が長く、複数の部品と複雑な構造のため、このタイプの梱包箱は主に手作業で製造されます。しかし、市場需要の大幅な増加、工業生産と自動化レベルの向上、市場競争の激化に伴い、このタイプの梱包箱の箱構造は基本的に標準化されています。上開きバケツ箱、天地箱、本箱、引き出し箱などの主流の箱タイプでは、生産ライン全体が自動化されています。
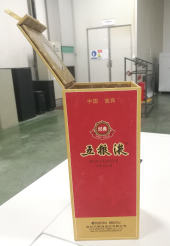
図1に示す上開きバケットボックスとは、垂直な箱本体と接続された振動蓋を備えた、上から開く垂直な正方形の箱を指します。図2に示す天地箱とは、上下の箱が互いに接続されておらず、蓋状に閉じられた状態で、密封されていない2つの単一の箱から構成される包装箱を指す。上のボックスは空、下のボックスは地面です。図3に示す本型箱とは、本をめくるように右から左に開くことができる梱包箱を指します。通常、フェイスシェルとインナーボックスの 2 つの部分で構成されます。フェイスシェルは内箱を包み込み、フェイスシェルの一部を裏返すと蓋になります。
図1のバケツボックスを開ける
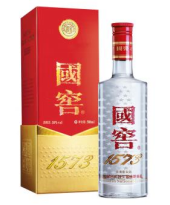
図 2: 天と地のボックス
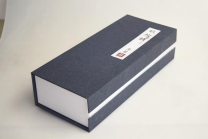
図 3 本箱
上記の 3 つの一般的なボックス タイプに関しては、浙江省温州市と広東省東莞市に多くの装置メーカーがあり、関連する自動化装置を製造および研究しています。フォームプレスや折り畳み機など、組立ラインで補助装置のみを製造する企業もあります。一部の企業は、シェル製造機、カバープレート組立機、バレルボックス本体成形機、スカイアンドアースボックス成形機など、特定のコンポーネントに対応する自動化装置を製造しています。少数の企業が、さまざまなコンポーネントの自動成形、さまざまな成形ワークステーションの自動接続、ボックス本体、ボックス カバー、緩衝パッド、袋詰めなどのさまざまなコンポーネントの自動組み立てを含む、単一ボックス タイプの全ライン自動化装置を開発しています。しかし、それらの企業には、複数のボックス タイプの自動化生産ラインを製造する能力はありません。
全体として、このタイプの梱包箱の自動生産ラインの開発レベルはまだ不十分です。印刷機、ホットスタンプ機、型抜き機などの従来の印刷および包装機械と比較すると、速度、精度、安定性、全体的な品質には依然として大きなギャップがあります。-未来は長くて険しい。市場における酒類製品のスーパーマーケットの棚の陳列調査に基づいて,既存の主流の酒類成形包装箱の構造の分析を行った。複数の酒成形包装箱メーカーやナイフ型紙メーカーとコミュニケーションをとり、同製品の自動化機器メーカーへの訪問調査を実施しました。効率的な設備選定や新製品の開発、新規競合他社の迅速かつ安定した量産を促進するために、酒類成形包装箱の構造に関する知識のポイントをまとめた。
全体の外観
01
開き方向
バケツ型の箱や本型の箱は、蓋を右から左にひっくり返して開けるのが一般的で、開ける穴は右側にあることが多いですが、開ける穴は右側にあります。しかしここ2年、表から裏へ蓋を開ける傾向が顕著だ。
天地箱の開け方には、上開きと下開きの2種類が主流です。開封後、箱の中の商品はすべて地面に放置されています。箱の大きさの比率が縦の場合、紙骨構造の樽型箱成形法により、より高さの高い単一の箱を設計できます。
02
関節の位置
表示面は前面にあり、中央の継ぎ目は通常、側面の背面近くにあります。左側と右側の両方が受け入れられます。成形後、重ね接合部のエッジが主表示面に乗らないようにしてください。
型抜き方向
通常、紙面の紙は表側にダイカットされ、プラスチックコート紙や革の色面は裏側にダイカットされます。さらに、輪郭の規則性に対する高い要件を持つごく少数の製品には、カラー表面のくぼみとして背面に V- 形の溝が付いています。
自動成形機の紙構造
業界で最も一般的な成形機の生産ラインは、紙の送り方向に基づいており、表紙の底部が右側、中央の縫い目の前端が前方向になります。順送りの標準モデルです。機械の成形は紙方向の左側にあります。もちろん、口の形状が不規則でレイアウトが異なっている梱包箱もいくつかあり、成形機を逆方向、つまり中央の縫い目の重なり合う端が最後側に送る必要があります。
底紙が箱本体に接続されているかどうか、重なり合うエッジの面積が広いかどうかを形成できます。成形する際、表紙の裏側に糊を塗布し、中央の継ぎ目の端の方向に沿って片側を超えてボードを整列させます。表面紙の裏面と基板の裏面を貼り合わせます。配向形成の模式図を図4に示します。
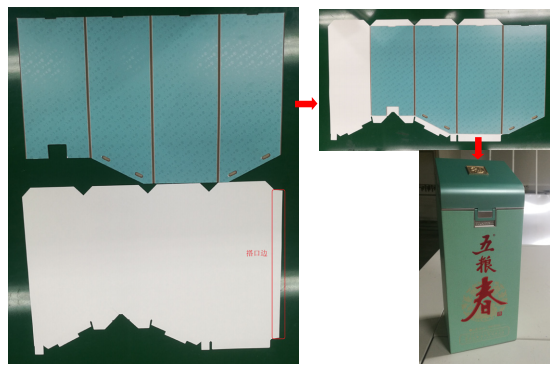
図4 配向成形の模式図
カラーマッチングサイズ
01
穴径のマッチング
着色面をボードの穴の中心に合わせた後、着色面の直径は外側4mm、内側5mm、段ボールの穴の直径は内側の着色面の直径と同じになります。バケツボックスの振動蓋を開け、カラー表面の内側と外側の穴のサイズが工業用段ボールのサイズ(6mm)と一致している必要があります。
02
二重インデント線
二重のくぼみ幅は板厚に応じて0.3mm大きくなるように設計されています。
03
ジョイントエッジのデザイン
端の重なりは、口重なり、中縫い重なり、底重なりの3種類に分かれます。重なり部分の幅は15〜20mmです。口と底の重なりエッジのダイ接線は、口と底のくぼみ線に最も近い0.5mmです。
口継手の端の傾きは 90 度で、本型箱の口継手の接線とくぼみ線は 45 度の傾きで交わります。中央の縫い目の接合端の傾斜は10〜15度です。底部ジョイントエッジの傾斜は90度です。
04
カラー側面寸法
中央の縫い目の辺の寸法は、反対側の寸法から0.5〜1mmを引いた寸法となります。
工業用ダンボール
01
表面紙と比較したボール紙の収縮サイズ
吸収しやすく、サイズが大幅に大きくなった表面紙とは、裏面に止水層を持たない素材を指し、一般に105~125gの軽量紙を指します。紙面の幅は-0.3mm、台紙の高さは-1mmとなります。
中サイズの吸水性フェイシャルペーパーとは、裏面にシール層を備えた素材を指し、150~190gの特殊紙やフェイシャルペーパー用白ボール紙によく使用されます。紙面の幅は-0.5mm、台紙の高さは-1mmとなります。
吸水後のサイズ増加が小さい表面紙とは、裏面にシール層を備えた素材を指し、一般的には255〜375gの金銀ボール紙や高重量の特殊紙を指します。紙面の幅は-0.7mm、台紙の高さは-1mmとなります。
ただし、工業用段ボールの側面の継ぎ目の幅は、サイズを小さくする必要はなく、もう一方の側面の継ぎ目の幅と一致する必要があります。問題の根本原因を特定した後、エンボス ローラーを交換するための対応する技術要件を作成しました。まず、エンボスローラーを交換する前に、両端の直径誤差を測定する必要があります。誤差が0.5mmを超える場合は機械での使用を禁止します。エンボスローラーを再研磨し、大小のヘッドでマークを付ける必要があります。 2 つ目は、隣接するユニットのエンボス ローラーの大小のヘッドが同じ側を向くのを避けることです。上記の対策により、エンボスローラーの両端の直径の不均一によって引き起こされる不正確なオーバープリントの問題は基本的に解消されました。
02
ダンボール板同士の合わせ方
ダンボール箱本体の継ぎ目の嵌め方には、凹凸バックルを嵌め合わせる方法と、45度の斜めエッジを嵌め合わせる方法の2種類が一般的である。ダンボール箱の底部と底板を接続する方法は、大きく分けて凹凸バックルを嵌め合わせる方法と直角エッジを突き合わせる方法の2つがあります。
長期にわたる検証の結果、自動成形機でも従来の手動操作でも、凹凸バックルの連動構造はより安定しており、ハイアングルやローアングルの可能性が低くなります。凹凸バックルの深さは段ボールの厚さ-0.1mmに相当し、凹位置と凸位置の幅の差は1mmです。ボックス本体下部の溝バックルは台形幅20〜35mmで設計されています。中央の縫い目の凹凸バックルは両端から20mmの距離を5等分したデザインです。
03
刃のライン
粘着真空パッドとリボンを必要とする工業用段ボール箱のカバーは、位置決め用の歯付きナイフを使用して設計できます。段ボールを引き剥がす位置には、引き裂いた後のバリを減らすためにギザギザのラインを入れる必要があります。
04
刃のライン
マウスストリップの幅は18〜25mm、通常は20mmです。樽型の箱の口金の裏側をナイフで半分に切り、段ボールの厚さの 1/3 を切り残します。
05
スロット要件
スロッティング角度は、ダイ図面ファイルに明確に示す必要があります。既存プロセスにおける各種製品の溝入れ角度を表1に示します。
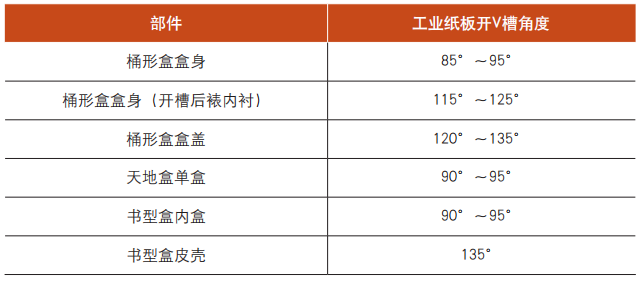
表1 工業用段ボールの溝角度
スプライシングが重要
業界における従来の用紙サイズは普通紙 787 × 1092mm、大判 889 × 1194mm で、ロール紙幅は 787mm と 889mm です。通常、紙の最初のサイズは横方向であり、2番目のサイズは縦方向、つまり繊維方向です。
スプライスする場合は、用紙の節約のため、横方向の標準サイズ 787mm と 889mm を使用することを考慮してください。製紙メーカーは、一度の注文量が数百トンに達しない限り、このサイズを変更することはないと思われます。用紙の縦寸法のカスタマイズの可能性が高い。
01
ボックス本体の接合
ボックス本体に複数のパネルを組み立てる場合は、パネル1の中心を対称に、パネル3のスロット位置をできる限り合わせて、パネルの頭と頭、頭と尾を組み立ててください。
02
ボックスカバーAssy
箱カバーの工業用段ボールの尾部は、中歯ナイフまたはドット接続の 2 つのジョイントで接続され、複数のジョイントが作成されます。
03
裏地紙のレイアウト
低重量のライナー紙が 1 回のスプライスで長さと幅の比率が大きい場合、複数のスプライスでは 1 回のスプライスの長辺が紙の長手方向に垂直であり、長辺が紙の横方向と平行である必要があります。通常、1 枚の紙の最初のサイズは、型紙の横方向の寸法です。
04
接続ポイント
スプライス間のドット接続は、ドット幅 0.8 mm で、ダイカット生産を容易にします。-溝や口などの目に付きやすい部分ではなく、V溝ラインまたは凹凸位置の両側に点を付けます。
約 2 年間の調査、分析、生産実践を通じて、同社は樽箱、天地箱、本箱の自動成形ラインや伝統的な手動組立ラインを含む複数の生産ラインを開設しました。プロセス技術と生産オペレーターはすべて、以前の通常の折り畳み箱業界から変革し、生産能力は存在しなかったものから既存のものに増加し、現在では 1 日あたり 80,000 個に達しています。-
構造が単純であっても複雑であっても、表面紙や骨材の変化は上記の常識に従って導き出して適用することが可能です。取り付け寸法の順序が明確であり、外部部品の内寸が内部部品の外形寸法と一致し、材料の厚さ、プレスされていない厚さ、およびスロットなしの厚さが考慮されている限り、新しいプロジェクトは生産上の障害を軽減し、迅速に量産に入ることができます。