


アルコール包装箱の総合ガイド
紙成型の梱包箱は、表面素材を成型基材に接着してさまざまなコンポーネントを作成し、それを組み立てて複数のコンポーネントの箱を作ることで形成されます。-現在、紙成型梱包箱に使用される素材は多様化・複雑化しています。表面の素材は主に紙、プラスチック、布、革などですが、成形基材の多くはボール紙、中密度繊維板、プラスチック、ブリキなどの素材です。{4}}
この種の梱包箱は、使用する材質が多岐にわたり、製造工程が長く、部品点数が多く、構造が複雑なため、手作業で製造されることがほとんどです。しかし、市場需要の大幅な増加、工業生産と自動化レベルの向上、市場競争の激化により、これらのボックスの構造はほぼ標準化されています。トップオープンバケットボックス、ツーピースボックス、ブックスタイルボックス、引き出しボックスなどの主流のボックスタイプでは、フルラインの自動生産が実現されています。-
図 1 に示すように、上開きバケット ボックスとは、上から開く垂直方向の正方形の箱を指し、垂直の箱本体に連続したヒンジ付きの蓋が取り付けられています。二個箱とは、図2に示すように、上下がつながっていない単箱を組み合わせてスリーブカバー形式で閉じた梱包箱を指し、上の箱を「上」、下の箱を「下」と呼びます。ブック型箱とは、図3に示すように、本のように右から左に開く梱包箱を指し、通常は表紙と内箱で構成されます。カバーは内箱を包み込み、カバーの一部が可動して蓋として機能します。
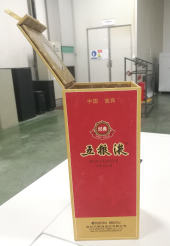
図 1 バレルタイプのボックスを開く-
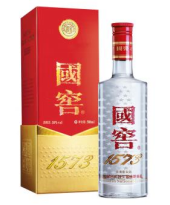
図 2 天地ボックス
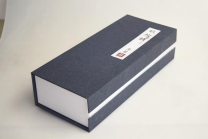
図3 本箱
上記の 3 つの一般的なボックス タイプについては、浙江省温州市と広東省東莞市に関連する自動化機器の生産と研究開発を行う多くの機器メーカーがあり、フォーム プレス機やフォールディング エッジ成形機などの組立ライン側の補助機器のみを生産しているメーカーもあります。シェルマシン、カバープレート組立機、バレルボックス本体成形機、天と地ボックス成形機など、特定のコンポーネントに対応する自動化装置を製造する企業もあります。少数の企業は、単一ボックスタイプの自動化装置の全ライン、つまり各部品の自動成形、各成形ワークステーションの自動接続、およびボックス本体、ボックスカバー、防振パッド、袋詰めなどを含む各部品の自動組立を開発していますが、複数のボックスタイプの自動生産ラインの製造能力を備えていません。
一般に、このタイプの包装箱の自動生産ラインの開発はまだ不十分であり、印刷機、ホットスタンピング機、ダイカット機などの従来の印刷および包装機械と比較すると、機械全体の速度、精度、安定性、品質において依然として大きなギャップがあり、将来への道のりはまだ長いです。市場のスーパーマーケットの棚にあるワイン製品の陳列の調査に基づいて、既存の主流のワイン成形包装箱の構造を分析し、多くのワイン成形包装箱メーカーとナイフテンプレートメーカーに連絡し、この種の製品の自動化機器メーカーを訪問して調査しました。
全体の外観
01
方向をオンにします
一般的な上開きの樽箱と本-の箱は、蓋が右から左に開き、開口穴は通常右側にあります。しかし、ここ2年は前から後ろへ蓋を開ける傾向がより顕著になっている。
天地箱は上開きと下開きの2つの主流方式に分かれており、開封後は内部の製品は地箱に残ります。ボックスタイプのサイズ比率が縦型の場合、バレルボックスの成形方法に応じて大型のシングルボックスを設計できます。
02
縫い目の位置
表示面が正面であり、中央の継ぎ目の位置は一般に側面、背面、左側、右側にあり、成形後に口が主表示面にあってはなりません。
ダイカット方向-
通常、ティッシュペーパーの表面はダイカットされ、プラスチックの紙とレザーカラーの裏面はダイカットされます。-さらに、輪郭の規則性に対する高い要件を備えた製品では、カラー表面に凹みがあり、裏面に V 溝が付いているものはほとんどありません。
自動成形機のフェイスペーパー構造
業界で最も一般的な成形機の生産ラインは、紙の送り方向に基づいており、ティッシュペーパーの下部が右側にあり、中央の縫い目のラップエッジが前方向にあり、前送りが標準モデルです。主機の成形は紙方向左側にあります。もちろん、包装箱の口の形状やレイアウトの違いもいくつかあり、成形機が紙を逆に送る必要がある、つまり、中央の継ぎ目の端が最後の側にある場合があります。
底紙が箱本体に接続されているかどうか、口縁の面積が広いかどうかによって成形可能です。成形時には、ティッシュペーパーの裏面を接着し、プレートを中央の縫い目と口の端の方向に沿って位置合わせし、ティッシュペーパーの裏面をプレートの裏面に接着します。整列成形の模式図を図4に示します。
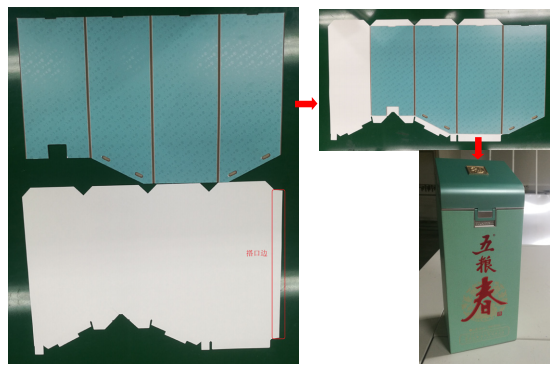 図 4 整列成形図
表面材嵌合寸法
01
穴径のはめあい
表面材の穴とボードの穴の芯出し後、表面材の穴の外径は4mm、内径は5mm、段ボールの穴は表面材の穴の内径と同じになります。バレル-型ボックスの蓋を上から開けたとき、表面材の内外穴サイズは工業用ダンボールサイズの6mmと一致しています。
02
二重折り線
二重折り線の幅は、基板の厚さに応じて0.3mm増加するように設計してください。
03
オーバーラップエッジのデザイン
重なり端は口重なり、中縫い重なり、下重なりの3種類に分かれており、端幅は15~20mmです。口と底部の重なり端のダイカット ラインは、口と底部の折り線の最も近い点から 0.5 mm 離れています。-
口重なりエッジの傾きは 90°ですが、ブック型ボックス口重なりのダイカットラインと折り目線は交差し、重なりエッジの傾きは 45°です。-中央の縫い目の重なりエッジの傾斜は 10 ~ 15°です。下部オーバーラップ エッジの傾斜は 90°です。
04
表面材側面寸法
中央の縫い目側の寸法は、反対側の寸法から0.5〜1mmを引いたものとなります。
産業用段ボール
01
表面紙に対するボール紙の収縮率
水を吸収しやすく、大きく膨張する表面紙とは、裏面に保水層がない素材を指します。{0}}通常は 105~125g の軽量紙です。ボール紙の幅=に対応する表面紙の幅- 0.3mm、ボール紙の高さ=に対応する表面紙の幅- 1mm。
吸水後に適度に膨張する表面紙とは、裏面に止水機能を備えた素材を指します。{0}表面シートには通常 150~190g の特殊紙または白カード紙が使用されます。ボール紙の幅=に対応する表面紙の幅- 0.5mm、ボール紙の高さ=に対応する表面紙の幅- 1mm。
吸水後の膨張が最小限の表面紙とは、裏面に止水機能を備えた素材を指します。{0}一般的には 255~375g のゴールド/シルバー カード紙または高重量の特殊紙です。-ボール紙の幅=に対応する表面紙の幅- 0.7mm、ボール紙の高さ=に対応する表面紙の幅- 1mm。
ただし、工業用ダンボールの中間継ぎ目の側幅は収縮を考慮せず、反対側の幅と一致する必要があります。根本原因を特定した後、エンボスローラーを交換するための技術要件を作成しました。まず、ローラーを交換する前に、両端の直径誤差を測定します。誤差が 0.5 mm を超える場合、ローラーは使用できないため、大きい端と小さい端を適切に識別して再研磨する必要があります。-次に、隣接するマシンローラーの大端/小端が同じ側を向くようにしないでください。これらの対策により、ローラー端部の径差による位置ずれは基本的に解消されます。
02
ダンボールフィット方式
一般に、箱本体の段ボールの中央の継ぎ目には、凹-インターロックと 45 度の面取りエッジ衝突の 2 種類があります。箱本体の段ボールの底部と底板との嵌め合いには、一般に凹-面の嵌め合いと直角エッジの衝突-の 2 つの方法があります。
長期的な検証により、自動成形機を使用する場合でも、従来の手動操作を使用する場合でも、凹面インターロックは構造的により安定しており、高さが不均一になりにくいことがわかっています。{0}{1}}凹面-凸面の深さ=段ボールの厚さ- 0.1mm、凹面と凸面の幅の差は1mmです。ボックス本体の底溝ロックは幅20~35mmの台形に設計されています。中央の縫い目凹{11}}凸ロックは、両端から 20 mm 以内で 5 つの部分に分割されるように設計されています。
03
ミシン目
ブリスターパッドまたはリボンを接着するためのボックスの蓋は、位置決め用のミシン目を使用して設計できます。段ボールの引き裂く必要がある領域には、引き裂いたときの端のギザギザを減らすためにミシン目が入っているように設計する必要があります。
04
ミシン目
マウスストリップの幅は18~25mm、通常は20mmです。バレル-タイプのボックス口ストリップの背面はハーフカットされており、段ボールの厚さに応じて 1/3 が切り残されます。-
05
スロッティングの要件
ダイカット ファイルでは、スロット角度を明確に指定する必要があります。-現在のプロセスにおけるさまざまな製品の溝角度を表 1 に示します。
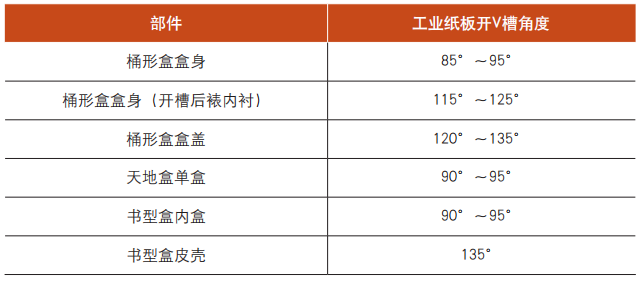 表1 工業用ダンボールの溝角度
賦課事項
業界での従来の用紙サイズは、ポジの場合は 787 × 1092 mm、寛大の場合は 889 × 1194 mm、ロール幅は 787 mm と 889 mm です。通常、用紙の最初のサイズは用紙の水平方向、2 番目のサイズは用紙の垂直方向、つまり繊維方向です。
面付けする際には、紙の節約のため、紙の横サイズを標準サイズの787mmと889mmに合わせて検討するようにしていますが、製紙会社にとってこのサイズを変更することは、一度の発注量が数百トンに達しない限り、容易ではありません。用紙の縦方向のサイズカスタマイズは実現可能性が高いです。
01
ボックスの面付け
ボックス本体を複数-組み立てる場合、頭から頭-と頭から尾--が面付けと組み合わされ、中央の 1 が中心で対称になり、3 つの部分のスロット位置が可能な限り揃えられます。
02
ボックス蓋の面付け
ボックス カバーの工業用段ボールの尾部は、中間の歯のナイフまたはドットで 2 列の尾部に接続され、次に複数のピースが接続されています。-。
03
ライナーの面付け
低グラム厚紙の割合が長さと幅が大きい場合、Pinduo は 1 枚の長辺を垂直にし、長辺を紙の水平と平行にする必要があります。通常、用紙サイズの最初のサイズは紙目横です。
04
点と点をつなげる
パッチとドット幅のドット接続は0.8mmで、ダイカット生産に便利です。ドットは溝や口などの目に付きやすい部分ではなく、V溝ラインまたは凹凸位置の両側にあります。
過去2年間の調査、分析、生産実践を通じて、当社は樽箱、天地箱、本箱の自動成形ライン、伝統的な手動組立ラインなどの多くの生産ラインを開設しました。
サイズを合わせる順序を明確にし、外側部品の内径と内側部品の外径を一致させ、材料の厚さを考慮し、未プレスの厚さ、溝付きの厚さを考慮する限り、新しいプロジェクトは生産の紆余曲折を減らし、すぐに量産状態に入ることができます。