

模倣しやすいものからコピーするのが難しいものまで、ケーススタディでは、職人技によってレーザー ホログラフィック ラベルがどのように「形勢を逆転」できるかを示します。
レーザー ホログラフィック ラベルは、その製造プロセスの特性により、本質的に高いレベルの偽造防止機能を備えています。{0}}印刷と包装の分野では、私の会社は、ラベルと板紙箱へのスクリーン印刷を組み合わせ、デジタルリンク機能を実装して、偽造防止レベルを強化し、顧客の個別のニーズに応え、包装品質を向上させることを試みました。-
この記事では、実際のラベル作成後の偽造防止強化の事例を紹介します。{0}この事例を皮切りに、主な工程の組み合わせと制作時の注意点をご紹介します。
プロセスの概要
1. 主な資機材
(1) ホログラフィック ホットスタンプ ラベル: QR コードとデジタル情報を特徴とし、両方がリンクされています。
(2) その他の材料: スクリーン-印刷用 UV ワニス、スクリーン-印刷用インク、フィルム版、スクリーン-印刷版など。
(3) 主な生産設備:スクリーン印刷機等
2. 主な工程
(1) ホットスタンピングプロセス-
通常、製品が事前のオフセット印刷プロセスを完了した後、ラベルはホットスタンプによって板紙箱の指定された位置に貼り付けられます。{0}}
(2) スクリーン印刷プロセス-
-偽造防止の強化は主にスクリーン印刷プロセスによって実現されます。-このプロセスでは、UV ワニス層、スクラッチオフインク層、UV ブラックテキスト層の 3 つの処理層がデジタル情報領域に積み重ねられます(図 1 を参照)。-寸法と位置はラベルとデジタル情報に従って決定されます。 3 つのトリートメント層の主な機能は次のとおりです。
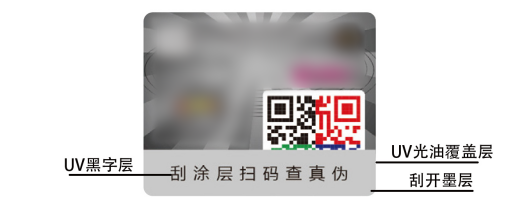
図 1: レーザー ホログラフィック ラベル上のデジタル情報のプロセス表示
① UV ワニス コーティング層: スクラッチオフ層とラベルの接着を促進し、インク層のスクラッチオフ効果を向上させるために、ラベル表面の指定された領域にワニスの層が塗布されます。-
② スクラッチオフインクレイヤー:-偽造防止をアップグレードするための主要なステップであり、このレイヤーはラベル上のデジタル情報と QR コードの一部をカバーします。消費者はこの層を剥がしてカバーされたデジタル情報を確認できるため、偽造防止の検証やその他の操作が可能になります。-
③ UV ブラック テキスト レイヤー: 「スクラッチで QR コードをスキャンして真正性を確認する」などの黒いテキストがスクラッチ オフ インク レイヤーに追加され、消費者に偽造防止検証のためにインク レイヤーをスクラッチして使用できることを促します。-
3. プロセスの機能的な実装
ラベルは、板紙箱へのスクリーン印刷プロセスと組み合わせられます。{0}消費者は指示に従ってインク層を剥がし、携帯端末を使用して QR コードを読み取り、読み取られた情報をカバーされたデジタル情報と比較することで、偽造防止検証を行うことができます。-これにより、製品のデジタル情報が効果的に保護され、QR コードの読み取りのみよりも高いレベルの偽造防止が達成されます。- (図2に示すように)
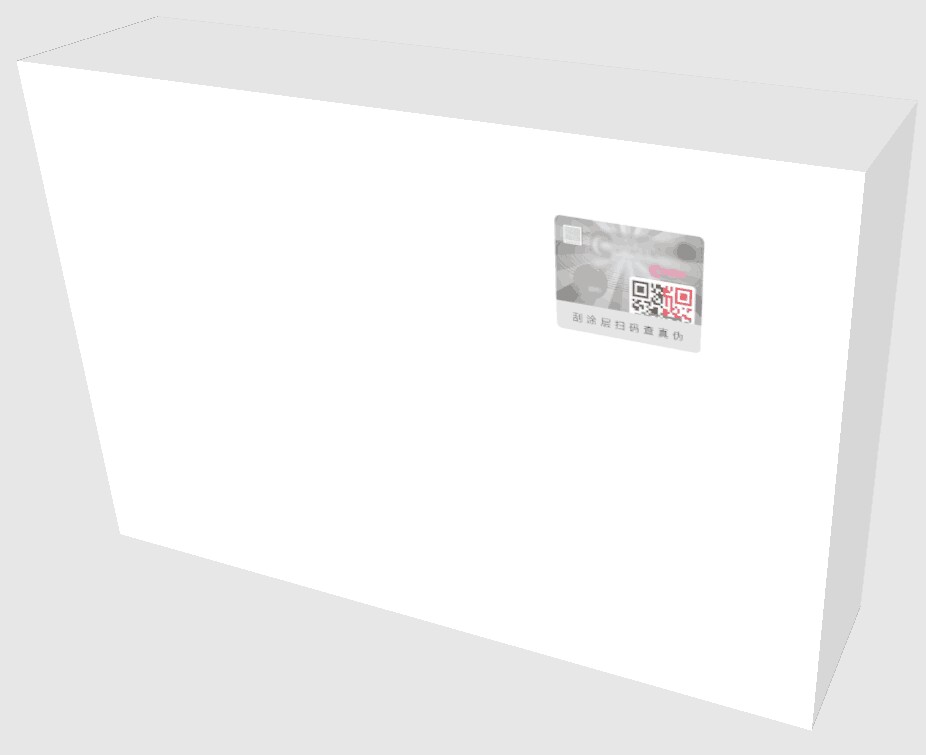
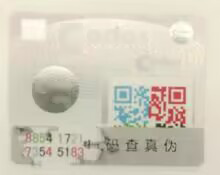
図 2 レーザー ホログラフィック ラベルの偽造防止の詳細-
製造工程上の注意点
ラベルおよびスクリーン印刷プロセスの主な焦点および難しさは、インク層の堅さと削りやすさです。装置の製造パラメータ、材料のマッチング、その他の要因など、その成形に影響を与える要因は数多くあります。実際の生産プロセスでは、新製品の初期段階で合理的なテストを実施し、正しい生産パラメータを選択し、製品の品質を確保するためにプロセスに焦点を当てる必要があります。
1. 主要な設備生産パラメータ
主な装置の生産パラメータには、乾燥温度、製版メッシュ、車両速度などが含まれます。
(1) 乾燥温度: ワニスと掻きインキの乾燥に直接影響し、温度が高すぎたり低すぎたりすると、掻きインキの掻き取り効果に影響します。
(2) プレートメッシュの数: インク層の厚さに影響します。プレートメッシュの数が少なく、インク層が厚すぎるため、スクレーピングインクのスクレーピング効果に影響します。版のメッシュが高く、インク層が薄すぎるため、削り取ったインクの被覆率と硬さに影響します。
(3) 車両速度: 生産品質と生産効率に密接に関係します。
2. 材料モデルのマッチング
3 つの一致度は、削り取るインク層の硬さや削りにくさに直接影響します。このようなジョブの実際の製造プロセスでは、著者の会社は、製品のスクレーピングの品質を保証するために、ラベルとボール紙の種類に応じてさまざまな種類のワニスとインクを適合させます。
3. 生産品質要件
(1) オーバーレイ層の UV ニスと削り取ったインクは密に印刷され、エッジがきれいで、サイズが正しく、他の部分にインクが露出していない必要があります。
(2) 印刷およびスクレーピングインクの最初のシートは、硬さとスクレーピングの容易さをテストする必要があります。スクレーピング効果は良好で、スクレーピング後の情報コードは完全で明確で変更可能です。
(3) UV ブラック印刷後、目視検査が鮮明で、ペンのハイフネーションの抜けや貼り付けられた文字が無く、フォントサイズが要件を満たしており、その他の部分にインクの露出がないこと。
(4) 要件を満たす必要がある印刷セットの偏差に焦点を当てます。製版前にソフトフィルムにダイカット基準線を追加し、スクリーン印刷の際はダイカット線に厳密に従って印刷することをお勧めします。-
4. その他の注意事項
(1) 半製品の変形率-
著者の会社は、実際の製造プロセス中に事前にスクリーン フィルムを製造することはなく、半完成品の変形率もセットの偏差に影響します。-製造プロセスの前に、半製品の変形率を正確に測定し、変形に応じてスクリーンフィルムを作成することで、完成品の品質を適切に管理する必要があります。
(2)完成品の梱包
スクリーン印刷プロセス後は、環境の変化や長時間の配置による完成品への影響を防ぐために、完成品に必要な保護措置を講じる必要があります。
(3) 必要に応じて、お客様の使用状況をフォローします。