

長年にわたる現実世界でのテストにより、アルミ箔インクジェット印刷の鍵は 2 つの問題に集約されることが明らかになりました。-
従来の印刷プロセスでは、ロールタイプのアルミニウム箔材料はフレキソ印刷を使用して印刷されることがよくありますが、単一シートのアルミニウム箔はオフセット印刷によって印刷されます。-現在、アルミニウム箔材料の特殊な印刷適性に対応するために、比較的成熟したプロセス システムが形成されています。たとえば、色の鮮やかさを高め、インクとアルミ箔素材の密着性を向上させるために、業界では主にポリフタルアミンや塩化ビニル酢酸ビニル共重合樹脂から作られた専用インクが一般的に使用されています。
パーソナライズされた市場への需要の高まりと市場環境の急速な変化により、小ロット、多品種のアルミ箔印刷の注文の割合が増加し続けています。{0}{1}{1}小さなバッチサイズとパーソナライゼーションという主な利点により、インクジェット印刷は、この需要を満たすための重要な方向性となっています。しかし、アルミ箔印刷で高品質の印刷を確保し、企業に力を与える方法は、業界にとって緊急の課題となっています。{4}
アルミ箔材料用途におけるインクジェット印刷のニーズと問題点
アルミ箔は、紙、PVC、PET、BOPP などの従来の印刷材料とは大きく異なります。専用インクを使用しないインクジェット印刷プロセスでは、通常、次の 2 つの主要な問題が発生します。
まず、アルミホイルは引張強度が高く、伸縮性がほとんどなく、引き裂き強度が低く、表面が滑らかです。{0}ロールツーロール印刷中に、滑りや位置ずれなどの問題が発生しやすく、プリントヘッドに傷が付く可能性があります。
第二に、アルミ箔素材の表面エネルギーは比較的低いため、印刷面でインク層が乾燥した後の密着性が悪く、インク落ちが発生しやすくなります。
上記の問題に基づいて、現在市販されている産業グレードのインクジェット印刷装置では、アルミ箔印刷が試みられることはほとんどありません。{0}著者は長年デジタル インクジェット印刷ソリューションの研究に従事しており、現在は関連する実際の経験を業界の同業者と共有して、業界アプリケーションの参考資料を提供しています。
アルミ箔インクジェット印刷の問題点解決策
01
紙のズレ・ズレ・ノズル傷などのトラブルを解決
アルミ箔は表面が平滑で張力が低いため、製造時にシワや傷がつかないようにある程度の張力を設定し、ガイドローラー上での材料の滑りや不安定な材料搬送によるズレを防ぐ必要があります。同時に、張力を適切に高めることにより、材料の反りをある程度改善し、ノズルに傷が付く可能性を減らすこともできます。
張力設定には統一された標準がないことに注意してください。{0}}機器メーカーが異なれば、使用するサーボ ドライブ システムや張力の最適化方法も異なります。実際の制作では、素材が滑らないようにしながら、できるだけテンションを高めることをお勧めします。
02
インクの定着不良やインク落ちの問題を解決
インクの付着の問題を解決するには、まず表面張力の中心的な効果を明らかにする必要があります。現在、市場に流通しているインクジェット印刷用インクの表面張力は、一般的に約 38 dyn/cm です。印刷材料の表面張力がインクの表面張力を超えた場合にのみ、良好な濡れが達成され、インクの滴下が回避されます。ただし、未処理のアルミニウム箔が 38 dyn/cm を超える表面張力に達することはほとんどありません。また、アルミ箔の表面には細孔がなく、インクが内部に浸透しない「アンカー効果」が生まれます。インクを転写して乾燥させた後でも、インクの滴下が発生することはよくあります。
この問題に対処するために、私たちはコロナ処理やプレコーティング プロセスを使用して解決することがよくあります。{0}具体的な実践方法は以下の通りです。
(1) コロナ処理工程
コロナ処理の原理は、絶縁電極と接地された誘電体ドラムの間に高周波電圧を印加し、2 つの電極間の空気を分解してプラズマ化することです。{0}これらのプラズマ粒子がアルミニウム箔表面と相互作用すると、材料表面の化学結合を開いて表面活性化を促進するフリーラジカルを形成することができ、これによりアルミニウム箔の表面エネルギーと濡れ性が向上し、最終的にインクとアルミニウム箔表面の間の接着強度が向上します。
実際の生産では、コロナ装置をインクジェット印刷装置に取り付けてオンラインコロナ処理を実現できますが、コロナ出力はテストを通じて決定する必要があります。出力2kWのコロナデバイスを例にとると、従来のテストパラメータは出力比の30%~50%です。コロナ処理に約 50% の電力を使用してもインクの蓄積とインクの損失が発生する場合は、アルミ箔素材ではコロナ処理によって印刷結果を改善できないことを示しています。他の電力比をさらにテストする必要はなく、プロセスはプレコーティング用に最適化できます。-
テストの結果、導電性材料としてのアルミニウム箔はコロナ処理によって表面エネルギーを大幅に増加させることができますが、最適化の余地はまだあります (結果の比較については図 1 を参照)。
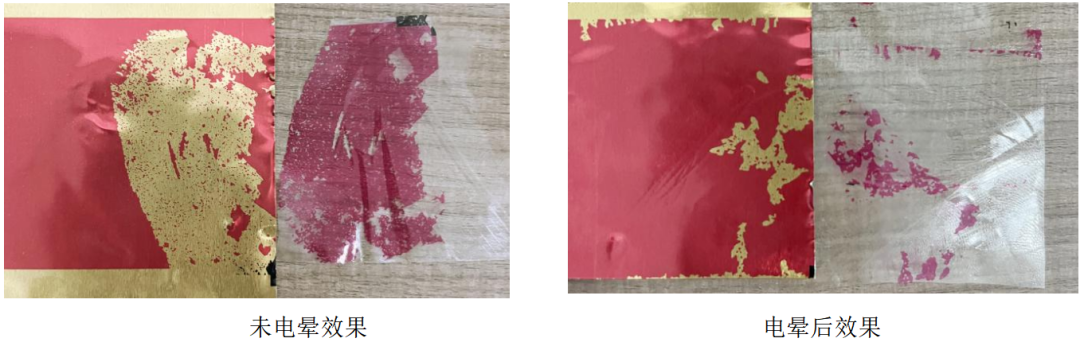 図1 コロナ影響の比較
(2) プレコーティング工程-
-著者は、長期にわたる体系的なテストを通じて、プレコーティング プロセスによってインクの密着性を大幅に向上できることがわかりました。ただし、アニロックス ロール ライン数の選択(プレコーティング量を制御するため)、プレコーティング方法(インライン/オフライン)、プレコーティング ソリューションとインクの互換性という 3 つの主要な問題に焦点を当てる必要があります。-これらはすべて実際のテストを通じて決定する必要があります。
アニロックス ロールの選択は、以下の基準に従って行うことができます。従来の材料の場合、インク搬送容量が約 3.95 bcm3 で、ライン数が 600 ~ 1000 ラインが一般的に使用されます。アルミニウム箔のような特殊な素材の場合、テストでは、インク付着要件を満たすために過剰なコーティング厚さを必要とせず、約 800 線のアニロックス ロールを使用することが示唆されています。
プレコーティング方法は、オフライン プレコーティングとインライン プレコーティングに分けられます。-オフライン プレコーティングとは、まずフレキソ印刷装置を使用してアルミニウム箔にプレコーティングを実行し、次にプレコートされたアルミニウム箔をインクジェット印刷用に送り返すことを指します。-インライン プレコーティングはフレキソ ユニットを備えたインクジェット印刷機で実行され、プレコーティングとインクジェット印刷をより柔軟に同時に実行できます。-著者は、アルミ箔インクジェット印刷にはインライン プレコーティングを使用することを推奨しています。-
プレコーティング ソリューションを選択するには、2 つの側面を考慮する必要があります。まず、プレコーティング ソリューションとアルミニウム箔素材との適合性です。これには、アルミニウム 箔の種類に基づいて適切な従来のフレキソ プレコーティング ソリューションを選択できます。- 2 つ目は、プレコーティング ソリューションとデジタル インクの互換性です。これは、アルミニウム ホイルとの互換性を確保しながら、使用するデジタル インク ブランドに基づいた機械テストによって検証する必要があります。-
プレコーティングの厚さは、インクの密着性に大きく影響します。-図 2 の左の図に示すように、プレコーティングが厚すぎる場合でも、スクラッチ中にインクの損失が発生します。-右の画像は、適切なプレコート厚さの効果を示しています。明らかな傷があってもインクの損失は発生しません。-
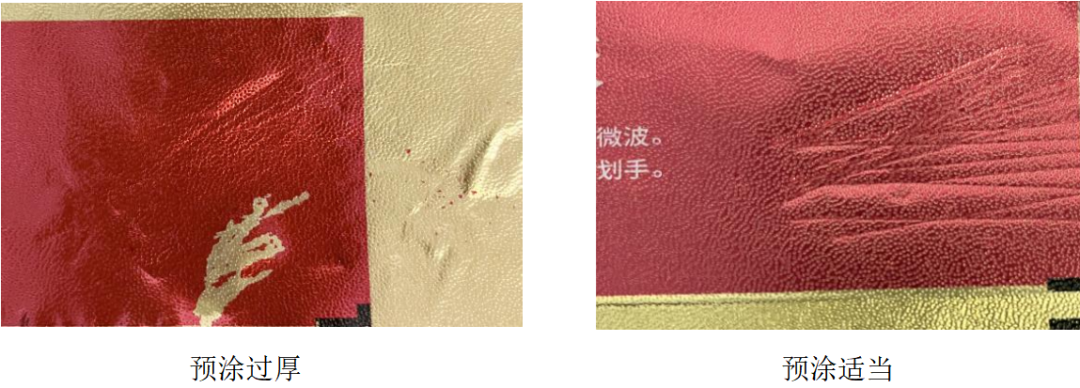 図 2 プレコートの厚さがインクの密着性に及ぼす影響-
アルミニウム箔材料は、その独特の性能上の利点により、印刷および包装の分野でますます広範囲に応用されることになるでしょう。小ロット生産、パーソナライゼーション、短納期が上流印刷市場の核となる需要トレンドとなっており、デジタル印刷分野の実務者はアルミ箔材料の印刷適性をさらに最適化し、関連ソリューションを改善する必要があります。著者は今後もアルミ箔インクジェット印刷プロセスを深く調査し、業界が共に改善できるよう、今後も同業者と経験を交換し共有していきます。