

無線綴じされた製品の気泡を解決するにはどうすればよいですか?{0}}ベテラン無線綴じ専門家が体験を総まとめ!
印刷技術の継続的な発展に伴い、無線製本はその高い製本効率と低コストにより、教科書、教育教材、製本において重要な位置を占めています。しかし、製本製品の背が空洞になる問題は、さまざまな印刷会社を長年悩ませてきました。-この問題は本の頑丈さと寿命を低下させるだけでなく、外観の品質にも深刻な影響を及ぼし、顧客からの苦情や返品につながり、会社に経済的損失をもたらします。
ステープルリンケージラインの運用に長年の経験を活かし、私はステープル綴じプロセス全体を継続的に研究し、深く分析しています。キャビテーションの原因を設備、工程、材料、作業など多角的に探り、実際の生産事例と合わせてステープルプロセスの最適化を提案します。目的は、印刷業界に実用的なソリューションを提供し、定番製品の全体的な品質を向上させることです。
接着製本製品におけるキャビテーションの形態
製本製品の空隙は主に、本の上下端にある小さな穴や気泡のような明らかな蜂の巣のように見え、強く押すと背にデコボコした感触が生じます。{0}具体的な症状としては以下のようなものがあります。
01/ ホットメルト接着剤の偏在
図 1 に示すように、硬化した接着剤層には明らかな気泡が形成されたボイドが見られます。または、一部の領域ではホットメルト接着剤で覆われた空白の部分がまったくありません。この部分では気泡が発生すると接着面積が不足し、中空部分では接着強度が完全に失われます。本を背表紙の中央から割ってみると、背表紙の一部がホットメルト接着剤で覆われていなかったり、不安定で隙間ができていたりすることがわかります。
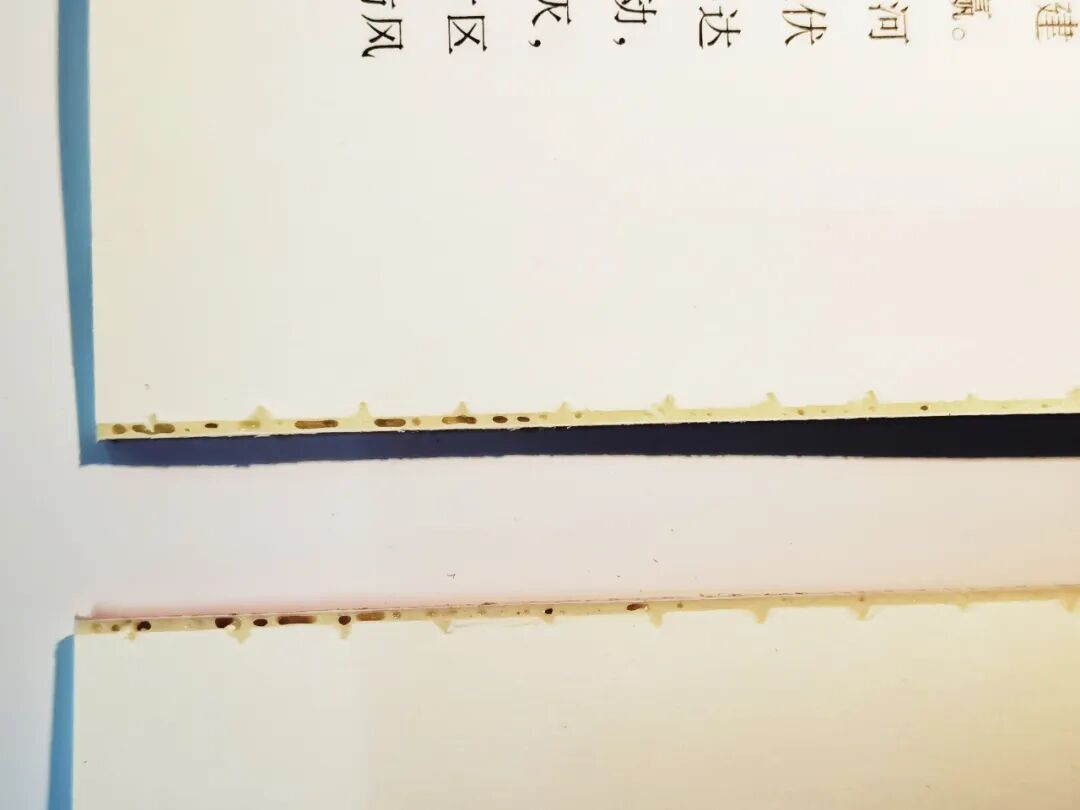 図 1: 本の背の一部の領域の糊が薄く、隙間があります。
02/ 接着層の厚さが一定していない
この問題により、本の背の表面が不均一 (波打つ) になり、具体的には、滑らかで均一な表面ではなく、硬化した本の背に不規則な膨らみ、隆起、またはくぼみとして現れます (図 2 を参照)。また、上端と下端の接着層の厚さに顕著な違いがある場合もあります (図 3 を参照)。
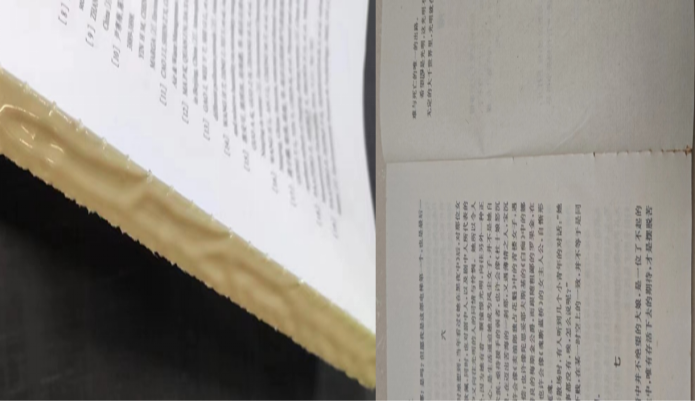
図2 本の背の凹凸
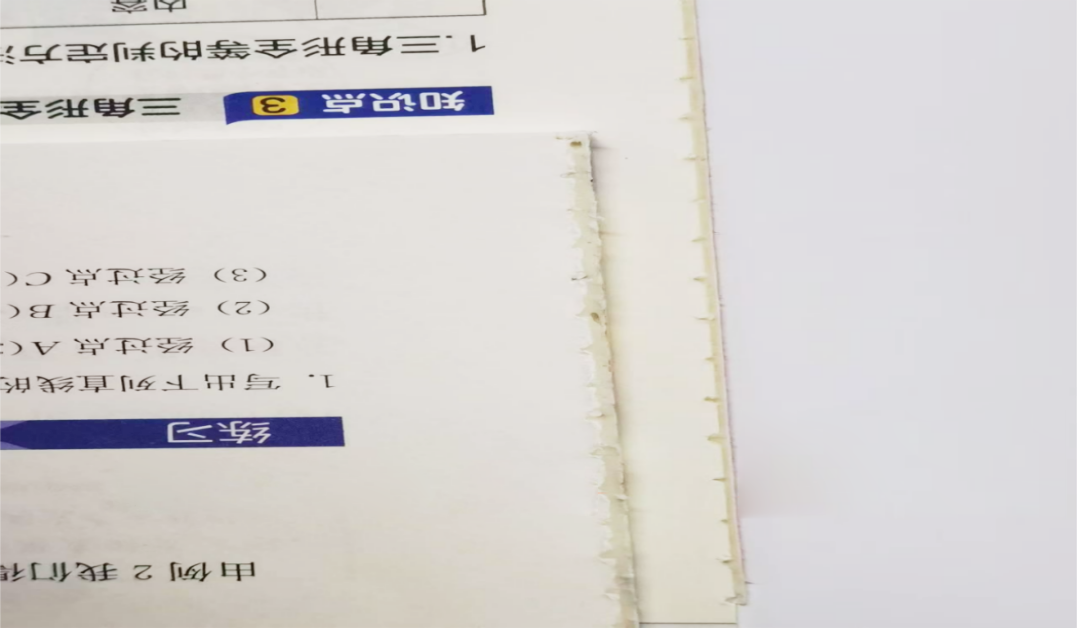 図 3: ヘッドとテールの接着層の厚さには大きな違いがあります。
気泡による接着製品の品質への影響
01/ 製品の外観への影響
まず、本の背表紙が全体的に不均一になったり、局所的に凹んだりして、背表紙の平坦性や全体的な美観に影響を与えます。第二に、先頭と末尾の気泡は顧客や読者の読書体験に影響を与えます。
02/ 激しい気泡はハリに影響を与える
ひどい気泡が発生すると中空の接着領域が生じ、ページが剥がれやすくなり、硬度が低下し、引張試験に不合格になり、深刻な場合には本の背表紙の破損、ページの緩み、その他の重大な品質問題が発生します。
03/ 返品やクレームにつながる
頭部と尾部に1mmを超える気泡があると、顧客からの返品やクレーム、さらには罰則につながり、企業の評判に影響を与える可能性があります。特に気泡がひどい場合には、品質検査で不合格品と判定され、企業の信用に重大なダメージを与える可能性があります。
接着製品の気泡発生原因の解析
01/ 接着剤塗布機構の調整が不適切
(1) 不適切な糊温度管理: 糊温度が高すぎたり低すぎたりすると、ホットメルト糊の流動性や接着性に直接影響し、塗布が不均一になり、製本糊の品質に影響を与えます。印刷枚数の違いはホットメルト接着剤の冷却・固化時間にも影響しますので、季節や環境温度の変化に応じて接着剤の温度を調整する必要があります。
(2) 糊ローラーの高さ位置が不適切: 糊ローラーが高すぎたり、低すぎたりすると、ホットメルト糊が不均一に分布し、糊が中空になり、本の接着強度に影響を与えます。
(3) ホットメルト糊の厚さと粘度が不適切: 糊層の厚さは本の厚さに応じて調整する必要があり、通常は 1.0±0.2 mm の範囲内に制御されます (図 4 に示すように、糊層が薄すぎる場合は本の厚みに基づいて適切に調整されます)。ホットメルト接着剤の粘度が不適切であると、接着剤の塗布の均一性や接着強度にも影響します。
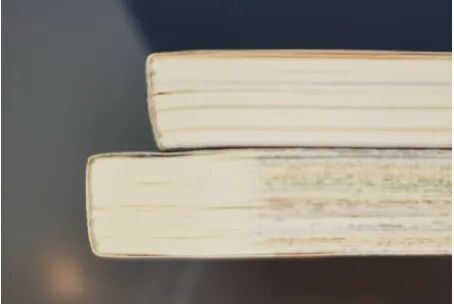
図 4 接着層が薄すぎる
(4) 糊付けローラーの位置が正しくないと、本の背の部分に糊が残らなくなります (図 5 を参照)。
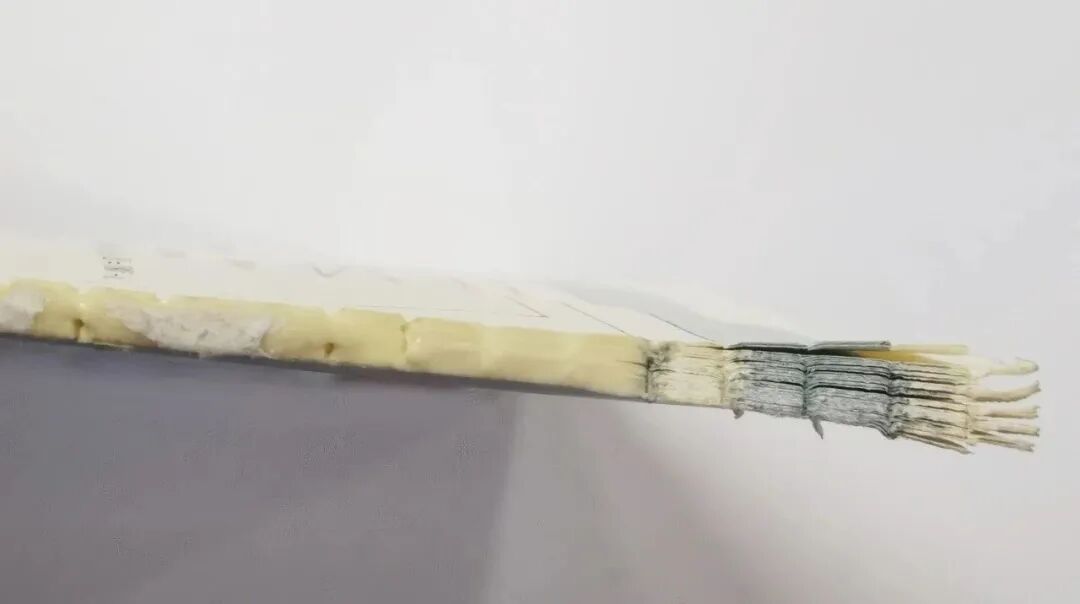 図5 ローラー上の接着剤の塗布位置がずれていて、根元に接着剤が無い
02/ バックフライスナイフの調整不良
(1) バックフライスナイフの刃先の摩耗が激しい。フライス加工後の本の背の表面が適切にフライス加工されていない、平らでない、またはフライス加工の破片がある場合、接着剤の塗布の品質に影響を与えます (図 6 を参照)。
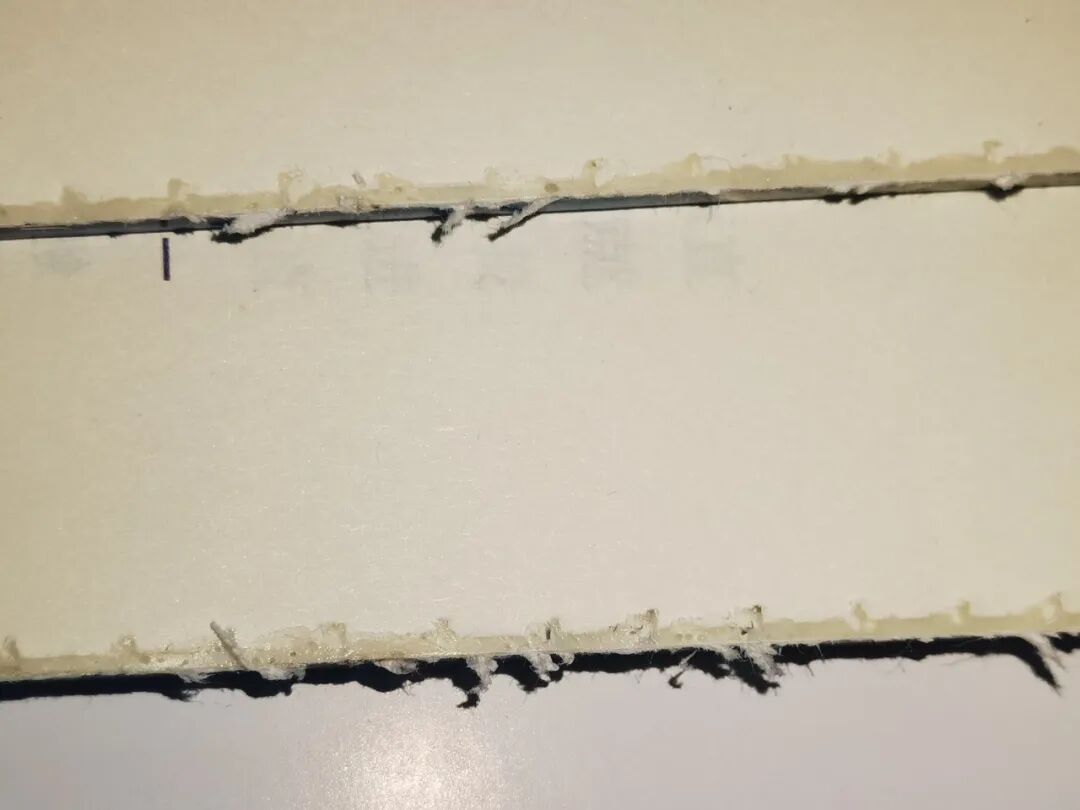 図 6: 本の背表紙が完全にフライス加工されていない
(2) 裏フライスと圧板との隙間が大きすぎると、本の芯の端が浮き上がり、裏フライスが不均一になる場合があります。
(3) バックフライス水平面からクリップ先端までの垂直方向の距離調整が不適切である。距離が大きすぎてステープル露出部の張力が不足すると、紙間の緩みが発生し、ホットメルト接着剤の浸透深さが増し、背の厚みが増し、切り欠きよりも厚みが増し、気泡、スジ、弓シワなどの問題が発生し、完成品の切断も困難になる。距離が小さすぎると、ホットメルト接着剤の浸透深さや接着強度に影響を与えます。
03/ サポート成形機構の調整が不十分
(1) サポート形成機構の高さまたはバランスが不適切である:本の背にすべての気泡が現れる場合は、サポート形成機構の高さを調整する必要があります。地面の上部または下部に気泡が発生した場合は、水準器を使用してサポートのバランスを調整してください。
(2) 「先に押し上げてからクランプする」「同時にジャッキアップする」など、サポートとハンマリング機構の本クランプ動作時間が一致していない。タイミングが合わないと泡が発生することもあります。このような場合には、サポートとハンマリング機構の本のクランプ動作時間を調整する必要があります。
04/ 不適切な紙の選択と折り方
(1) 軽量紙:軽量紙は、一般的なオフセット紙に比べて柔らかい紙です。ページが完全に平らになっていないとエアポケットが形成され、本の裏側が空洞になりやすくなります。
(2) 表紙と本文の用紙量に大きな差がある:表紙の紙量が 200g/m2 以上であるのに対し、本文の紙量が 65g/m2 以下であると、整形後に表紙が本文を引きずり、背が凹んでしまいます。
(3) 不適切な折りや積み重ね: ページの折り方や積み重ねが不適切であると、表面に折れや凹凸 (特に背の反り) が発生し、ホットメルト接着剤が均一に接着できず、背に空洞が生じる可能性があります。
05/ 不適切なスロット調整
(1) 溝の間隔や深さが基準を満たしていない場合、本の裏面の接着剤が適切に充填されず、空洞が発生する可能性があります。
(2) 溝切りナイフの摩耗が激しく、本の裏側の溝の深さが不均一で、ホットメルト接着剤の充填が難しく、接着剤の塗布の品質に影響します (図 7 を参照)。
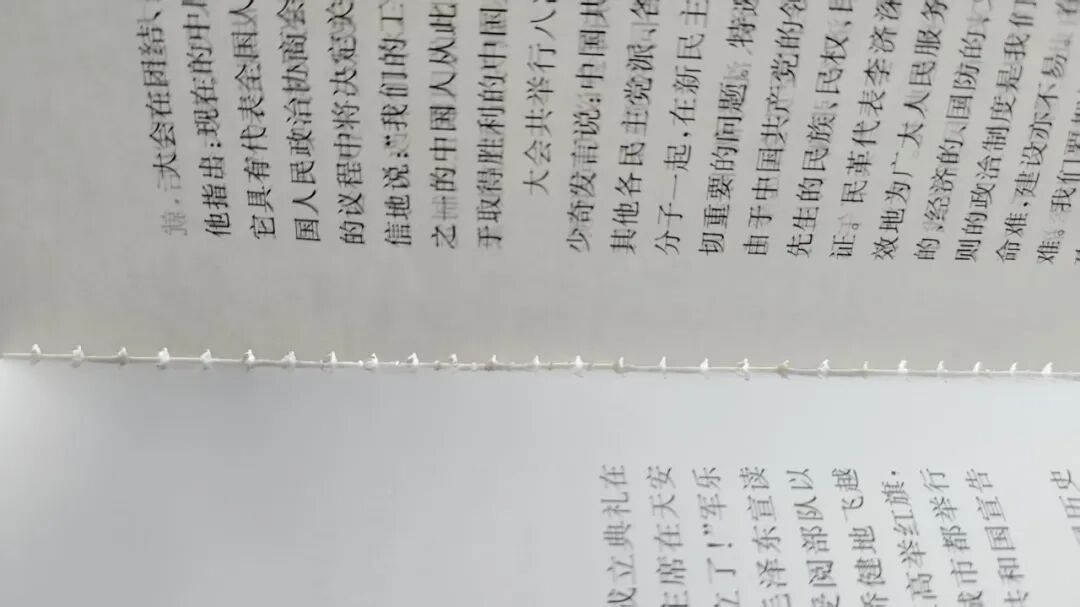 図 7: スロットの刃がひどく磨耗しており、本の裏側のスロットの深さが不均一になっています。
(3) スロッティングナイフと本の背の角度が間違っていると、スロッティング後に紙くずや紙の繊維がスロットの開口部を塞ぎ、ホットメルト接着剤がスロットに浸透できなくなり、背の接着剤が不十分で不均一になり、背表紙に気泡が発生する可能性があります。
06/ ブッククリップのクランプ力調整が安定しない
製本機の各クリップのクランプ力が一貫していない場合、圧力が低すぎるクリップ内の本の芯がミリングバッキングステーションを通してミリングプレートに引きずられ、ミリングバックが不均一(傾き)になる可能性があります。溝を通過すると、本の芯と背の前後の溝の深さが不均一になり、支持力と支持力が不均一になり、背が空洞になります。
07/ ホットメルト接着剤の不適切な使用
(1) 紙の種類に基づいて正しいホットメルト接着剤モデルを選択していない: コート紙など、さまざまな紙の種類を使用する必要があり、適切な種類を選択する必要があります。異なるモデルのホットメルト接着剤を混合しないでください (接着剤を交換するときは、接着剤ポットを徹底的に洗浄する必要があります)。そうしないと、本の裏面の接着剤が不均一になり、気泡が発生します。
(2) 機械の速度がホットメルト接着剤と一致しません。高速接着剤の硬化時間は 3 ~ 5 秒、開封時間は 5 ~ 7 秒です。-。低速接着剤は 8 ~ 13 秒で硬化し、9 ~ 15 秒で硬化します。ホットメルト接着剤の不適切な選択や、硬化時間や開封時間が速すぎたり遅すぎたりすることも、接着剤の塗布の品質に影響を与え、気泡の原因となる可能性があります。
(3) ホットメルト接着剤の不安定な品質: ホットメルト接着剤には品質が悪く、不純物が多く含まれているため、接着ポットの加熱ロッドに不純物が付着したり、ゴムパイプやゴムホイールが詰まり、接着剤の塗布が不均一になり、キャビテーションが発生する可能性があります。
接着製本製品におけるキャビテーションのソリューション
01/ 糊塗布機構規格の最適化・調整
(1) 接着剤の温度を調整する: 周囲温度に応じて接着剤の温度を調整し、温度差が±5 度の範囲内に制御されるようにします。たとえば、夏には接着剤の温度を 160 度に設定し、冬には 170 度に上げることができます。
(2) ゴムホイールの高さを調整します。ゴムローラーとレベリングローラーの高さを確認して調整し、ゴムホイールにかかる圧力が均一かつ適切であることを確認し、過度の圧力や低圧力を避けます。
#1 プライマーポットに推奨: ブックコア 0.50 ~ 0.80mm の. 1 ゴムホイール間隔なし。本芯0.80~1.00mmの. 2ゴムホイール間隔なし。本芯0.85~0.90mmの均一なゴムホイール間隔。
#2 ベースラバーポットに推奨: No. 1 ラバーホイールの間隔は 0.80~1.00mm。いいえ. 2ゴムホイールの間隔は1.80~2.00mmです。均一なゴムホイールの間隔は約2.00mmです。
(3) Optimize the thickness and viscosity of the hot melt adhesive: adjust the adhesive thickness according to the thickness of the book, select a stable quality of the adhesive, and adjust the glue roller breaking point. Book thickness, adhesive layer thickness, and explanation references are as follows: Book thickness < 10mm, recommended adhesive layer thickness 0.6~1.0mm; thin books should avoid spine hardening caused by excessive adhesive thickness; book thickness 10~30mm, recommended adhesive thickness 1.0~1.5mm; medium thickness books should balance hot melt adhesive penetration and strength; book thickness >30mm、推奨粘着層厚さ1.5~2.0mm。厚い本の場合は、スロットを埋めるために接着剤を増やし、スロット引き抜き技術も使用します (溝の深さは 1.5 mm 以上)。
02/ バックミーリング工程の改善
(1) バックミーリング刃先を定期的に検査します。検査基準は、外部欠陥がないこと、刃先に不動態化がないこととし、ミーリング効果 (裏打ち平坦度、粗さ) とプロセスパラメータ (深さの一貫性) を総合的に検証します。必要に応じて、研磨または交換を実行する必要があります (図 8 を参照)。
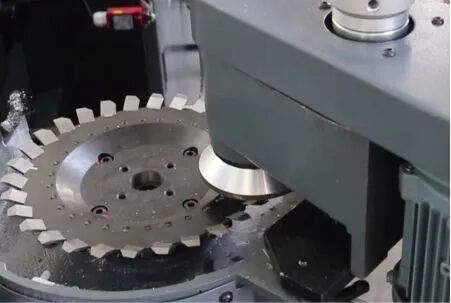
図 8 本の背のフライス刃を定期的に検査する
(2) ミリングブレードとプレッシャープレートの間のクリアランスを調整します。ミリング後の本の背が滑らかになるように、前後のカッターディスクとミリングブレードの間のクリアランスを 0.1 ~ 0.3 mm (隙間ゲージで測定) に調整し、0.3 mm を超えないようにします (図 9 を参照)。
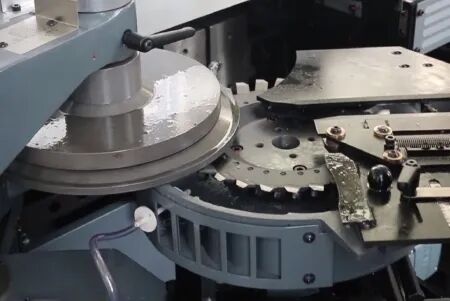
図 9 ミリングバックナイフとプレスプレートの間のギャップの調整
(3) ミリングバックナイフの水平面からブッククランプの下端までの垂直距離の修正: 本の背綴じ部分で露出しているブッククランプの部分を正しく調整します。一般的には 10mm が推奨されます。バインディングの露出部分=のミリング量 + 10mm。バインディングの露出部が13mmの場合、削り量は3mmとなります。
(4) ミリングバック深さ: 一般的な紙の厚さは 1.5 ~ 3.0 mm (80g/m² の紙の厚さは約 2.0 ~ 2.5 mm) です。試し削りには廃本ブロックを使用し、切り返し深さが均一かどうかを確認します(深さの差0.1mm以下が合格)。
03/ 本本成形機構の調整
(1) 中本成形機構の高さ調整:中本突き出し量に応じて中本成形機構の高さを調整します。 Cambridge 12000 精密モデルを例に挙げると、製本された本ブロックをケーシング機械の上のゼロ位置で停止します。このとき、ケーシングテーブルは最高点にあり、ガイドレールインサートの作用面からケーシングテーブルの低圧板までの距離は138.5mmとなり、誤差は0.1mm以内となります。この時点で、成形機構の高さは接着剤塗布後の本の背をちょうどしっかりと支えます。
(2) 成形機構のバランスの調整: 本の頭と尾の気泡に応じて成形機構のバランスを調整し、本の背が前後誤差 0.1 mm で均一に成形されるようにします (図 10 を参照)。
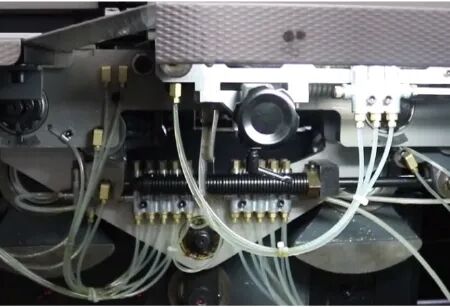 図10 バインダー成形機構のバランス調整
04/ 用紙最適化プロセスの取り組み
(1) 軽量紙の最適化対策:軽量紙は、結束前に圧縮して束ね、8 時間以上放置する必要があります。適切なホットメルト接着剤を選択します。ホットメルト接着剤が均一に分布し、完全に浸透するように無線綴じ機の速度、圧力、その他のパラメータを適切に調整します。
(2) 本本の平坦度の制御: 上部の本プラットフォームのレベルを調整して、フライス背の平坦性とスコアリング溝の深さを確保し、本本がしわや反りのないきれいな状態になるようにします。
(3) 事前に出版社にご連絡ください。デザインや素材の選択の際には、坪量の差が大きい表紙用紙と本版用紙の使用は避けてください。設計中に必要に応じて、インサートまたはインターリーブを追加して、2 つの間の張力を移行してみてください。
05/ 採点メカニズムの調整
(1) 切り込みの深さを約 1.2 mm に増やし、ホットメルト接着剤が溝に完全に浸透していることを確認します。
(2) スコア間の距離を5.0~7.0mmにコントロールします。
(3) ミリングバックスコアリングナイフとスコアリングミリングバックカッティングブロックを定期的に点検し、期限内に交換してください。
(4) スコアリング溝の標準要件: 溝間の距離 5.0 ~ 7.0 mm。溝の深さは1.5±0.5mm。
06/ブッククランプクランプ力調整
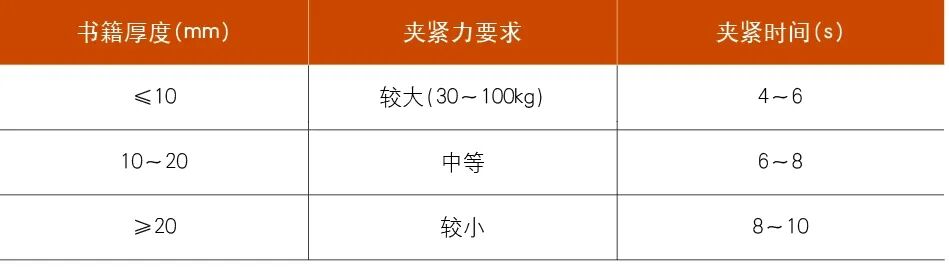
(1) 本の厚さとクランプ力の関係を表 1 を参考基準として求めます。
表1 本厚さとクランプ力の関係
(2) さまざまなデバイスが厚さセンサーを通じて本の厚さデータを検出し、コントローラーがクランプ プレートの変位を自動的に照合してクランプ ギャップを正確に制御します。たとえば、本の厚さ 15 mm が検出されると、クランプ プレートはギャップ=15 mm に糊層補正 (約 0.5 mm) を加えた位置に移動します。あるいは、ホストマシン上の各クランプのねじりバネ圧力を調整することによって、各ブッククランプのクランプ力を一定にすることもできます。
(3) クランプ後の本本の収縮が 2.5mm 以下であれば、合格とみなされます。本の背表紙にしわ、気泡、露出した接着剤、接着剤のはみ出しなどの欠陥がないかランダムに検査します。
無線綴じ製品のボイド問題を解決するには、装置、プロセス、材料、操作などの複数の側面に対処する必要があります。{0}系統的な分析と最適化により、完全結合製品の品質の安定性を効果的に向上させることができます。-この記事で説明されているソリューションは、実際の生産環境で検証されており、ワイヤレス無線綴じ製本プロセスの問題を解決する際のアイデアを同僚に提供することを目的としており、無線綴じ製本機のオペレーターや品質エンジニアにとって参考値となります。