


28のダイナミック画像!それが缶の作り方です!
日常生活では、さまざまな人々のグループの味覚を満たすことができるさまざまな種類の飲み物があります。これらの飲み物の中で、ビールと炭酸飲料は常に売り上げをはるかに上回っています。これらの2種類の飲み物がしばしば包装され、市場の缶で販売されていることを観察することは難しくありません。また、世界中に広がる缶がこれらの2種類の飲み物の人気のためです。そして、私たちの日常生活のどこでも見ることができるのはこれですが、その小さな体は大きな知恵を隠しています。
背景
1940年、ビールのステンレス鋼缶がヨーロッパとアメリカで販売され始め、同じ時期にアルミニウム缶の出現もカニングテクノロジーの飛躍を遂げました。 1963年、CANは米国で発明され、伝統的な缶の形状の設計特性を継承し、上部に簡単なプルタブを特徴としています。 1980年、ヨーロッパとアメリカの市場は、このアルミニウム缶がビールや炭酸飲料のパッケージング形式として採用されていました。缶の製造技術は徐々に更新および改善されてきましたが、この発明はこれまで使用されており、その実用性は明らかです。
一般的なアルミニウムは、現在、「ツーピース缶」とも呼ばれる缶の身体と缶の蓋で構成されています。その中でも、タンクの底部と側面が接続されて同じ部分を形成しますが、タンクの蓋とボディは縫い目や溶接なしで一緒に転がっています。
生産プロセス
01/アルミニウムプレートの準備
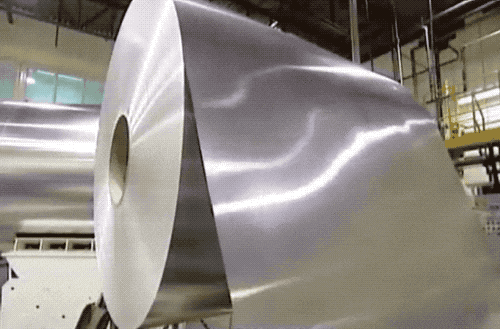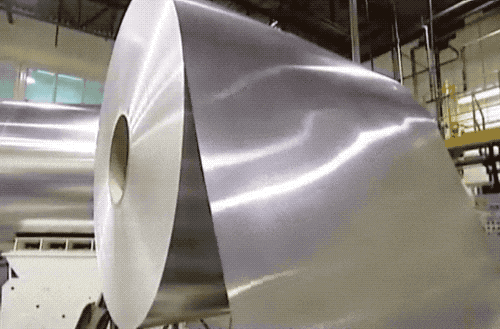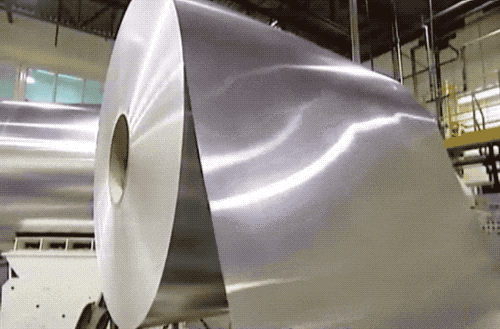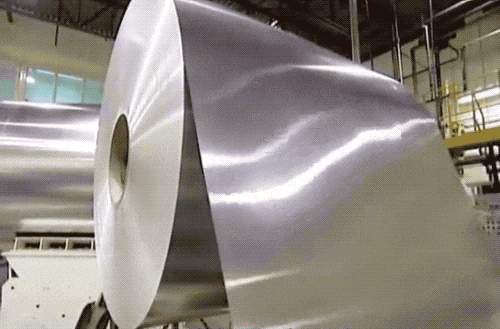
約0.27-0.33mmの厚さと幅1.6〜2.2mの幅を持つアルミニウム合金コイルを選択し、ロールしたアルミニウムプレートを巻き戻し機で開き、後続の処理のために潤滑機に薄い潤滑剤を塗布します。
02/ラウンドカップパンチダイ
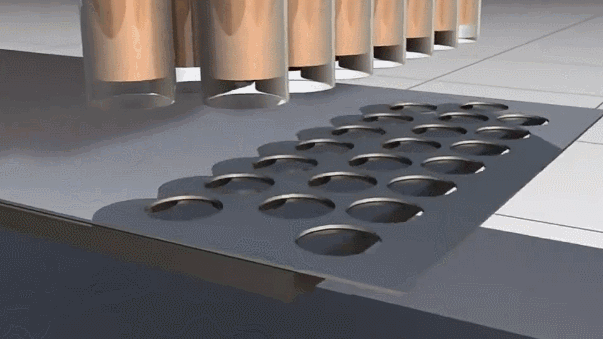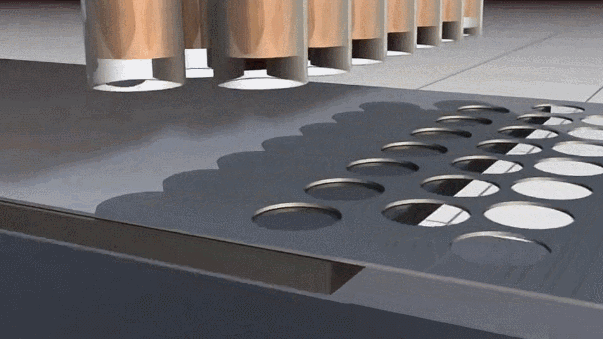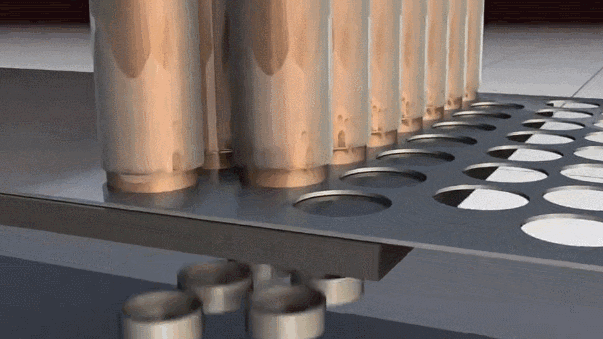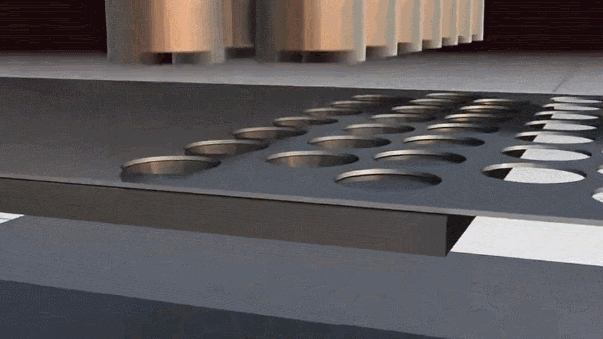
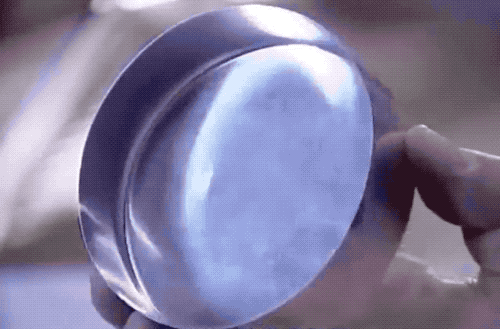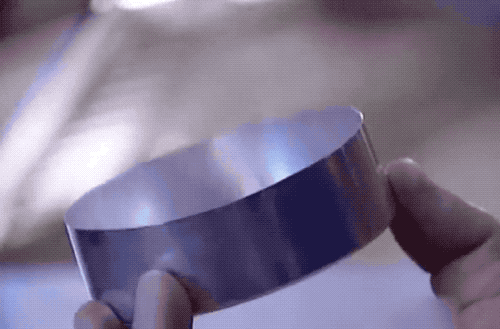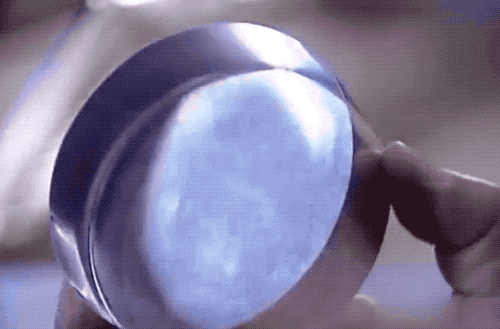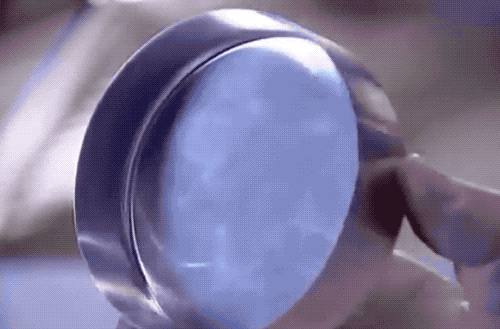
薄いアルミニウムストリップは、パンチプレスに似たカップパンチングマシンによって丸いカップにパンチされます。アッパーダイは、マシンの圧力下で下部のダイと一緒に動作し、パンチをしながらアルミニウムシートを押します。
03/タンク形成
►深い描画
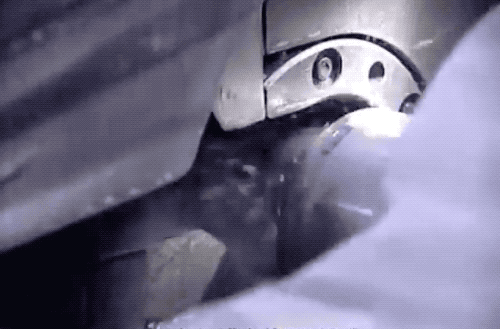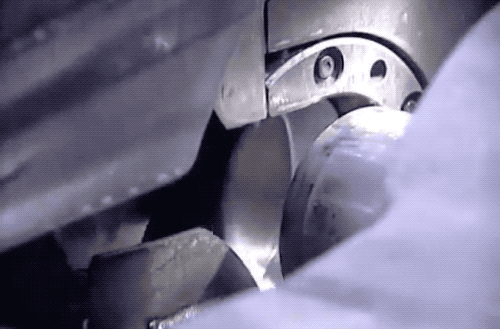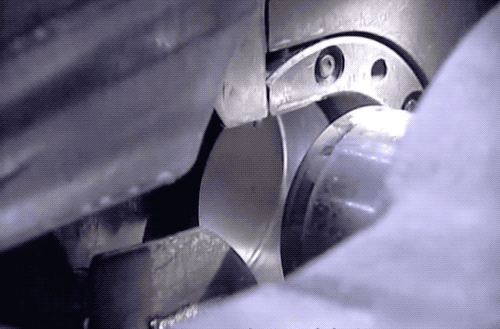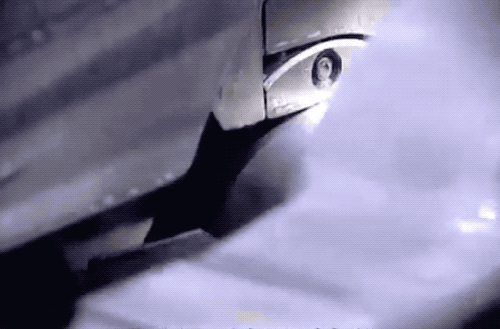
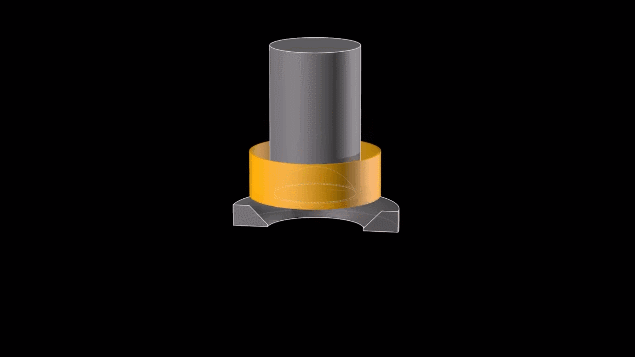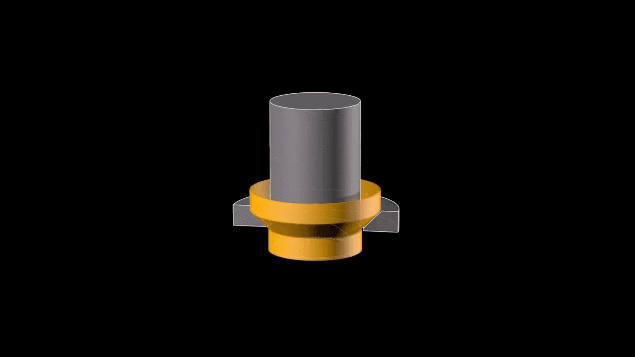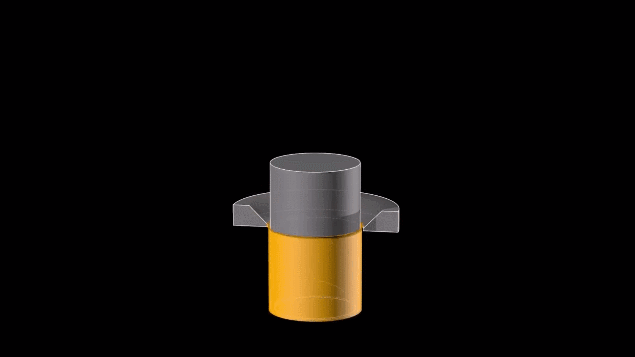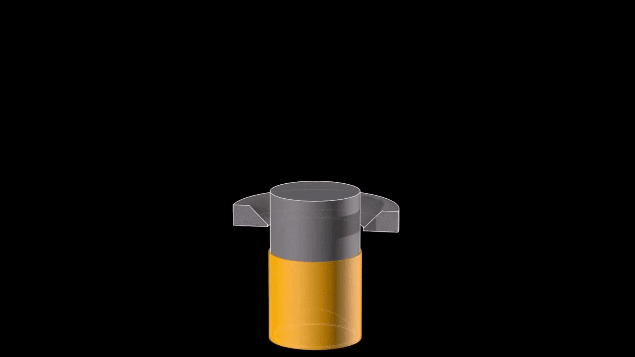
刻印された丸いカップは、ストレッチングマシンによって通常の高アルミニウム缶の形に引き込まれます。
29/1000
参照知識29/1000参照知識29/1000翻訳機械翻訳:一般的なフィールドの細いアルミニウム缶は深く引っ張られ続け、アルミニウム缶の側壁が薄くなり、最終的に背が高く薄い缶の体を形成します。翻訳機・一般フィールド細長いアルミニウムは深く描かれ続け、アルミニウム缶の側壁を薄くし、最終的に背が高く薄い缶を形成します。
划译
机翻 · 通用领域
細長いアルミニウムは深く描かれ続け、アルミニウム缶の側壁を薄くし、最終的に背が高く薄い缶を形成します。
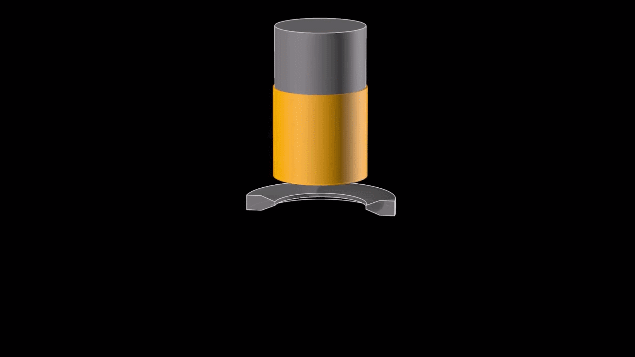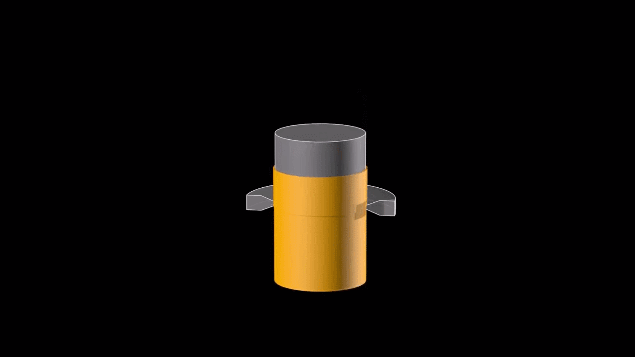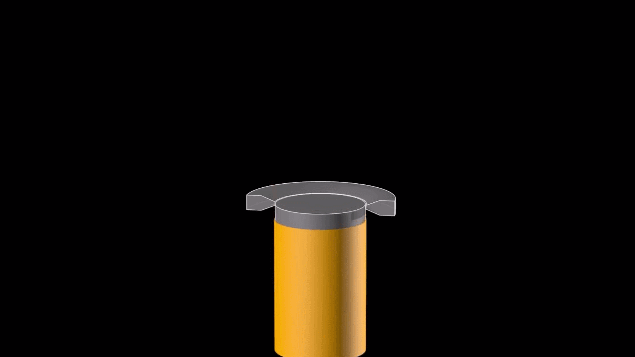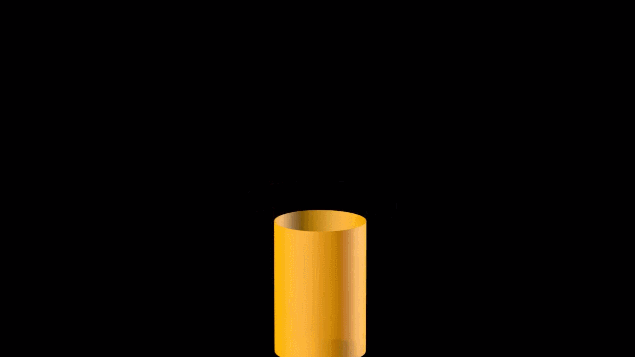
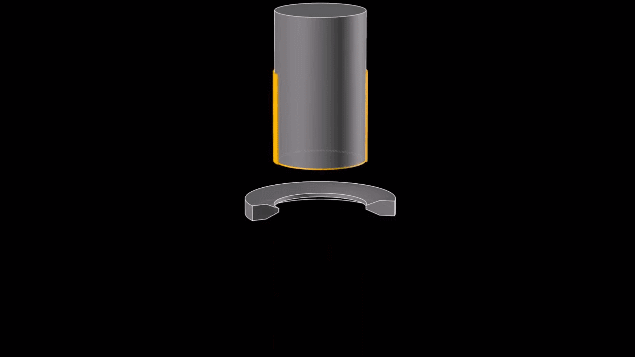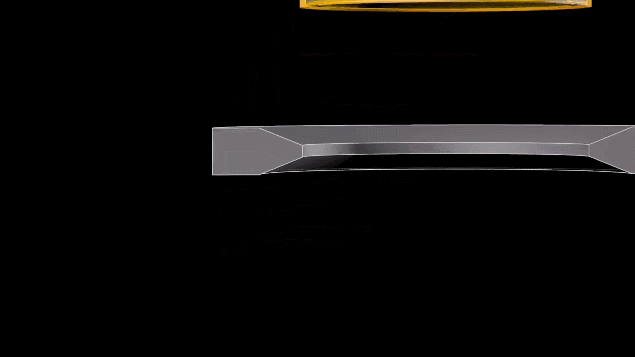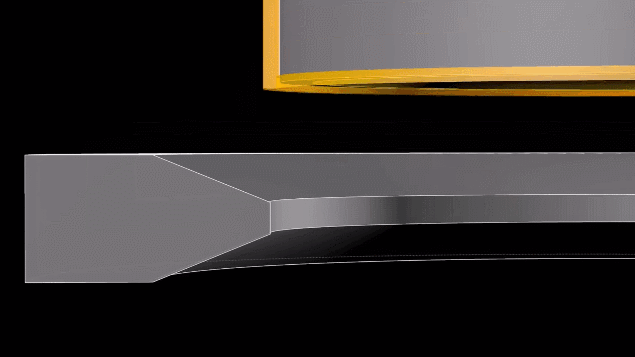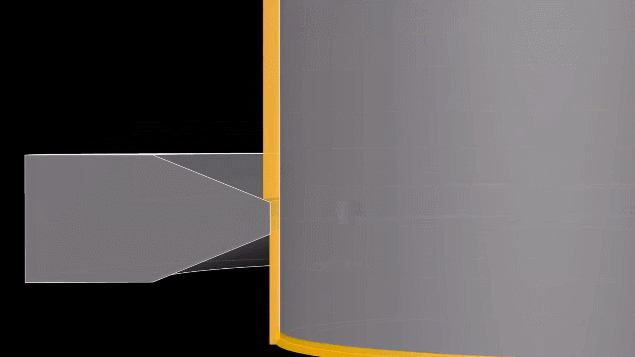
業界では、通常、深い描画操作は、サイズが徐々に減少するいくつかの金型を1回通過して完了します。
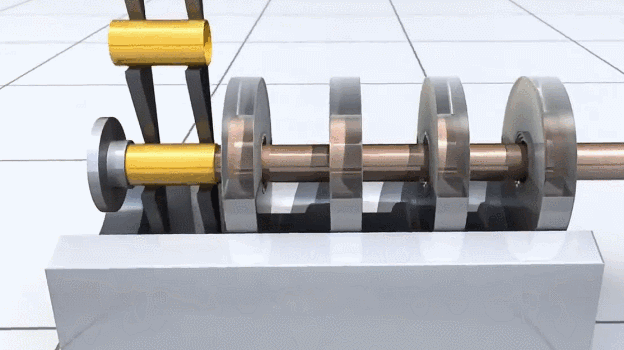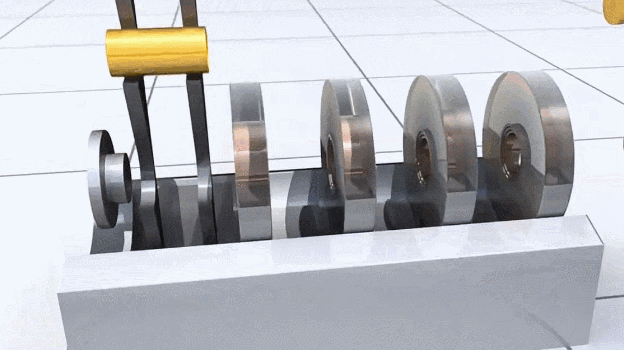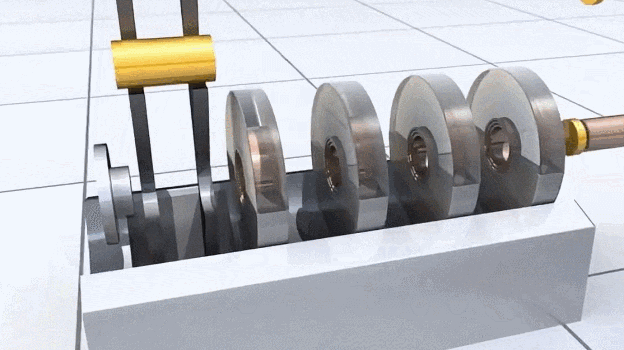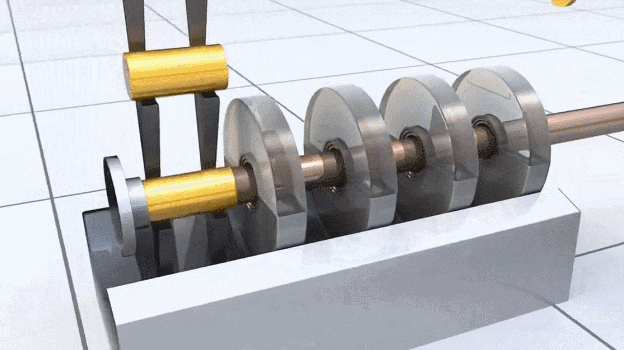
►ボトム凹面スタンピングと上端切断
一般的に購入するソーダ缶の底には、主に炭酸飲料のガス圧力を側面に分散させるため、缶が膨張または破裂する可能性が低くなるため、凹の設計が通常あります。
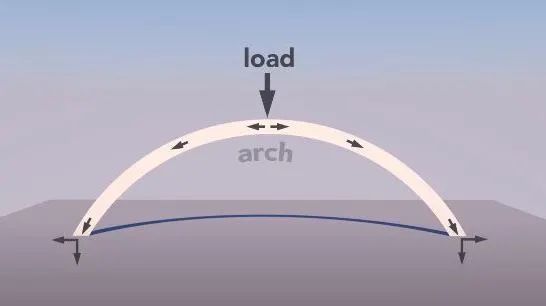
凹面処理は、主にドームツールをスタンプすることにより完了します。
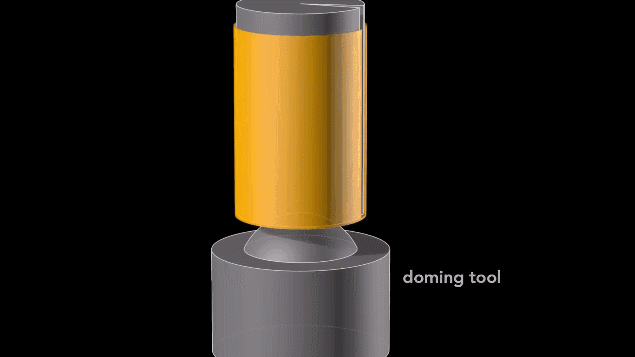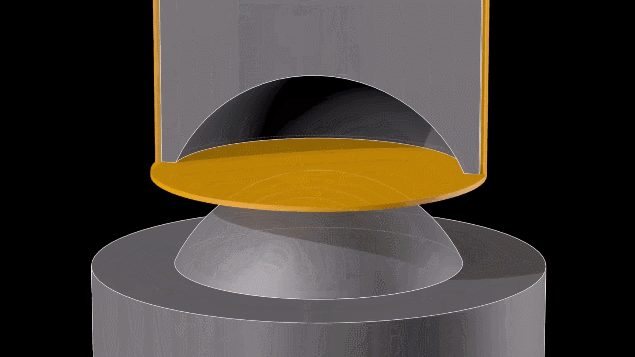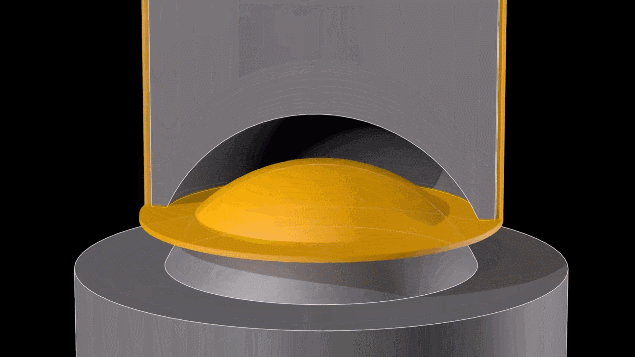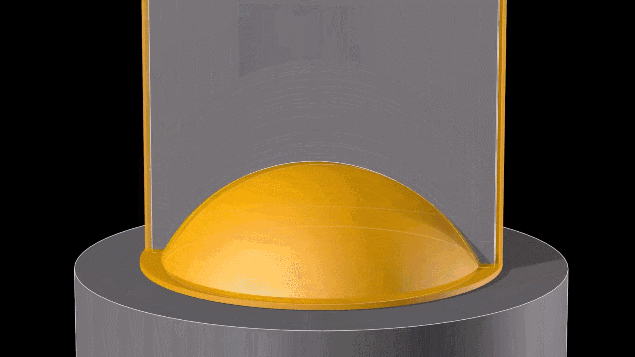
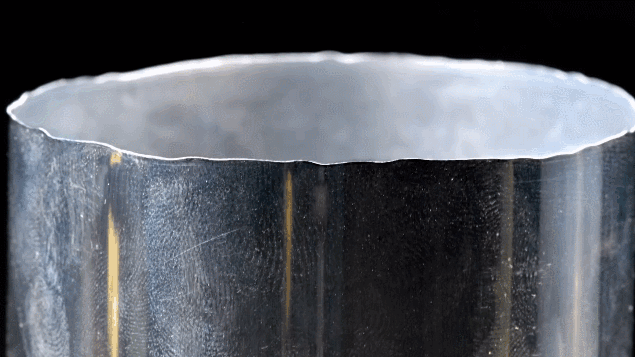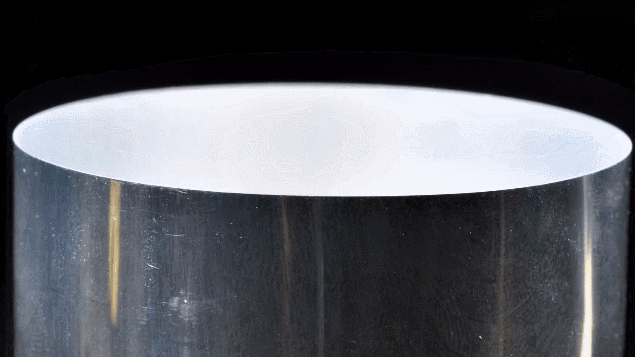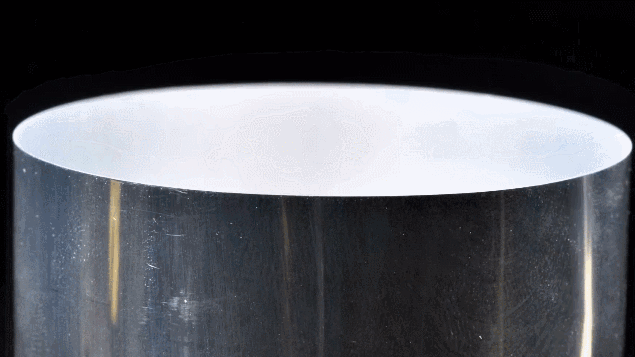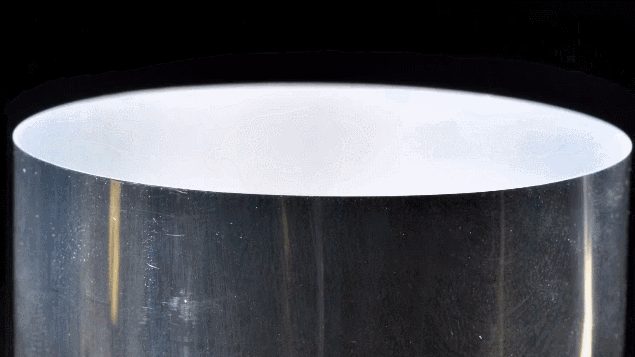
その後、深い描画の後、不均一な上端を切る必要があります。
04/クリーニングとすすぎ
アルミニウムを下に清掃してすすぐ。洗浄とすすぎのとき、スタンピング中にアルミニウムシートの表面にある油の汚れと残留物の両方をきれいにする必要があります。洗浄とすすぎの主なステップには、アルミニウム缶の表面にある酸化物膜のクリーニングを60度のフロア酸で洗浄し、60度の中性脱イオン水ですすいです。
掃除後、それを乾燥機に送って、表面の水分を乾燥させます。
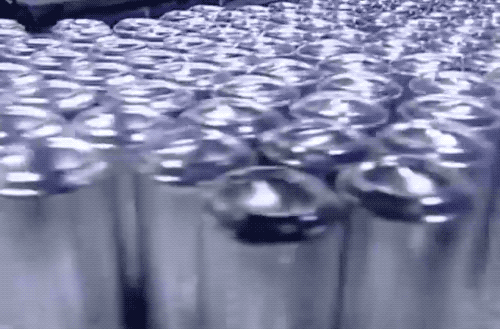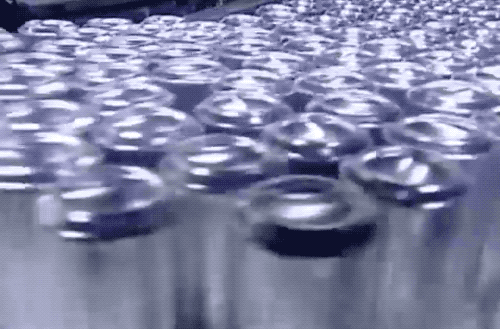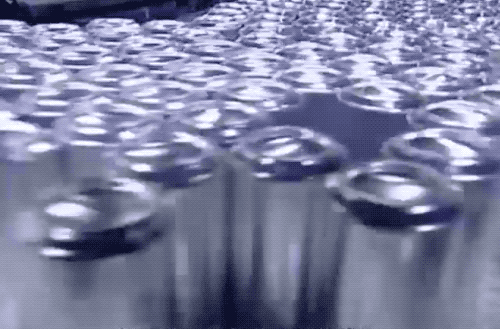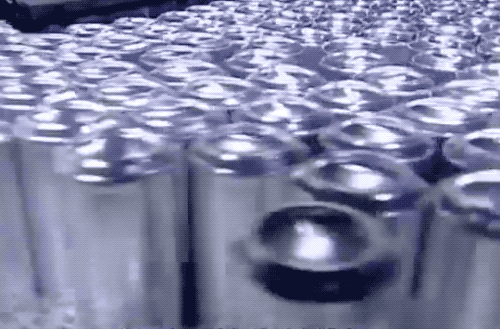
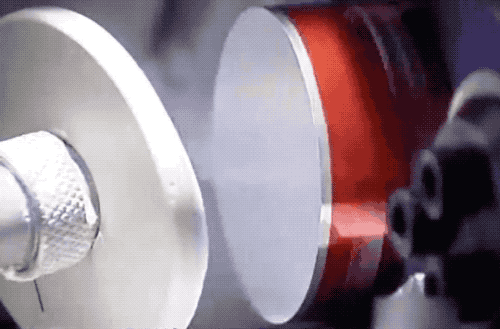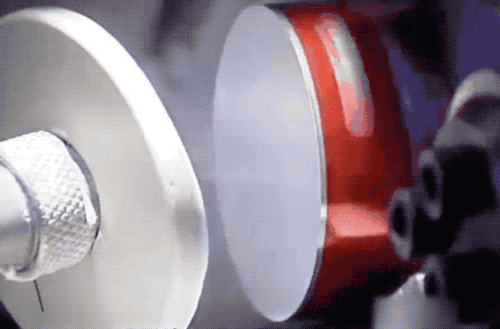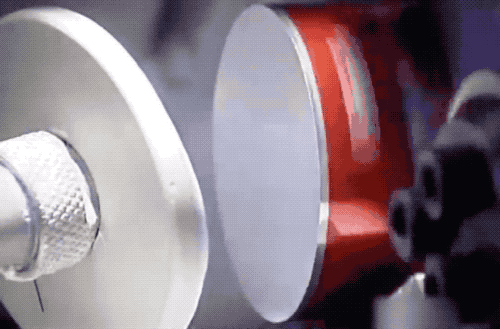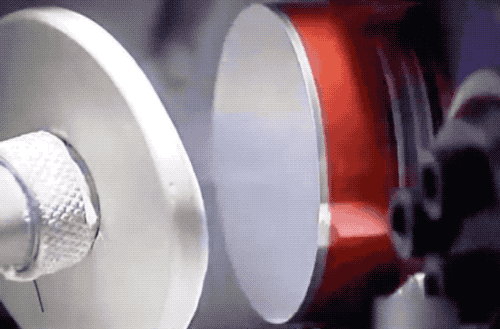
05/タンク印刷
まず、透明なワニスの層を塗り、アルミニウムが空気中で急速に酸化されないようにします。次に、印刷はアルミニウム缶の表面で実行され、通常は湾曲した印刷(ドライオフセット印刷とも呼ばれます)を使用します。印刷後、印刷面を保護するために、透明なワニスの別の層を適用します。
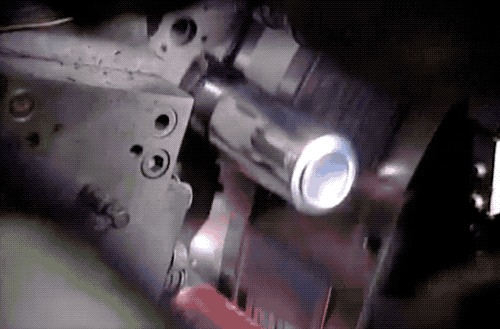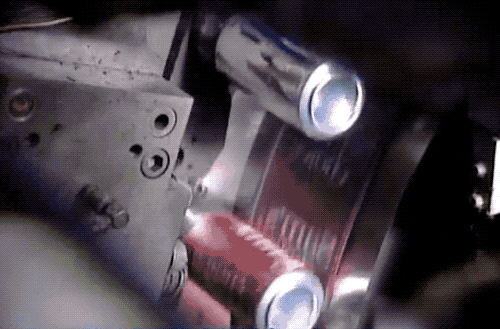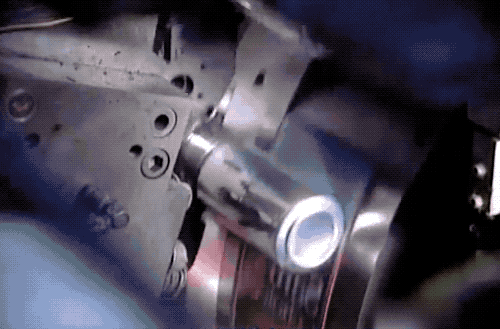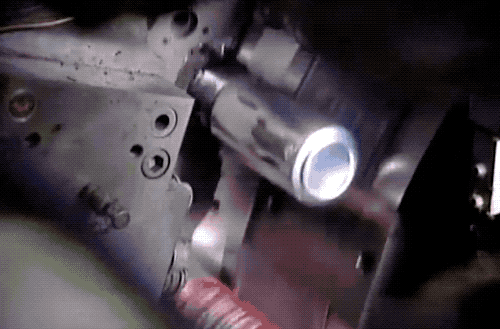
次に、アルミニウム缶はオーブンをすばやく通過して、インクを固め、ワニスを乾燥させます。
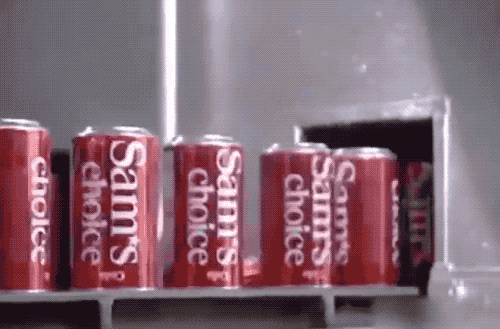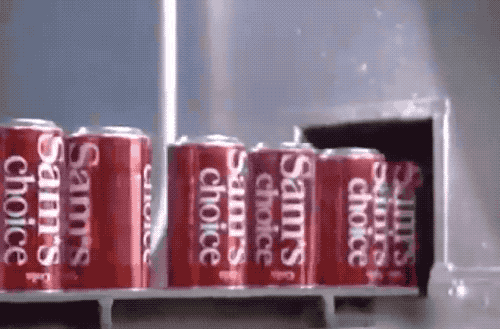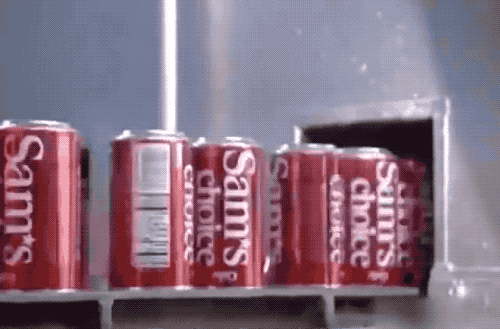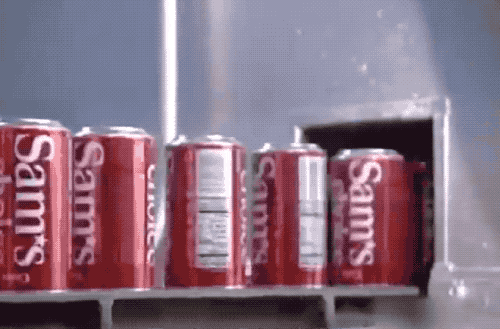
最後に、アルミニウム缶の内壁に複合塗料をスプレーして、炭酸飲料によってアルミニウムが腐食するのを防ぐために保護膜を形成し、飲料に金属味がないことを保証します。
06/cankouネッキング
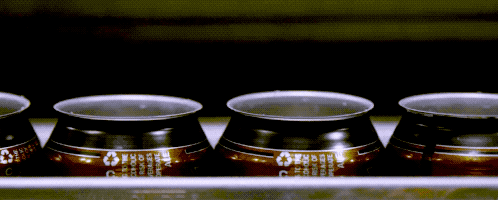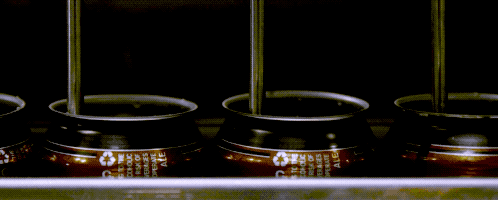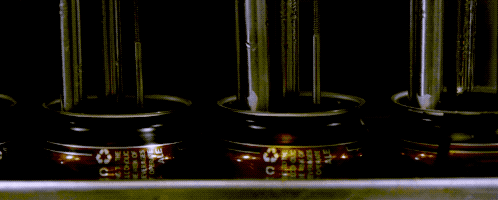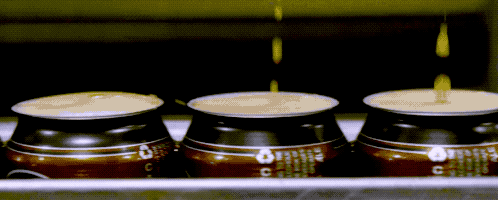
缶の口のネッキングは、パンチングダイによっても達成されます。通常、ネッキングマシンを使用してアルミニウム缶を収縮し、直径5センチメートルの「首」を生成します。このプロセスは迅速に思えるかもしれませんが、実際には、首を穏やかで徐々に形作るために、それぞれの力がわずかにしか適用されず、11のステップが必要です。
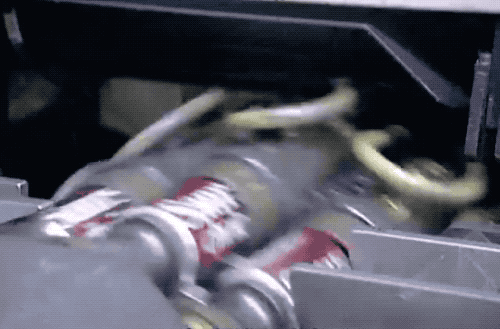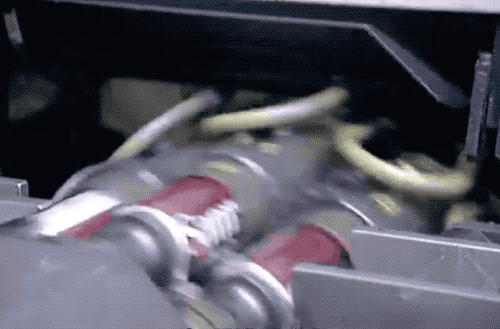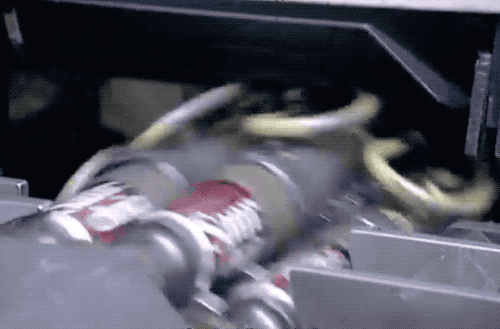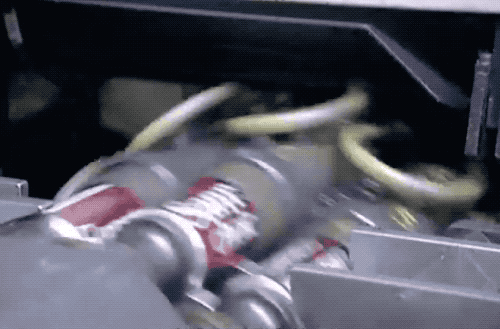
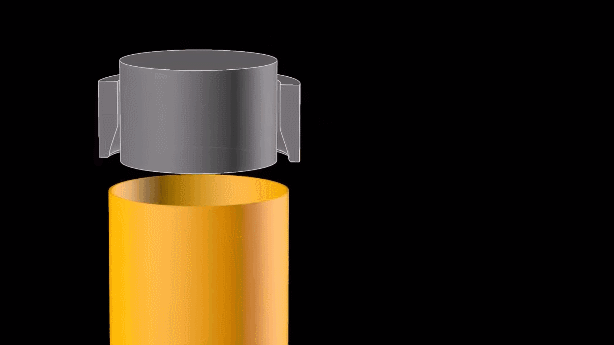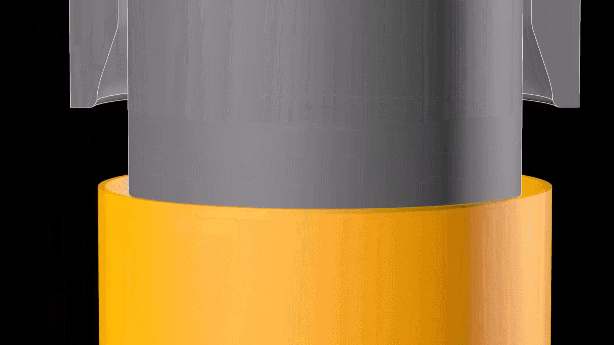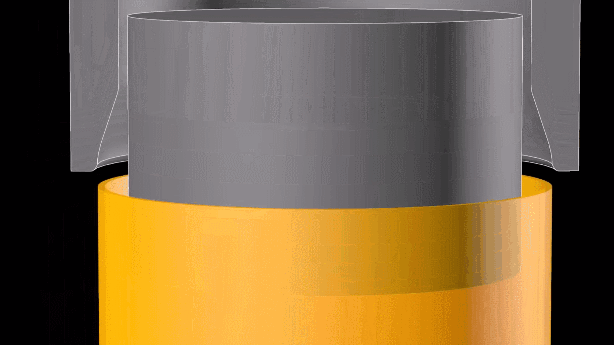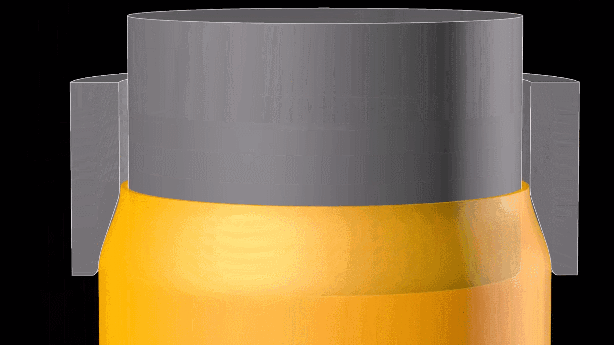
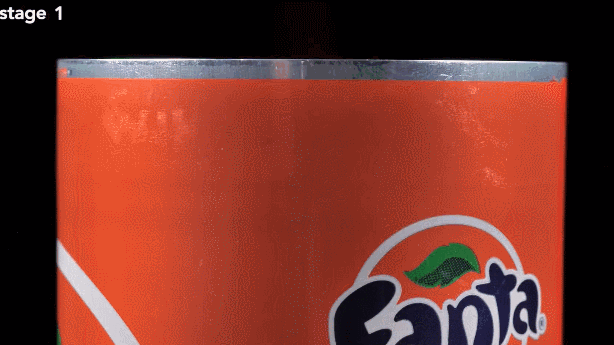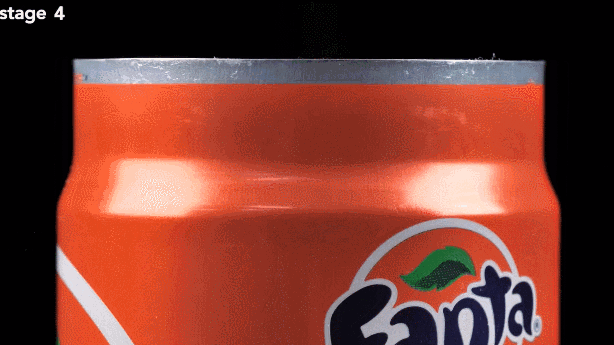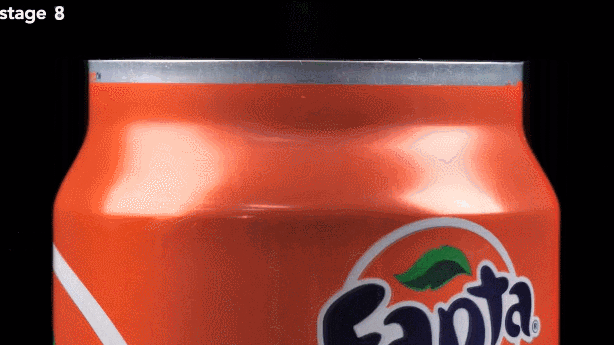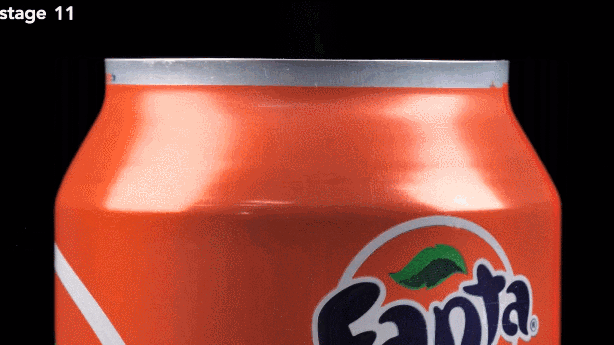
アルミニウム缶の上部を将来のプルタブカバーにしっかりと接続するには、上部の端をわずかに平らな位置に上げなければなりません。
07/品質検査
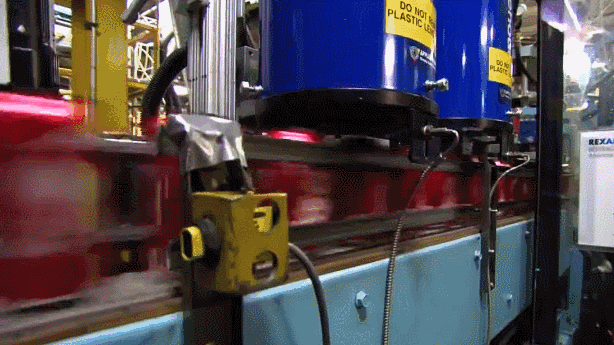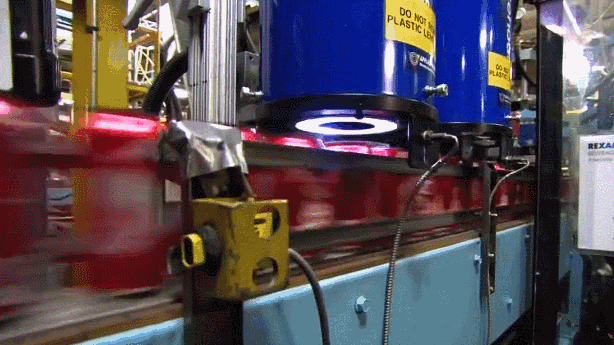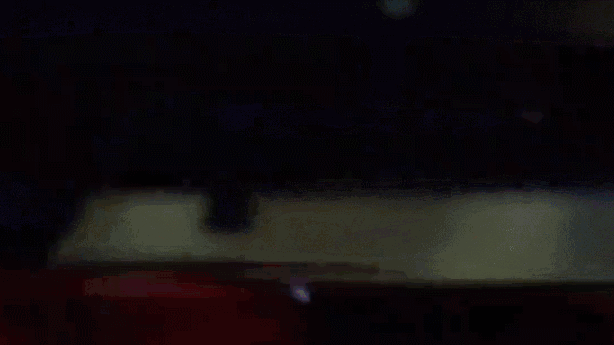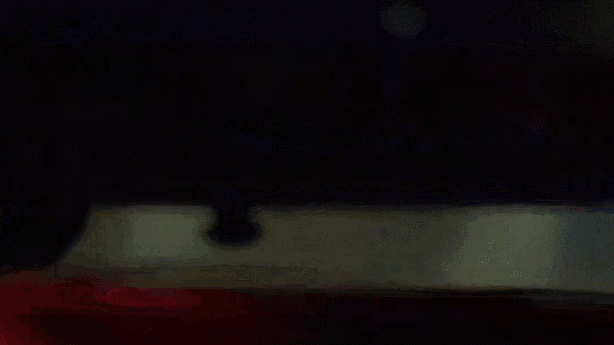
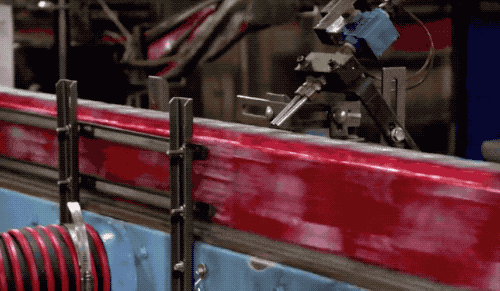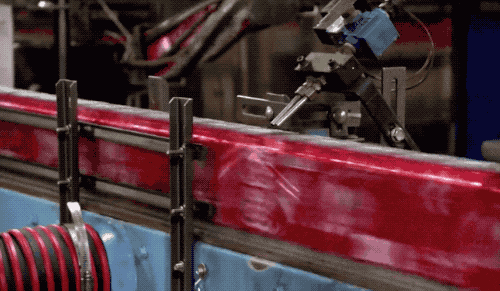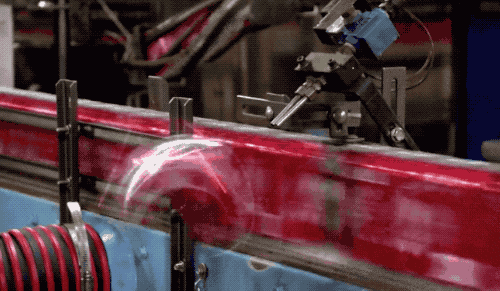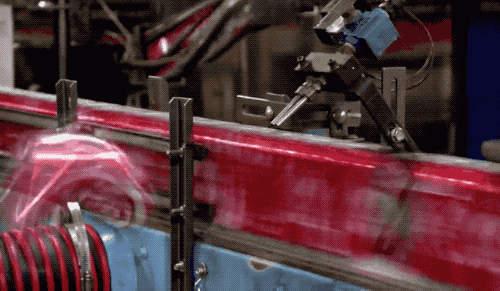
カメラと高速エアフローの厳密な調整を通じて、資格のない缶は、高品質の缶を確保するために1つずつ除去されます。
08/キャッピングモールディング
コイルクリーニング:5182などの合金で作られたコイルを選択し、最初に清掃して表面油の汚れと不純物を除去します。
パンチングとエッジ:パンチプレスを使用して、コイルを缶の形にパンチし、縁取り処理を実行して、缶の縁を滑らかにし、シーリングと開口部を促進します。
塗装:缶の表面に塗料の層を塗り、腐食抵抗と美学を高め、塗装後に乾かします。
リングの組み合わせ:5052合金で作られたリングは、缶の蓋と組み合わせて、処理を通じてリベットを形成します。次に、外側のリングをしっかりとリベットでリベットでマークして、完全な缶の蓋を形成します。
09/充填飲料
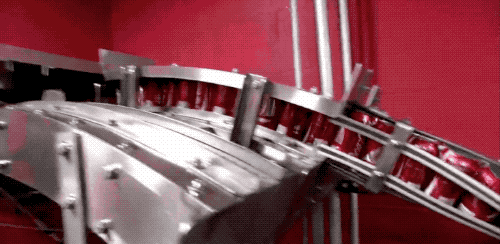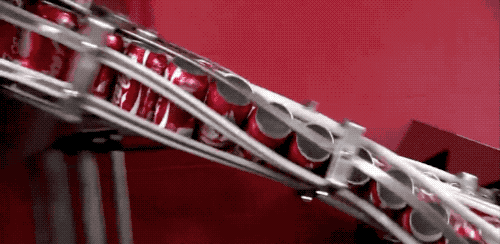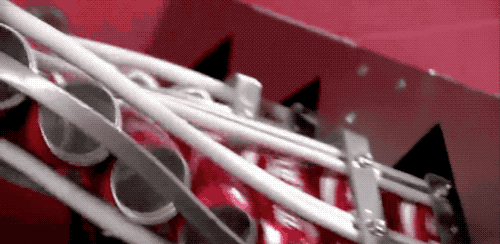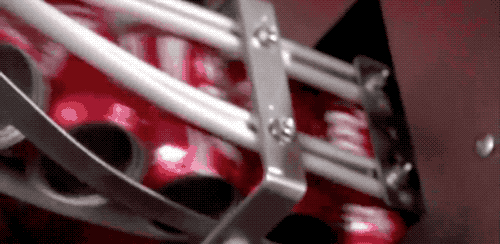
缶工場は、覆われていない缶を作る責任のみを担当し、残りの「飲料詰め」と「缶の封印」プロセスは、飲料会社が完成させる必要があります。充填する前に、アルミニウムを飲み物や泡で満たす前に洗浄して乾燥させる必要があります
10/タンクシーリング
飲料充填工場の自動化レベルは非常に高く、通常、コンベアパイプラインにボトルキャップを配置する責任を負う必要があり、マシンはボトルボディにボトルキャップを自動的に1つずつ配置できます。
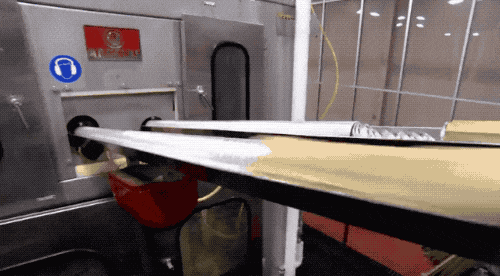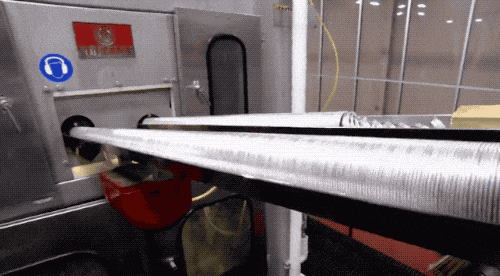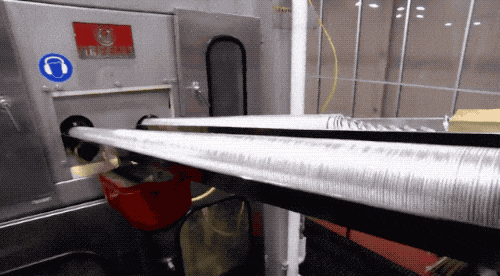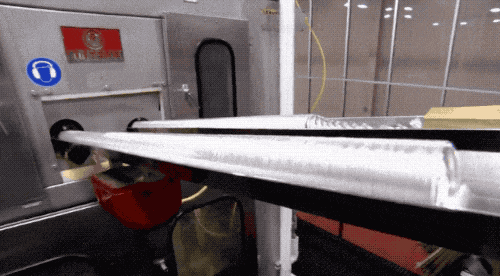
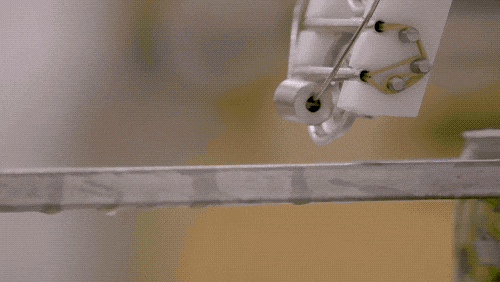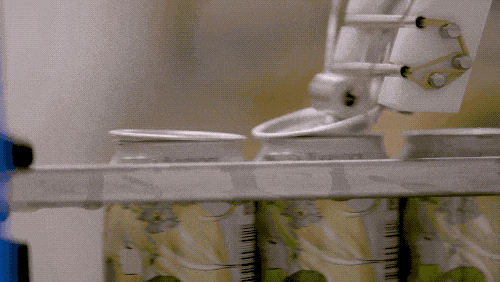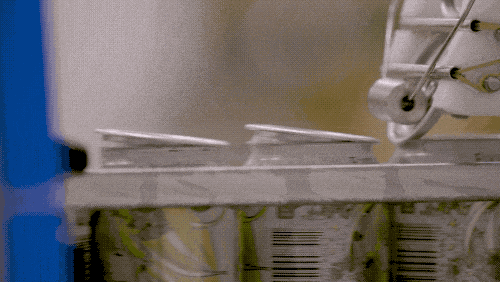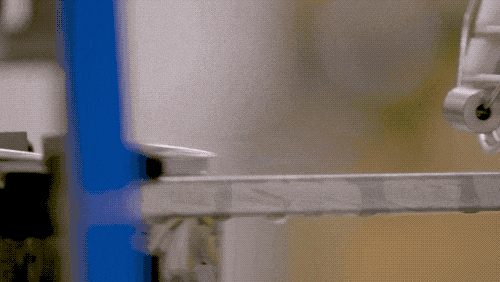
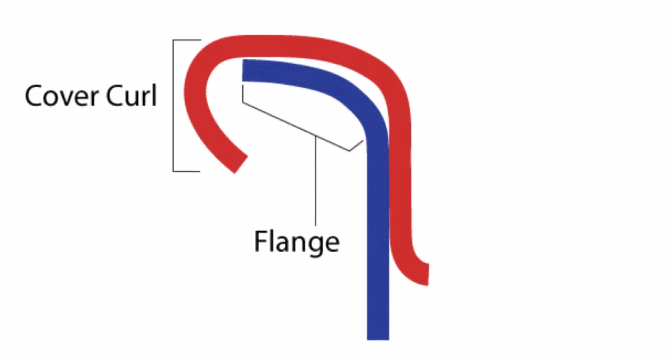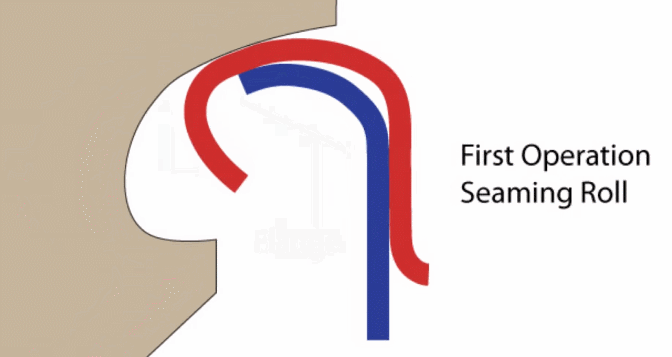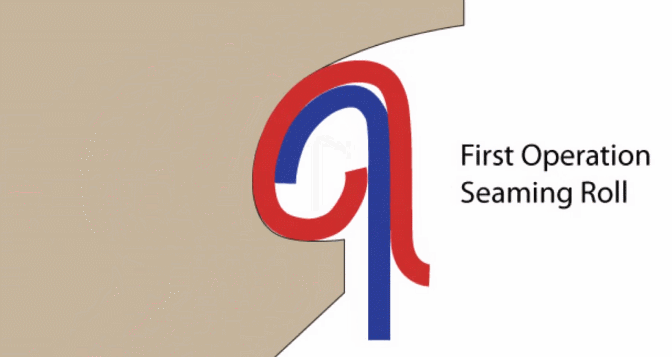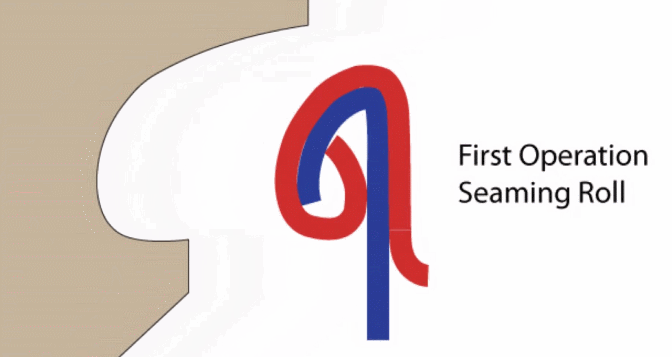
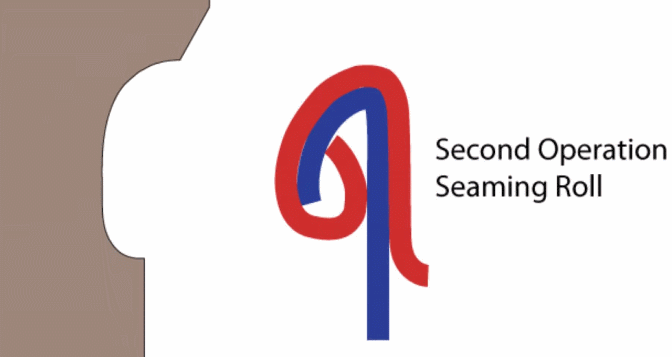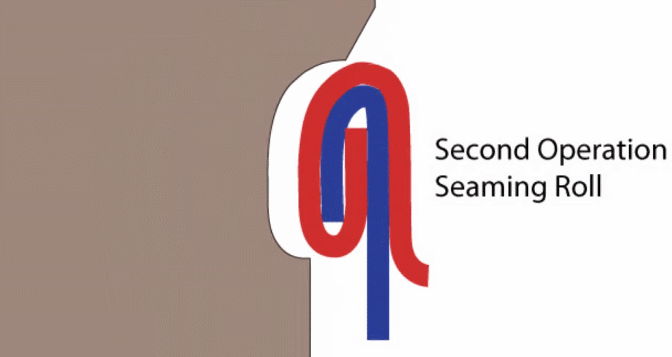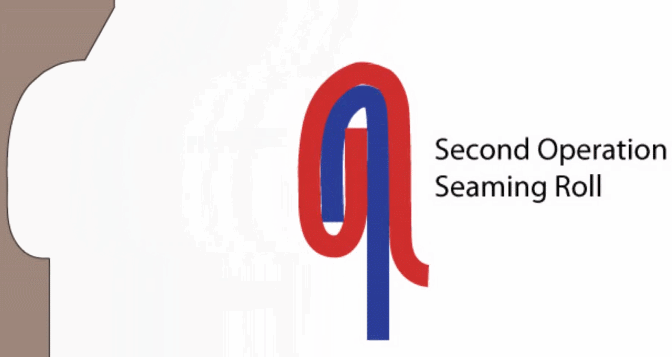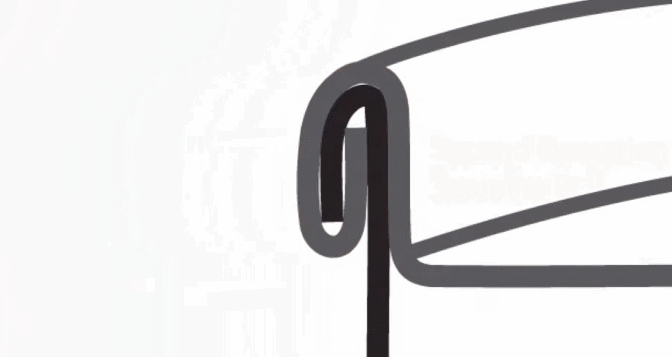
ローリングとシーリングのために特殊なシーリングマシンを使用して、缶のボディと蓋を一緒に丸くし、圧縮して緊密にオーバーラップしたロールエッジ(「ダブルロールエッジ」とも呼ばれます)を形成し、空気が入り込んで出るのを防ぎます。
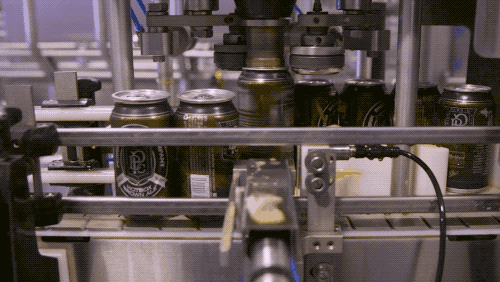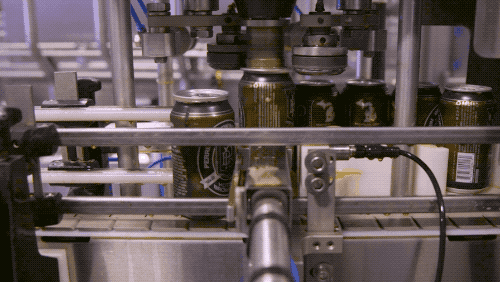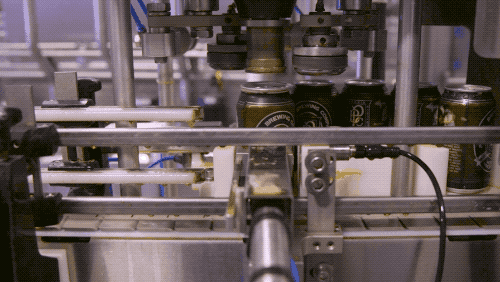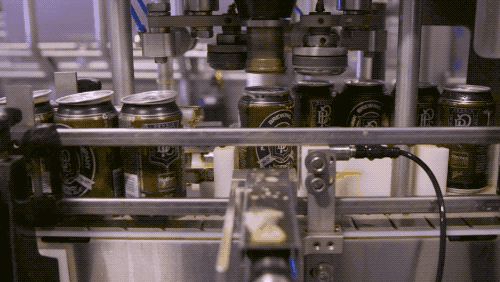
非常に多くのステップの後、缶の生産が完了しました。小さい缶がそんなに多くの知識を持っているのは驚くべきことではありませんか?