


C9評価を正常に渡す方法は?インド企業は、これらの現場制御技術の重要なポイントを習得する必要があります!
現在、多くの国内の本や雑誌の印刷企業は、中国印刷科学技術アカデミーのC9評価に合格しています。 C9評価の要件によれば、評価に合格した企業は、各四半期の終わりにC9品質安定性評価のサンプルを提出する必要があります。 C9品質の安定性評価が標準を満たすことができるかどうかは、C9証明書の有効性を伴うかどうか、およびそれが来年に正常に更新できるかどうかにかかわらず、企業はそれを非常に重要にしなければなりません。
多くの企業でプレスシグインスコアリングソフトウェアが不足しているため、印刷制御は制御することができ、分光光度計を使用した単一ポイント測定を通じてデータを分析します。著者は、複数の企業にC9の技術ガイダンスを提供する実践的な経験に基づいて、C9品質安定性評価のためのオンサイト制御の技術的ポイントを共有しています。
C9品質の安定性評価は、図1に示すように、C9測定および制御ストリップに関連する情報を評価することで完了します。C9品質安定性評価では、印刷会社が印刷製品にC9測定と制御ストリップを追加する必要があります。
 図1 C9測定および制御ストリップ
C9品質安定性評価測定と制御ストリップ
C9測定および制御ストリップは、カラーデータ評価セクション、スターロゴ、小さなドット回復評価セクション、インクの均一性評価セクション、オーバーレイ評価セクション、グレーバランス視覚評価セクション、エンタープライズ情報などを含む複数の測定ユニットで構成されています。
01
カラーデータ評価セクション
図2に示すように、カラーデータ評価セクションは、3つのセクションで構成される測定および制御ストリップの最も重要な部分です。評価結果は測定され、PressSignソフトウェアによって分割され、最低スコアは品質の安定性スコアとして取得されます。 80ポイント未満のスコアは資格がないと見なされます。

図2カラーデータ評価セグメント
02
スターロゴ、小さなネットワークの修復、グレーバランスの視覚評価セクション
C9測定と制御は、図3に示すように、1つの測定および制御セクションでの1つの測定および制御セクションでのオーバープリント、星マーキング、小さなドット回復制御、グレーバランスの視覚評価などの測定および制御ブロックを配置します。
 図3測定および制御セクション
スターマーカーは、ドットの変形とゴーストの存在を視覚的に決定するために使用されます。小さな枝の修復制御セクションは、主に枝の2%と98%が正常に復元できるかどうかに依存します。カラーデータ評価セクションにグレーのバランス評価が含まれているため、この測定および制御セクションでは、グレーバランスの視覚評価セクションはほとんど効果がありません。
03
インクの色の均一性評価セクション
C9品質の安定性評価では、各カラーインクの固体密度の最大軸偏差は0.1未満である必要があります。したがって、品質安定性評価では、2つの4色固体ブロック評価セクションがまだ設定されています。 3つのカラーデータ評価セグメントから固体ブロックを追加すると、各プライマリカラーには、軸の色の均一性評価のために軸方向に5つの領域があります。
上記の品質評価を印刷するための測定および制御セクションに加えて、測定および制御ストリップには、会社名や時間などの情報を含むQRコードも含まれています。
データ分析
星マーカーの分析と判断、小さなドット回復、密度の均一性、およびC9測定およびコントロールストリップのその他の測定および制御セグメントは比較的単純です。この記事では繰り返されることはありませんが、カラーデータ評価セグメントのデータと制御方法に焦点を当てます。
C9の品質安定性評価では、サンプルの色再生データの要件が表1に示すように提案されました。色データ評価セクションは、3つの部分、つまり、ターゲットの色素値と7つの固体の色差要件、トーン増分のターゲットと耐性、およびグレーのバランスバランス色の違いで構成されています。
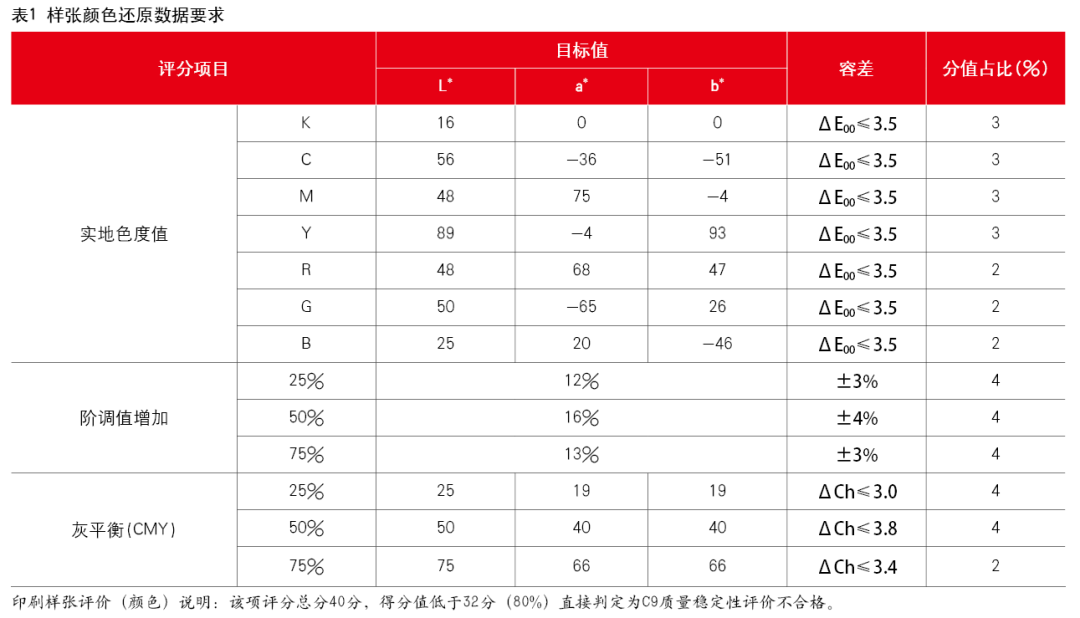
01実際の色素性値
一次色のインクの実際の色相値は、インク色素式に関連するだけでなく、紙の色とインク層の厚さ(実際の密度)の影響を受けます。 r、g、およびbの二次色の色素性値は、インクオーバープリントの影響をさらに受けます。地上のインクの色合いは、印刷材料の組み合わせによって異なります。したがって、地上でのインクの実際のクロマティック値は、機械印刷中の実際の測定によって判断され、標準を満たしているかどうかを判断する必要があります。
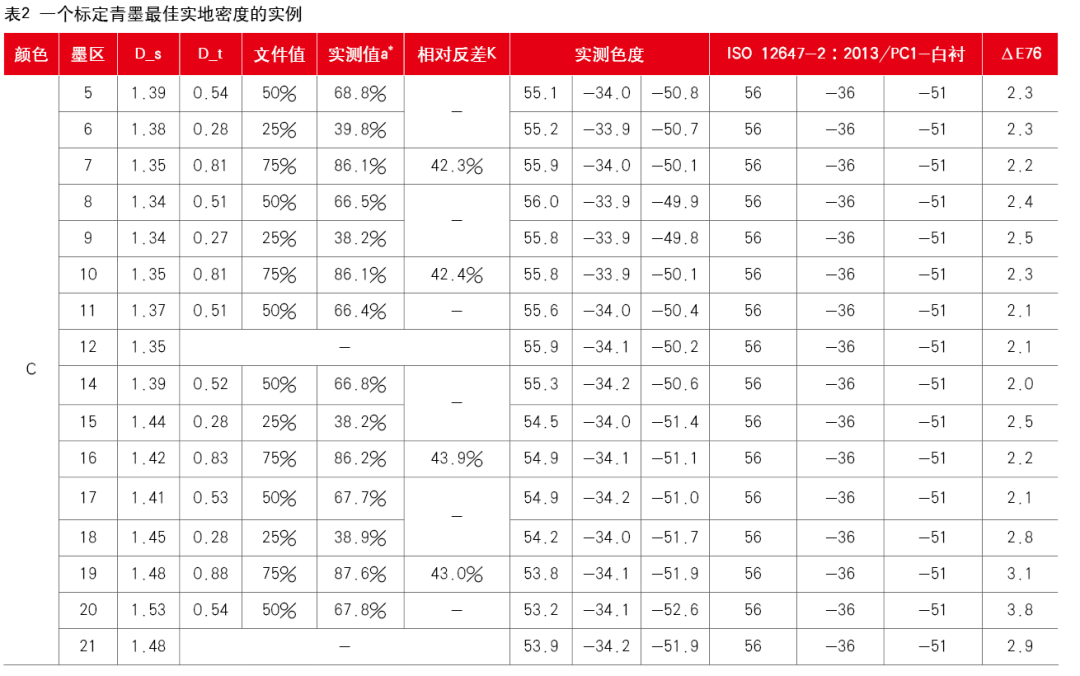
さらに、印刷制御のインクボリュームを決定するためにクロマティックデータを使用することは、直感的ではありません。密度は依然として生産制御に一般的に使用されていますが、生産用紙とインクの組み合わせに最適な固体密度を最初にテストして調整する必要があります。生産条件下で最適な固体密度をテストする場合、C、M、Y、Kの固体ブロック、およびセカンダリカラーブロック(R、G、B)は、異なるインクの量で印刷できます。異なる密度でのc、m、y、kのラボ値が測定され、それらと標準値の色差が計算されます。最小色差に対応する固体密度は、その色の最適な固体密度です。
表2は、緑色のインクの最適な固体密度を校正する例を示しています。データは、緑色のインクの固体密度が1.39の場合に色の差が最小であり、密度が高いか低いときに色の差が増加することを示しています。したがって、この例の紙とインクの組み合わせのための緑色インクの最適な固体密度は1.39です。密度に関係なく、インクがC9品質の安定性評価の色差の要件をC9品質安定性評価の要件を満たすことができない場合、インクは再び交換してテストすることができます。
各色に最適なフィールド密度を校正した後、インクは生産の密度サイズに応じて追加する必要があります。これは直感的でシンプルです。
02
勾配増加値(ドット増加率)
勾配の増分値は、通常、ドット成長率と呼ばれます。従来のオフセット印刷におけるドット拡大速度に影響を与える要因には、印刷環境、機器の状態、インク、減衰溶液、印刷圧力、ゴム毛布、バッキング、インク層の厚さなどが含まれます。したがって、異なるマシン間と同じマシンの異なる色グループ間でドット拡大速度に違いがあります。
インク層が厚いほど、ドット拡大速度が大きくなり、その逆も同様です。印刷生産では、インクの供給を調整することにより、インク層の厚さが一般的に変化し、それによりトーンの深さに影響します。ただし、インクボリュームの変動の範囲は限られています。インクのボリュームが許容範囲に達すると、ドット拡大速度はまだ要件を満たすことができません。現時点では、DOT拡大速度を調整するためにCTP公開曲線を調整する必要があります。これが、プリント補償曲線が一般的にプロセスソフトウェアの公開で一般的に使用される理由です。
C9品質の安定性評価は、ネットワーク拡張レートの目標と許容範囲を指定しており、単純な測定を通じて要件を満たしているかどうかを簡単に判断できます。
03
グレーバランス色の違い
グレーのバランス色の違いは、2つの理由から、色データ修復制御の困難なポイントです。まず、灰色のバランスは、インクの固体色素性値とドット拡大率の組み合わせ効果の結果です。制御中は、固体色の値とトーンの増加値の達成の達成と個別にバランスをとる必要があり、一方、固体色の値とトーンの増加値との関係を調整する必要があります。制御方法はより複雑です。 2つ目は、ラボの偏差偏差を介してフィールド密度とトーン増加値を調整する方向を決定する方法を習得することです。ラボの意味に慣れていない場合、それは判断と処理の難しさを大幅に増加させます。
04
ラボの意味
l *値は色の明るさを表し、色素性の違いを計算するための式にはl *値が含まれていないため、無視できます。 A *およびB *には正と負の値があります。 A *が正の場合、それは赤を表します。 A *が負の場合、緑を表します。 b *が陽性の場合、それは黄色を表します。そして、b *が陰性の場合、それは青い紫色を表します。 A *とb *の絶対値は、それらが表す色の飽和として理解できます。絶対値が大きいほど、色は飽和します。 A *およびb *値が0の場合、灰色として表されます。 A *とB *の値で表される赤、緑、黄、青の色相は図4に見られます。図4から、+a *はわずかに黄色がかったマゼンタの色であることがわかります。
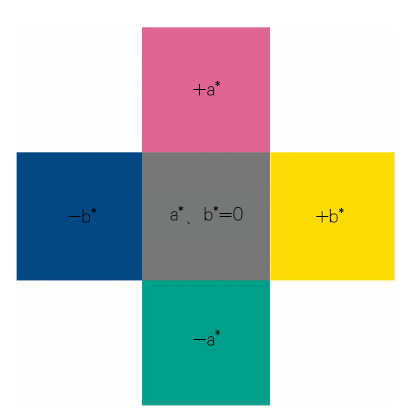
図4色の状況
05
色の違いの定義
測定された灰色のバランスカラーブロックが * 1およびb * 1であり、グレーのバランスターゲット値がA * 2およびB * 2であると仮定すると、色違いの違いはΔChです。
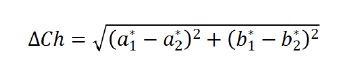
現在のC9品質安定性評価のグレーバランスターゲット値A * 1およびB * 1を表3に示します。
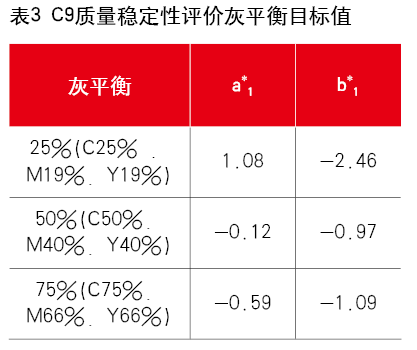
C9品質安定性サンプル印刷サイト制御方法
C9品質の安定性サンプルを印刷する場合、実際の色素性値、トーンの増加値、グレーバランスの色の違いはすべて標準を満たす必要があります。その中で、実際の色の値はインクの体積に直接関係しており、最適な実際の密度とその許容範囲に応じて制御できます。印刷プレートが設置された後、インクボリュームをわずかに調整して、ドット拡大速度を限られた範囲で調整できます。灰色のバランスは、実際の色素性とネットワークポイントの増加率の両方に関連しており、2つの関係を調整する必要があります。したがって、オンサイト制御は、単純な変数から開始する必要があります。順序は、最初に密度を見つけてから、ドットゲインレートを調整し、最後にグレーのバランスを調整することです。
オンサイトコントロールの例で説明します。印刷条件:Heidelberg CX920、175ラインは、最適な固体密度のために表4に示すように、175ラインのすすぎプリントプレート、Sun 157g/m2銅板紙、Toyo TJSインク。
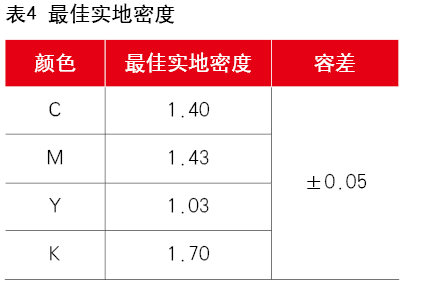
01平らな地面の密度を見つけます
品質の安定性測定と制御ストリップには、ローラー軸の異なる領域にある5つのカラーブロックC、M、Y、Kがあります。実際の密度を平準化するには、最適密度の±0.05の範囲内でインク開口部を調整するだけです。約150枚の紙をインクホッパーから版画の安定したプレゼンテーションに供給する必要があることに注意する必要があります。比較的安定したインクバランスを確立するには、インクのボリュームを調整し、250枚以上の紙を供給するために機械を起動することをお勧めします。
02
さまざまな色のコンセントの増加率を調整します
各色の密度が±0.05の最適密度範囲に達したら、各色の25%、50%、75%のドット拡大速度を確認します。支店の拡張速度を正確に制御することが困難であるため、支店の拡張が耐性範囲を超えるという問題があるかもしれません。この場合、問題を特定して調整方法を設定する必要があります。表5に示す2つのシナリオ:
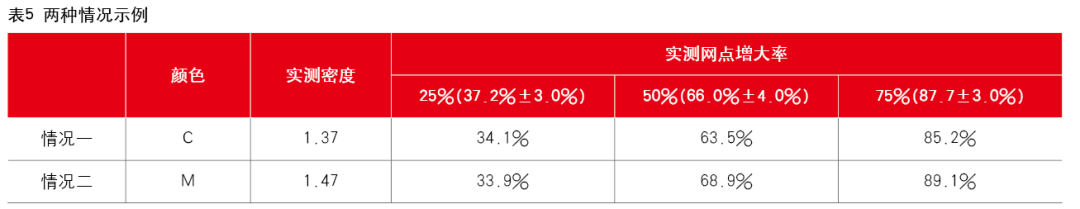
状況1のCインクは、偏差が低いよりも25%のドット増加率が低く、実際の密度は最適な密度と比較して比較的小さいです。また、50%と75%のドット値の相対的な上部偏差に調整するための重要な余地があります。インクの供給が増加すると、ドット拡大速度も増加します。したがって、この場合、印刷する前にCのインク供給を適切に増やすことができます。このようにして、25%のドット拡大率は標準を満たす可能性があり、Cの実際の色値、および50%および75%のドット拡大率は標準を超えません。
状況2のMインクは、偏差が低いよりも25%のドット増加率が低く、50%から75%のドット増加率と上部偏差の間に調整の余地がありますが、実際の密度は最適密度の上限に近いです。 Mのインク供給が増加すると、ドットの25%が標準を満たす可能性がありますが、実際の密度は制限を超えます。このような矛盾が発生した場合、バージョンMの公開および印刷補償曲線を調整し、25%の公開値を4%から5%増加させる必要があります。
03
グレーのバランスデータを調整します
実際の密度とステップ調整が品質の安定性測定とコントロールストリップの値を増加させる場合、標準を満たしている場合は、灰色のバランスが標準を満たしているかどうかを確認します。灰色のバランスは、固体密度とドット拡大速度の組み合わせ効果の結果です。固体密度とドットの両方の拡大速度が標準を満たしているが、特定のグレーのバランスの色の差が標準を超える場合、問題は、対応する領域のインク供給またはドット拡大速度を調整することによってのみ解決できます。表6に示すように、ソリューションを分析および開発するための例として、一連のデータを使用します。
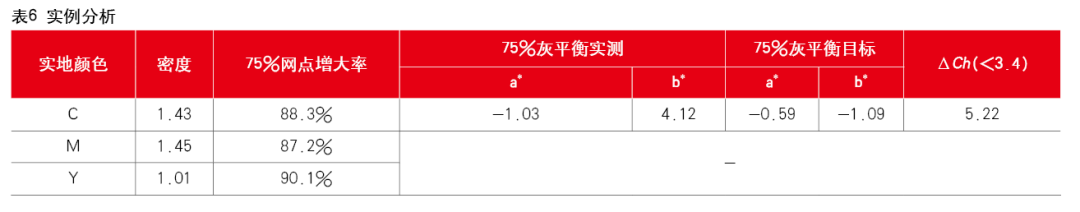
表6のデータは、オンサイト密度と75%のドット膨張速度が許容範囲内であることを示していますが、グレーのバランスの色差の75%が要件を超えています。
∆ a *=a *実際の測定-a *ターゲット=-0.44
おそらく緑または黄色に重点を置いているため、またはマゼンタに重点が置かれているため、75%のグレーからグリーン。
∆ b *=a *実際の測定-a *ターゲット=5.21
75%灰色から黄色、黄色が大きすぎるか、緑色が小さすぎることを示しています。
上記の分析に基づいて、フィールドの密度とドットの増加速度を見てみましょう。マゼンタフィールドの密度は1.45で、上限1.48と比較して調整の余地があります。マゼンタのドットの増加は、87.2%の上限の上限と比較して調整の余地もあります。したがって、この領域のMインクの量は適切に増加させることができます。 1.01の黄色の固体密度と0.98の下限との間に調整の余地があります。黄色のグリッドポイントの増加率は上限に近く、大きな調整スペースが下向きにあります。したがって、Yのインク量を適切に減らすことができます。 Mを追加し、試行印刷のためにYを差し引いた後、データを表7に示します。
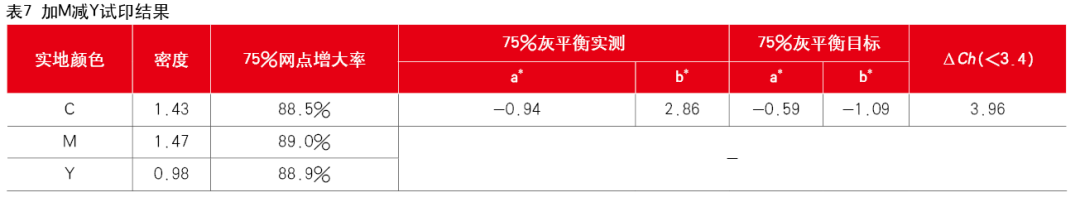
印刷の最初の調整後、75%のグレーバランスの黄色の状態が改善されましたが、それでも標準を満たしていませんでした。この時点で、別の問題が発生しました。黄色は最適密度の下限に近く、マゼンタは最適密度の上限に近いものでした。この時点で、Yを減らしてMを加えることでグレーのバランスを改善することはできなくなりました。インクの体積を調整することはできませんでした。75%の灰色のバランスの黄色の問題は、公開された印刷補償曲線を介してY75%のDOT拡大速度を減らすことによってのみさらに減少させることができました。したがって、表8に示すように、再発行と印刷の場合、アウトレットの数を75%で2%減らすように黄色の公開曲線を調整しました。
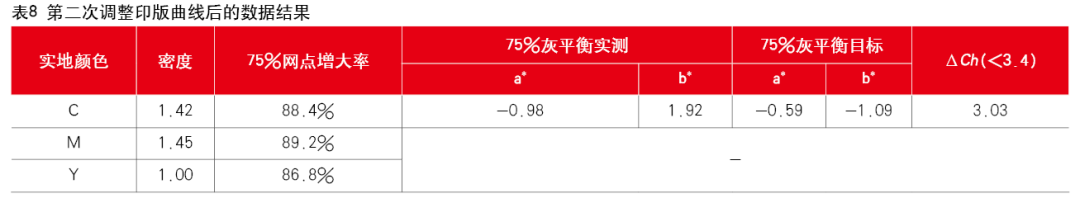
印刷プレート曲線の2回目の調整の後、印刷が公開され、75%のグレーバランスの黄色の問題がさらに改善され、必要な結果が達成されました。
この例では、75%のグレーバランス制御を使用して、制御方法を説明しています。実際、インクの体積を変更すると、25%と50%のDOT拡大率とグレーのバランスデータにも影響します。したがって、これら2つの変更の影響を包括的に考慮する必要があります。幸いなことに、25%と75%の灰のバランスは比較的安定しており、簡単に通過できます。さらに、TRIカラードットの増加率が比較的近い場合(ミッドレンジの拡張<2%), the gray balance is often easier to improve through ink volume adjustment.
上記は、C9の品質安定性評価における実践的な経験であり、仲間に役立つことを望んでいます。