


たった1つの動き!タバコパックのホットスタンピングプロセスの改善、品質と効率の改善を簡単に達成する
業界の観点:タバコの包装生産における複数の課題と機会
タバコ製品の画像カードとして、タバコパックはブランドコミュニケーションの責任を負い、その視覚効果は消費者の購買決定に直接影響します。これには、タバコのパックが高い-の職人技の品質を持つだけでなく、優れた認識と特定のアンチ-偽造パフォーマンスを持つことも必要です。電気めっきアルミホイルホットスタンピングプロセスは、正確な温度と圧力制御を通じて、電気めっきアルミホイルの金属テクスチャーを印刷製品の表面に伝達します。その特性は、プロセス、認識、および反-偽造パフォーマンスの観点からタバコ包装のニーズを完全に満たしているため、タバコの包装生産で広く使用されています。
パッケージング印刷の重要な細分化として、タバコ包装印刷には、大規模な生産バッチと高品質の基準の特徴があります。 「rif約と反対の廃棄物の実践」のポリシーガイダンスの下で、タバコ産業は長年にわたって品質の向上、コストの削減、効率の向上に深く関与しており、現在では困難を克服する段階に入っています。この点で、タバコの包装印刷企業は、テクノロジーを革新し、プロセスの流れを最適化し、顧客の需要のアップグレードやコスト圧力の増加などの複数の課題に対処するために、独自の可能性を深くタップする必要があります。
現在、タバコパックのホットスタンピングプロセスは、主に4つの特性を示しています:複数のホットスタンピングポイント、細かいホットスタンピングパターン、リッチで多様なホットスタンピング材料(プレーンフォイル、レーザーフォイル、アンチ-偽造ホイルなど)、および当時のホットスタンプなどの複数のプロセスなどの複数のプロセスの隔たりや統合の4つの特性があります。タバコ包装印刷におけるQRコードテクノロジーの包括的なアプリケーションにより、顧客はプロセスの精度と配送時間のためにより高い要件を提案しています。これに関連して、電気めっきアルミニウム材料の効率的な利用を達成し、生産効率を着実に改善する方法は、自然にホットスタンピングプロセスにおけるさまざまな企業の中心的な焦点になりました。
問題分析:特別な状況における直接プル法の材料廃棄物のジレンマ
使用されるアルミニウムの量は、主にアルミニウムの幅とアルミニウムジャンプステップの長さによって決定されます。従来の直接描画方法では、アルミホイルの幅は、ホットスタンピングパターンの幅と両側のマージンに等しい(両側のマージンは、アルミホイルの幅に予約されたマージンを指し、生産中に生産中のアルミニウム箔の揺れによって引き起こされるパターンの両側の不完全なホットスタンピングを防ぐことができます)しかし、ホットスタンピングパターンが狭い場合(図1の「正方形」ホットスタンピングパターンなど、幅7mmのみ)、高温ベーキング後の電気式アルミニウムが高温蒸発などの摂食を促進するような潜在的な摂取などの異常な状況を促進するように、高温ベーキング後のエレクトロッドアルミニウムが摂取中の摂食を促進するようにするために、ホットスタンピングプロセスが1時間あたり6000枚の高速速度で走る必要がある場合ホイール、電気めっきアルミニウムの幅は20mm以上に増加する必要があります。
上記のデータ(アルミニウムメッキのステップスキップを除く)を参照して、両側の10mmのマージンに基づいて、アルミニウムメッキの使用率は[({7+10)/20]×100%=85%です。両側の6mmのマージンに基づいて計算された場合、電解アルミニウムの使用率は[({{7+6)/20]×100%=65%のみです。
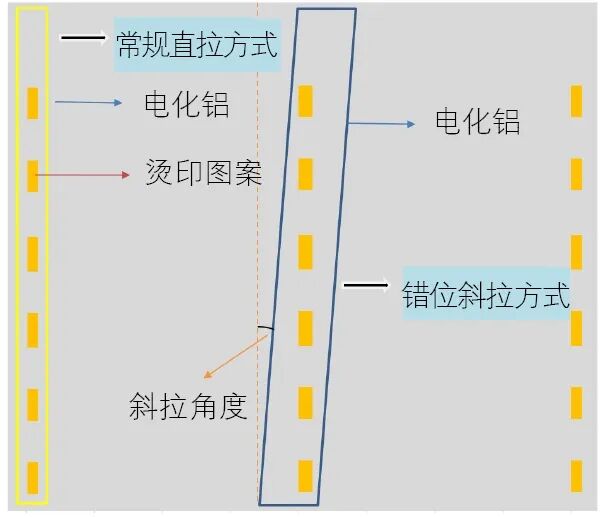
図1従来のストレートプル法と斜めの斜めの引っ張り方法の例
アルミニウム電気めっきの傾斜描画プロセスの改善は、ホットスタンピングパターンが比較的狭い特別な状況で電気めっきプロセスの滑らかな動作を確保しながら、アルミニウム電気めっきの利用率を強化するために設計されたカスタマイズされたアルミニウム電気栄養法です。図1「ミスアライメント斜めの描画方法」に示すように、ホットスタンピングハニカムプレートのアルミホイルの傾斜を調整することにより、アルミニウムホイルは、従来のストレート描画方法から斜めの描画方法に改善できます。
検証の実装:pre {-の比較とデータの投稿と実際の経験の共有
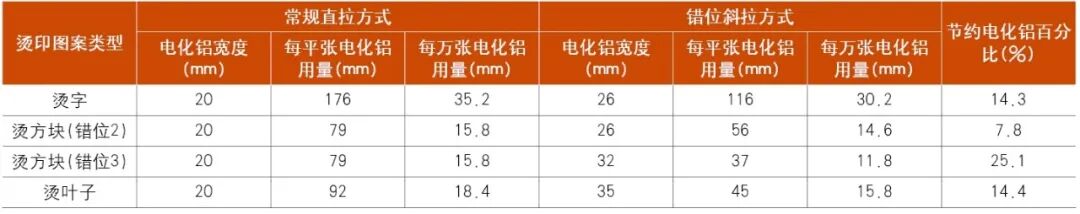
図2は、複数のタバコパック製品のフラットシートシングルラウのホットスタンピング位置のレイアウトと、従来のストレートプルおよびずらした対角線プル法の下でのアルミニウムホイルの実際のホットスタンピング効果の比較を視覚的に示しています。表1は、詳細なデータ比較を通じて従来のストレート描画とずらした対角線図方式を使用する場合、複数の製品が使用するアルミニウムの量の違いをさらに検証し、この改善された方法の有効性に対する確固たるデータサポートを提供します。
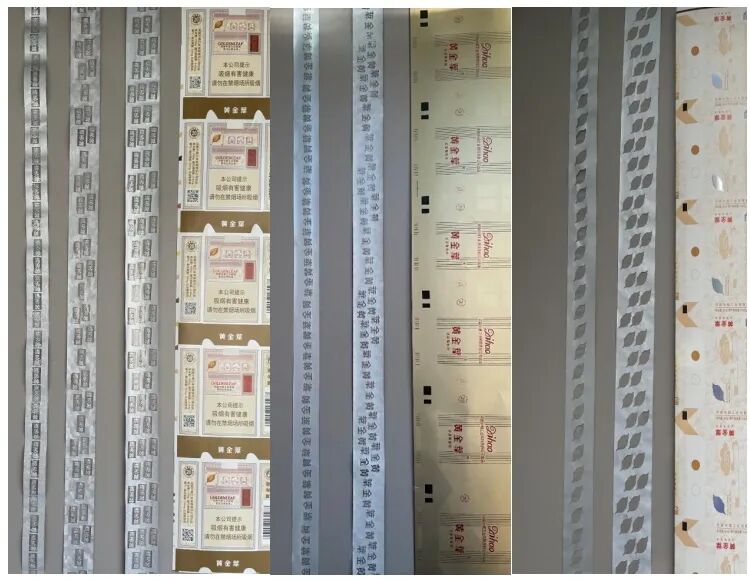
図2:複数のタバコパック製品のホットスタンピングポジションと従来のストレートプルおよび整列した対角線プルの効果
表1:従来のストレートプル法と斜めの斜めの引っ張り方法とのアルミニウム消費と比較
実際の動作では、斜めのホットスタンピングの不整合の数は固定されていませんが、アルミニウムの使用率と実際のホットスタンピング効果に従って調整する必要があります。図3は、斜めのホットスタンピング中の異なる数の不整列を持つ複数の製品のアプリケーション効果の比較を示しています。ミスアライメントの数の増加は、アルミニウム箔の表面の拡大と勾配の増加を伴うことがわかります。これにより、アルミホイルの使用率がある程度改善されますが、折りたたみ、しわ、スイング、およびホットスタンピングの重い位置(主に、誤ったパターン間の水平オーバーラップ)の確率が高くなります。したがって、さまざまな要因を包括的かつ包括的に検討し、アルミニウム電気めっきの利用率とホットスタンピングのスムーズな動作との関係のバランスをとり、最適な生産効果を確保する必要があります。
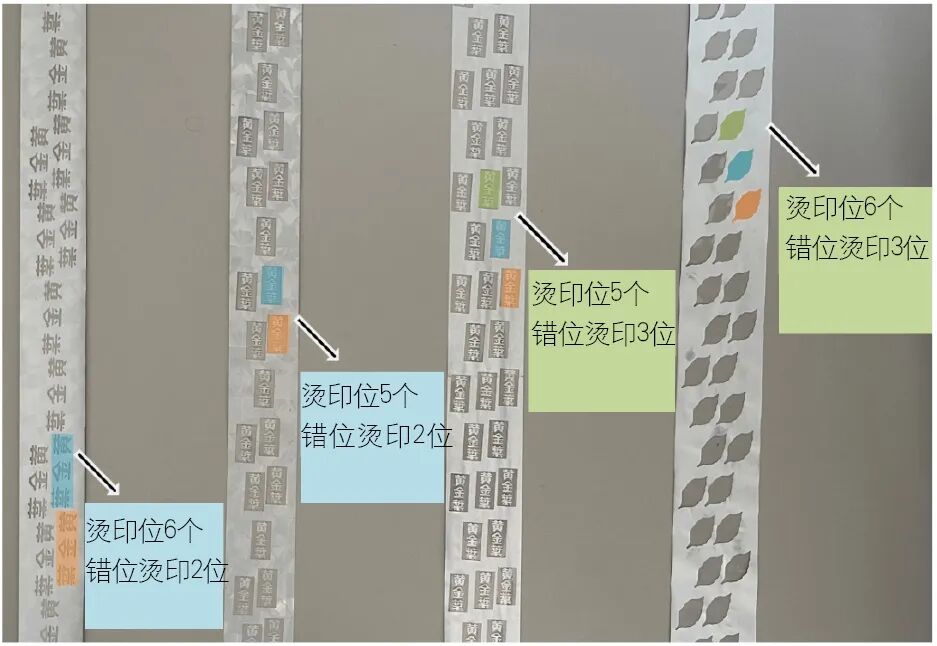
図3オフセット斜めのホットスタンピング中の複数の製品の異なる不整列数のアプリケーション効果の比較
ジャンプステップの計算に関しては、アルミニウムの不調整対角線プルの計算方法と従来のストレートプル法には違いがありますが、コア原理は同じです。スキップステップを計算するときは、元のホットスタンピング位置のオフセットホットスタンピング位置の数を減算して、オフセットの対角線ホットスタンピング位置の数を取得します。元のホットスタンピングパターンの長さと元のホットスタンピング位置間の間隔は変更されておらず、スキップステップの計算は、従来のストレート描画方法に従って実行されます。 2つの整列したホットスタンピング位置の間の水平間隔については、アルミニウムフォイルの斜めプルの角度を調整することで達成できます。
アルミホイルのステップ長(a)がストレートプルモードに基づいて計算されるという事実により、プリセットステップ長(a)と、傾斜プルモードで動作する場合の実際のアルミニウムウォーキング長(c)との間に偏差がある可能性があることに注意してください。
If the diagonal angle is A, then a=c × cosA. When A=0, a=c; When A>0, c>a.
この逸脱により、ジャンプステップを設定するときに、アルミホイルの実際のホットスタンピング結果が予想される効果と矛盾します。この時点で、オペレーターは、オリジナルのホットスタンピングパターンの長さ、ホットスタンピング位置間隔、縦方向のホットスタンピングパターン間隔、およびアルミニウムフォイルのホットスタンピング結果に基づいて他のデータを繰り返し調整しようとする必要があります。
イノベーションは達成不可能ではなく、毎日の生産のあらゆる詳細に隠されています。インスピレーションの火花、小さなプロセス調整は、大きな変化をもたらすことができます。イノベーションは、企業開発のための競争力の中心的な原動力と礎石です。従業員が探索を続け、大きなブレークスルーのために小さな革新を蓄積し、企業と産業を共同で新たな高みに到達させることを奨励する必要があります。