


デジタル印刷デバイスを技術的に評価する方法
「デジタル化できるものはすべて最終的にデジタル化され、印刷も例外ではありません。」近年、印刷業界ではデジタル化の重要性が徐々に高まっており、デジタル印刷を受け入れ、デジタル化の変革を受け入れる印刷会社が増えています。比較すると、デジタル印刷機器への投資にはかなりの予算が必要です。印刷工場や印刷ショップは、市場に出回っているデジタル印刷機のブランドやモデルの目まぐるしい配列や、大手メーカーのさまざまな販売促進戦略に直面すると、たとえブランド認定や顧客からのモデル支持があっても、デジタル印刷機を合理的に選択するという大きな課題に直面しています。では、実際に自分のニーズや好みに合ったデジタル印刷機器を購入するにはどうすればよいでしょうか?
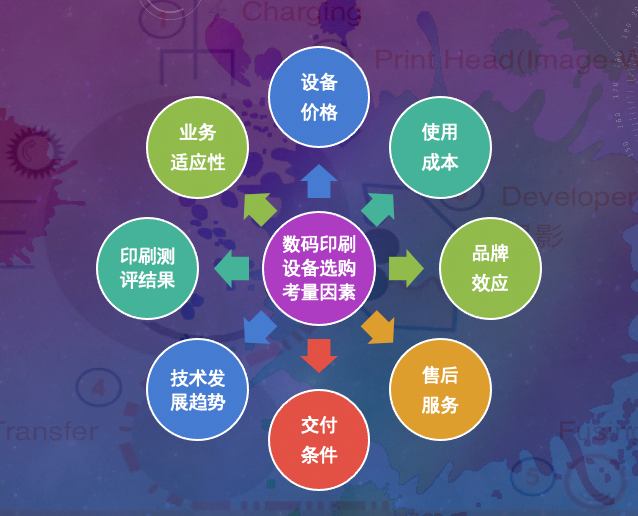
デジタル印刷機器を購入して適切に使用するには、機器の価格、運用コスト、ブランド効果、アフターサービス、配送条件、技術開発トレンドなどの要素がすべて重要な考慮事項となります。{0}さらに、設備の総合的な技術評価を実施することは、特に中型から大型の生産設備のプロジェクト評価および設備導入において最優先事項です。これは不可欠なプロセスであり、装置が現在の生産ニーズを満たしているかどうかを判断する試金石です。
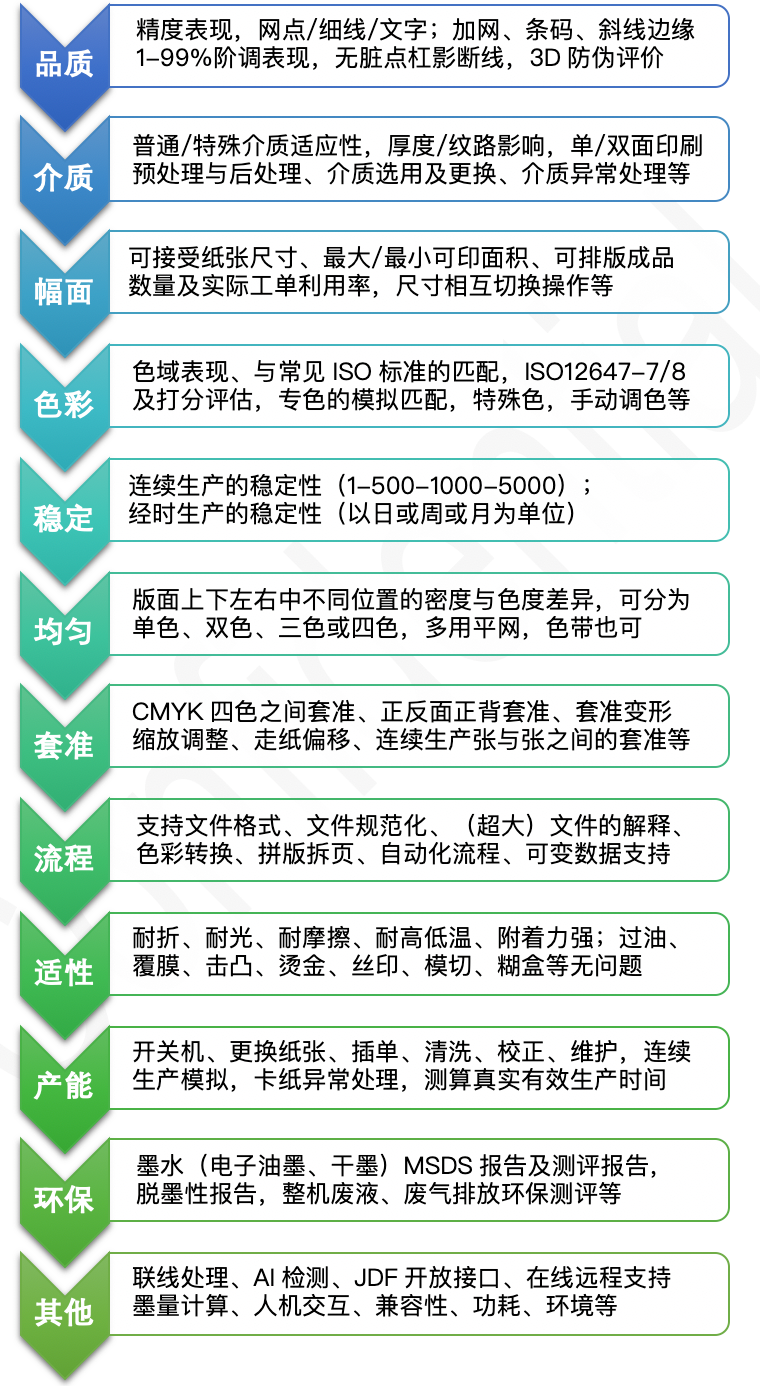
近年、私は幸運にもデジタル印刷機に関する技術評価や販促販売などの業務に深く携わらせていただいております。ここで、予備的な洞察をいくつか提供したいと思います。枚葉カラーデジタル印刷機を例に、品質、メディア互換性、色、安定性、生産性、印刷後の適応性など 12 の側面から、技術的な観点から公平、専門的、包括的な方法でデジタル印刷機器を評価する方法を検討し、共有します。-
01
品質
デジタル印刷機器の印刷品質は、機器の購入者にとって重要な必需品であり、評価のための厳しい指標です。ただし、品質を判断する場合、メーカーのパンフレットに記載されている用紙の仕様を盲目的に信頼すべきではありません。代わりに、見て触れられる具体的なテストサンプルに依存する必要があります。印刷品質を評価するには、通常の目視評価以外に、微細な違いや潜在的な品質リスクを検出するために、高倍率の拡大鏡を使用してドットの再現を比較および観察することが必要になる場合があります。{3}}
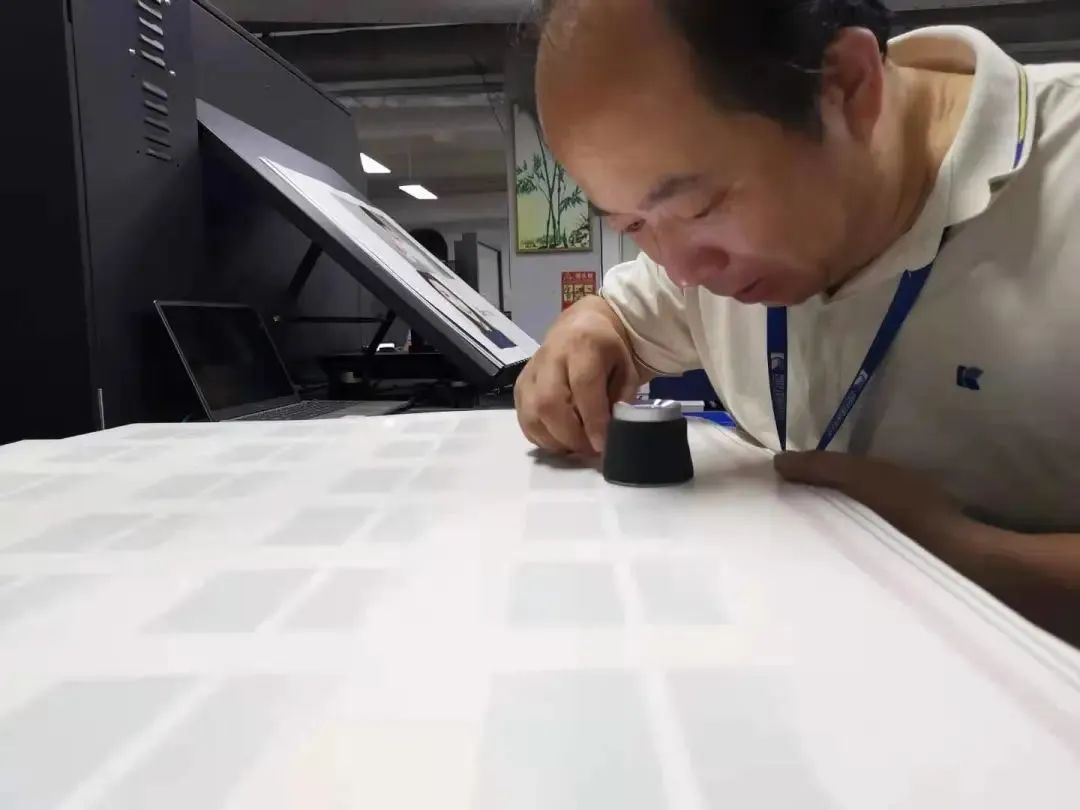
品質を評価する場合、最も一般的なのは、画像の正確さ、極小さな文字(彫り込みおよび浮き出し文字を含む)、および極細の線(彫り込みおよび浮き出し線を含む)である。同じグレードであれば、精度が高いほど良いことになります。フォントは小さいほど良いです。線は細ければ細いほど良いです。場合によっては、さまざまなフォント サイズで線が非常に密に配置された複雑な文字も、デバイスの精度をテストするための指標としてよく使用されます。
もちろん、実際の位置、階調、ハーフトーンのパフォーマンスも非常に重要です。特に、1% から 99% までのトーンが滑らかかどうか、トランジションに切れ目やジャンプがあるかどうか。さらに、ハイライトやシャドウのディテールを忠実に再現できるか、部分的に欠けていないかにも重点を置きます。スクリーニングは周波数変調 (FM) または振幅変調 (AM) で行われますか? AM スクリーニングではモアレ パターンが発生しますか?さまざまなスクリーニング方法はどのように機能しますか?肌などの画像部分の網点の質感を観察してみるとどんな感じになるでしょうか?ドットのエッジはシャープでクリアですか、それともぼやけてザラザラしていますか?余白部分にインクが飛び散るなどの問題はありますか?
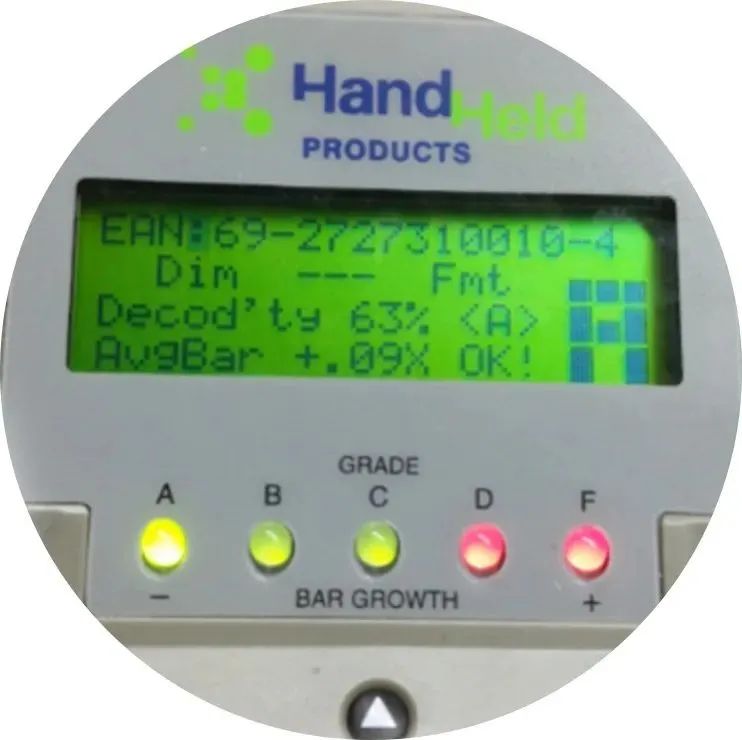
さらに、ラインのエッジが滑らかでバリがないこと、ラインが曲がらず真っ直ぐであることも、品質評価の重要な側面です。{0}特に斜めの線は、全体的な品質を判断するのが最も簡単です。さらに、バーコード グレードは、パッケージ印刷業界でデジタル プルーフの品質を評価するために使用される重要なポイントです。バーコード リーダーでのスキャンは、少なくとも C グレードを満たす必要がありますが、最高は A グレードです。
最後に、品質のパフォーマンスは、テストプルーフの外観に異常な品質や欠陥があるかどうかにも依存します。これには、明らかなスジ、ぼやけ、破線、傷、傷、汚れ、摩耗、角、膨れ、バー、透明な底、黒線、白線、レジストレーション、過度の曲がりなどが含まれますが、これらに限定されません。
02
中くらい
印刷媒体の適応性もデジタル印刷機の評価の重要な側面です。印刷分野では、デジタル印刷機は従来の印刷機の機能の一部を置き換えるために使用されるため、一般に従来のオフセット印刷の基準で測定されます。たとえば、従来の印刷で一般的に使用されているコート紙とコート紙なしが、銅版、マットパウダー、書籍用紙、純品質、ホワイトカード、パウダーグレーカードなどのデジタル印刷機器に適応できるかどうか。パッケージ印刷では UV インク印刷が使用されることが多いため、金銀カード、PET/PVC/PP、合成紙、クラフト紙、カラーボール紙などの特殊な素材の使用が不可欠です。さらに、ラベル、グラフィッククイック印刷、または画像分野では、テクスチャード紙、アルミ箔紙、レーザー紙、真珠光沢紙、粘着剤、シルバードラゴン、バター紙、写真用紙など、メディアの需要はさらに多様化しています。-これらはすべて一般的に使用される素材です。
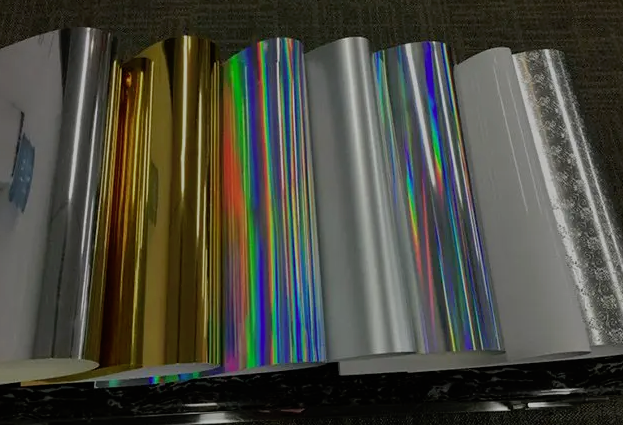
印刷および複製技術のさまざまな要因によって制限されるため、媒体に対する機器の適合性は 100% 満足するまで盲目的に追求されるべきではありません。結局のところ、従来の印刷も UV 印刷機と通常の印刷機に分かれており、それぞれが独自の適合媒体を持っています。既存のメディアに対応できることを前提にすれば、もちろん対応できればできるほど有利で有利ですが、結局のところ、すべての機器がすべてのメディアに対応できるわけではなく、現在のデジタル印刷というビジネスの方向性に適応できるかどうかのほうが現実的です。
さらに、デジタル印刷機器でサポートされているメディアに関する情報を取得した後、実際のテスト プロセスで、片面印刷か両面印刷かなども理解する必要があります。-最も薄い制限と最も厚い制限はどれくらいサポートされますか?紙の質感に特別な要件はありますか?給紙する前に、用紙に前処理やコロナなどの表面処理を施す必要がありますか?{1}}完了後に対応する後処理を行う必要がありますか?-もしそうなら、後処理は論文に影響を及ぼしますか?{3}}同時にいくつの異なるメディアを許可できますか?紙の道はスムーズですか、紙詰まりの可能性は高くありますか?紙詰まりなどの紙の異常が発生した場合、どのような仕組みで処理が行われるのでしょうか?他の種類やサイズのメディアで印刷するときの操作は簡単で迅速ですか?
03
形式
媒体自体に加えて、機器が印刷できるフォーマットのサイズも、購入者が購入するかどうかを決定するための厳密な指標となります。フォーマットが最低限の要件を満たしていなければ、他のパフォーマンスがどれだけ優れていても、パフォーマンスが優れていても、顧客の検討対象にはなりません。
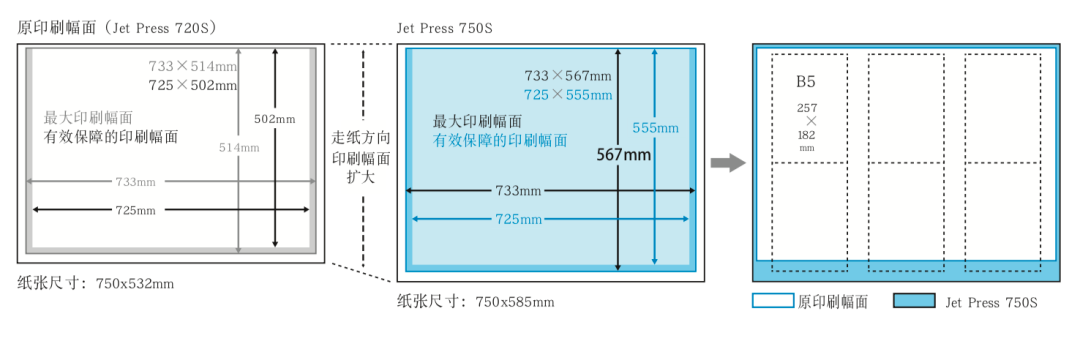
デバイスによって配置は異なり、シート サイズのサポートに影響します。最終製品の観点から見ると、現在、ほとんどのデジタル印刷装置は A3 用紙サイズの範囲に収まっており、一般の書籍や雑誌、さらには一部のパッケージのニーズを満たすことができます。 B2 の大きな 4 つ折りシート サイズに達するデバイスは、書籍、ポスター、画像、パッケージの大部分のニーズを満たすことができます。- B1二つ折りの用紙サイズは、従来主流の印刷機の用紙サイズと完全に一致しており、特大の梱包箱を除けば印刷できないものはほとんどありません。ただし、シートサイズが大きくなると、相対的にコストが高くなります。 B1 の 2 つ折り-は B2 の 4 つ折りよりも高価であり、B2-} は A3 よりも高価です。また、用紙サイズが A3 と B2 の間のセグメントに該当するデバイスも徐々に市場に登場しています。
シート サイズ パラメータの詳細な評価を行うことも必要です。{0}たとえば、B2 サイズの中でも、デバイスによって正確なサイズ パラメータは異なります。 750*530mmですか、それとも750*585mmですか?高さ 55mm の追加を過小評価しないでください。面付けで計算すると、210*285mmを例にすると、前者は横一列に4枚までしか収まらないのに対し、後者は縦一列に6枚まで入り、容量が3分の1増加します-。シートあたりのコストが同じであれば、コストの 3 分の 1 も節約できます。-。
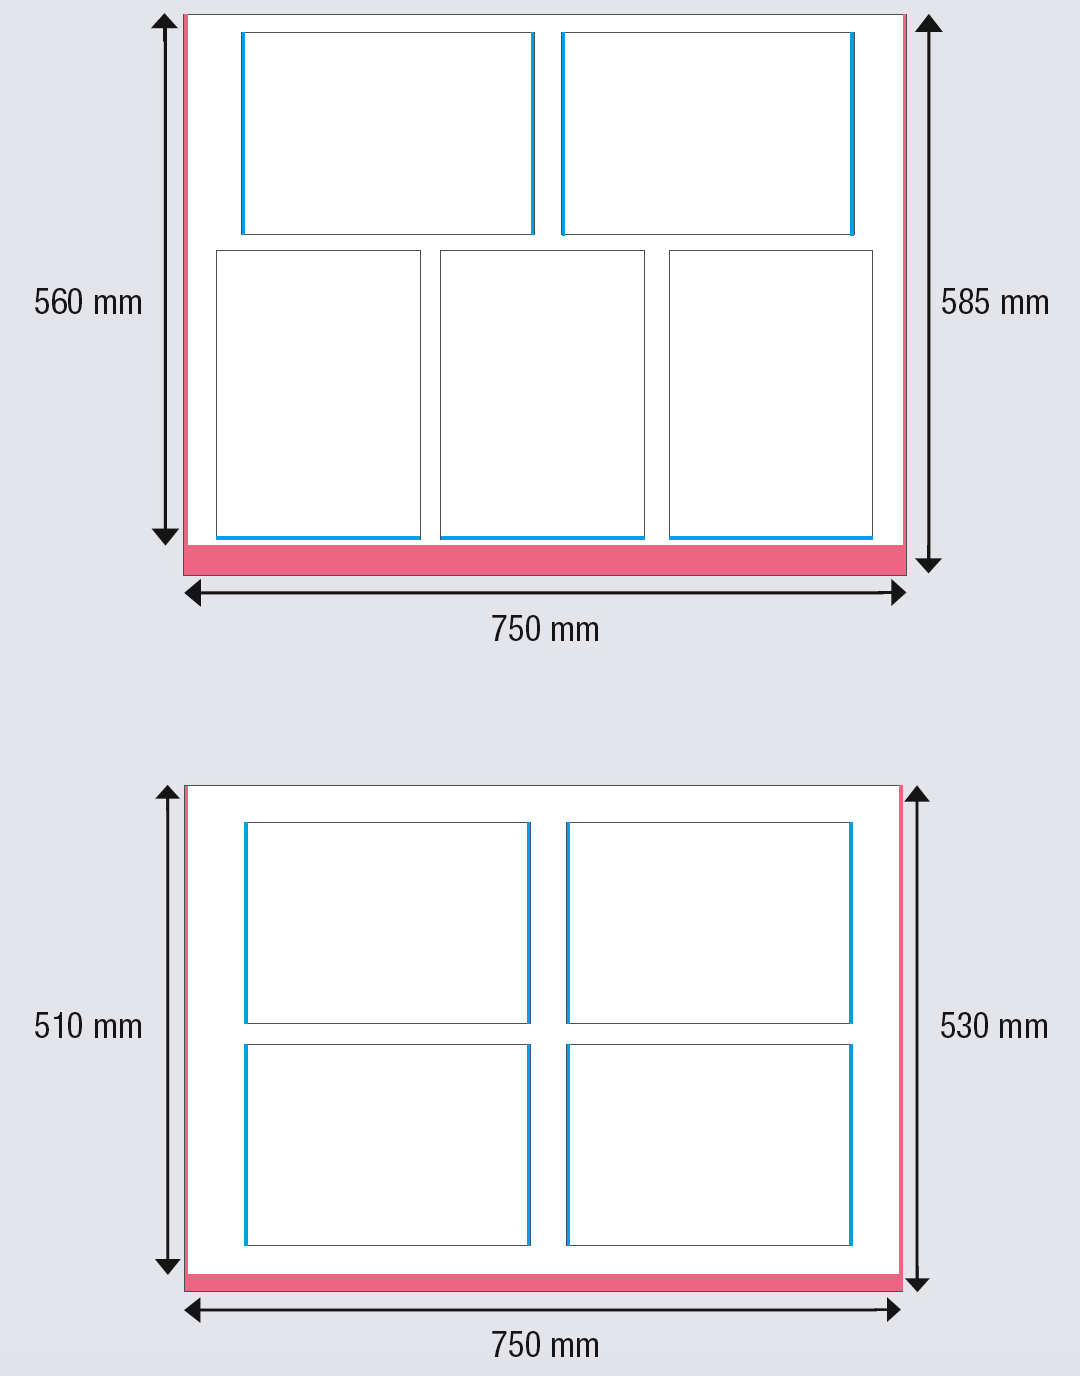
最大印刷用紙サイズに加えて、通常のサイズに加えて最小用紙サイズも知る必要があります。カスタム サイズは受け入れられますか?カスタム サイズ設定がサポートされていない場合、メディア オプションに多くの無駄がありませんか、それとも費用対効果を最適化するために追加のサイズ設定が必要ですか?{0}}
同時に、その装置に対応する最大印刷可能領域はどれくらいか、つまりフチなし印刷の場合、各余白をどれだけ差し引く必要があるのか、結果として得られるサイズからこの装置で生産するためにどの程度の完成品比率を配置できるかを正確に計算できます。異なるサイズのメディアを切り替えるのは便利ですか?これは、メディア サイズの切り替え操作の手順とタイミングによって評価できます。また、給紙は長辺給紙ですか、短辺給紙ですか?送り方向は配向方向に直接影響し、後工程でも一連の連鎖反応を引き起こします。
04
色
点が版画の本体であるならば、色は版画の魂です。最初の焦点は、色の最大色域、つまり、指定された媒体上の紙の白から始まる最も赤、最も緑、最も黄色、最も青、最も黒い色によって生成される 3 次元の色空間です。-。もちろん、工場で一般的に使用されているスポット カラーを正確に復元できるかどうかを評価することもできますが、後者は少し一般化されており、比較的わかりにくいです。
先天的な初期印刷色域が同様のメディアの ISO 標準色域より大きい場合、色が ISO 標準に達すれば、一連のカラー管理ソフトウェアを通じて従来の印刷とのカラー マッチングを達成するのが自然です。この初期の色域が一部の領域で同様のメディアの ISO 標準色域に達していない場合、この色には従来の印刷と比較していくつかの欠陥があることを意味します。この場合、インクの量を調整したり、さらなるテストのために他のモデルやブランドのインクを変更したりするなど、ハードウェアや消耗品を改善する試みしかできないことがよくあります。
デジタル印刷機器の最も一般的な色評価は、MediaWedge、Colorbar、Testchart などの要素が多かれ少なかれ存在するため、G7 ベータ バージョンと GMI テスト レイアウトを通じて行われます。従来の色再現の評価は次のようなものに過ぎませんでした。
01
ISO 12647-7/8の規格に従って評価
評価には、紙の白、平均色収差、最大色収差、色収差、グレーバランスなどのパラメータが含まれます。許容範囲を満たし、基準に合格できれば、機器の色再現精度が比較的高いことが証明され、購入者にとって大きな自信となります。評価対象となるのは主にレイアウト内の測定およびコントロールストリップやカラーテーブルで、そのうちデジタルプルーフィングの評価基準はISO 12647-7、デジタル印刷の評価基準はISO 12647-8であるため、前者は後者よりも要求が厳しく難易度が高く、通常の環境で実現できるデジタル印刷装置も希少で数台しかありません。
02
PressSIGN ソフトウェア スコアによって評価
最初の方法が製版評価に焦点を当てている場合、この方法は大量印刷時の一般的な評価方法により似ています。その中で、評価対象は主にカラーバンド、短いリボンまたは長いリボンであり、GMI などの指定された色基準に従ってスコア化され、評価項目には 4 つのカラー フィールド、オーバープリント、グレー バランス、ドット拡張などが含まれます。購入者の要件を満たすには、通常 85 点以上に達する必要があります。-
もちろん、他のいくつかの特定の評価方法が除外されるわけではありません。たとえば、G7 グレー バランス準拠評価用の P2P51 チャートの印刷、CMYK 4 色のグラデーションとそのドット拡張の個別の評価、または CMY 3 色のグレーの視覚的評価を指定します。-現在、国産C9ベータ版は一部の国内デジタル印刷機の評価にも使用され始めています。
純粋なデジタル評価に基づいて、中国人は、特に一部の特殊な分野の顧客グループに対して、色の視覚的評価の使用を支持する傾向が比較的強いです。その中でも記憶色や肌の色は人の感覚により直接的に関係しており、灰色、オレンジ、青、紫などもよく話題になる一般的な色です。
評価者としては、テスト印刷の色目標、紙媒体、さらには色観察光源や観察角度が官能結果に大きな影響を与えることを厳粛に認識する必要があり、正しい色目標、標準色観察光源、標準観察者は当然不可欠であり、同じ印刷物、同じ媒体を同じ観察条件で使用し、比較的客観的な結果が得られるように複数人で評価する方法を心がけるのが最善である。
4 色に加えて、特にパッケージや印刷の分野では、特色の復元も色評価の重要なポイントです。一般に、一般的な Pantone 特色がテスト対象として使用されます。また、ターゲット テストとして、一部の指定された顧客特色 (主にブランド カラー)、および物理サンプルの特色もあり、デジタル印刷機器とターゲットの色差が一定の許容範囲内である必要があります。一般に、スポット色収差ΔE はできるだけ小さく、ΔE2000 は 2.0 未満であることが一般的な要件です。たとえば、デジタル校正標準 ISO 12647-7 では、ΔE00 が必要です。<2.5, the GMI audit requirement is within 2.8, and some brands even have strict requirements to less than 1.5 or 1.0.
従来の印刷用ブレンドスポットインクとは異なり、ユーザーが特別にブレンドされたスポットインクを個別に購入できる(ただし、これらも非常に高価です)Indigo シリーズを除いて、他のほとんどすべてのデジタルデバイスは、一連の高度なカラー管理システムを使用して、4 色または追加の 5-} 既存のカラーインクでスポットカラーの表現をシミュレートするという考えに基づいています。したがって、理論的には、印刷機器のカラー グループが増え、色域範囲が広くなるほど、より多くの特色を正確にシミュレートできる可能性が高くなります。例えば、ピンク、ゴールデンレッド、特殊グリーン、特殊オレンジ、蛍光色の追加により、元の 4 色の色域の表現領域が大幅に拡大し、それ以来、多くの特色問題が解決されました。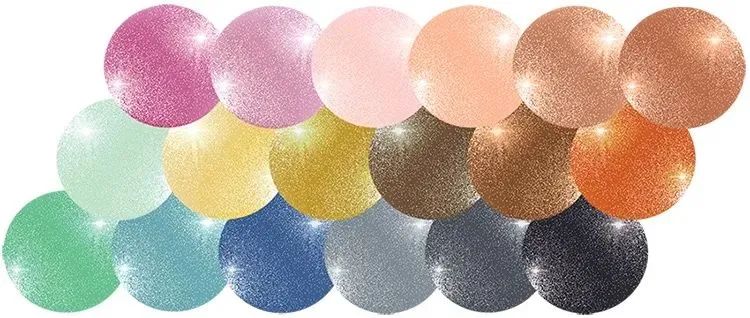
また、印刷の色彩性能の領域を切り開いた金・銀・白などの特色を備えた装置であれば、特殊設計により、その特色がさまざまな印刷媒体と組み合わさって特別な視覚効果を生み出し、お客様に独特の感覚をもたらすなど、お客様の期待を超えた素晴らしい化学反応は当然のことながら、より大きな事業範囲の拡大とより高い付加価値を実現するチャンスとなります。
4色の色再現であっても、特色であっても、その基本はカラーマネジメントシステムの測定計算による自動カラーマッチングですが、従来のマッチングで校正として使用する必要がある場合には、現場での一時的な手動調整作業が避けられません。一般に、4 つのカラー カーブの調整、つまりハニカム視覚スポット カラーの調整がこれに役立ちます。-したがって、成熟したデジタル機器の評価システムにおいては、現場でのカラーグレーディングや全体的な調整、あるいは部分的な変更など、実際の生産に迅速に対応できるかどうかも課題となっている。
個別の評価プロセスでは、4 色と特色のマッチングを含む、表面処理後のテスト サンプルと従来のサンプルまたはデジタル プルーフィングとのマッチングも必要になることを付け加えておきます。表面処理後もデジタル印刷の色域がまだ十分に大きい場合、この種の要件を満たすことは難しくありません。しかし、ポストプレスの材料とプロセスの協力が必要であり、制御する必要がある変数がさらに多くなり、色調整プロセスではより多くの手順が必要になります。ポストプレス プロセスの適応性に加えて、機器メーカーの販売前テクニカル サポートの専門能力もテストされる必要があります。-
05
安定性
印刷物の生産は単なる時間の問題ではなく、1日、1週間、1ヶ月、1年、あるいはそれ以上の単位サイクルで、印刷機が同じ状態を維持し、品質と量を合わせて生産・納品できることが求められます。デジタル印刷機器の評価と選択にも同じことが当てはまりますが、購入者には見落とされがちです。
理論的には、機器の構造が単純であればあるほど、イメージングはより直接的になり、中間リンクが短いほど、影響を与える要因が少なくなり、相対的な安定性が高くなります。この点、間接印刷よりも直接印刷の方が安定性が高いことは間違いありません。
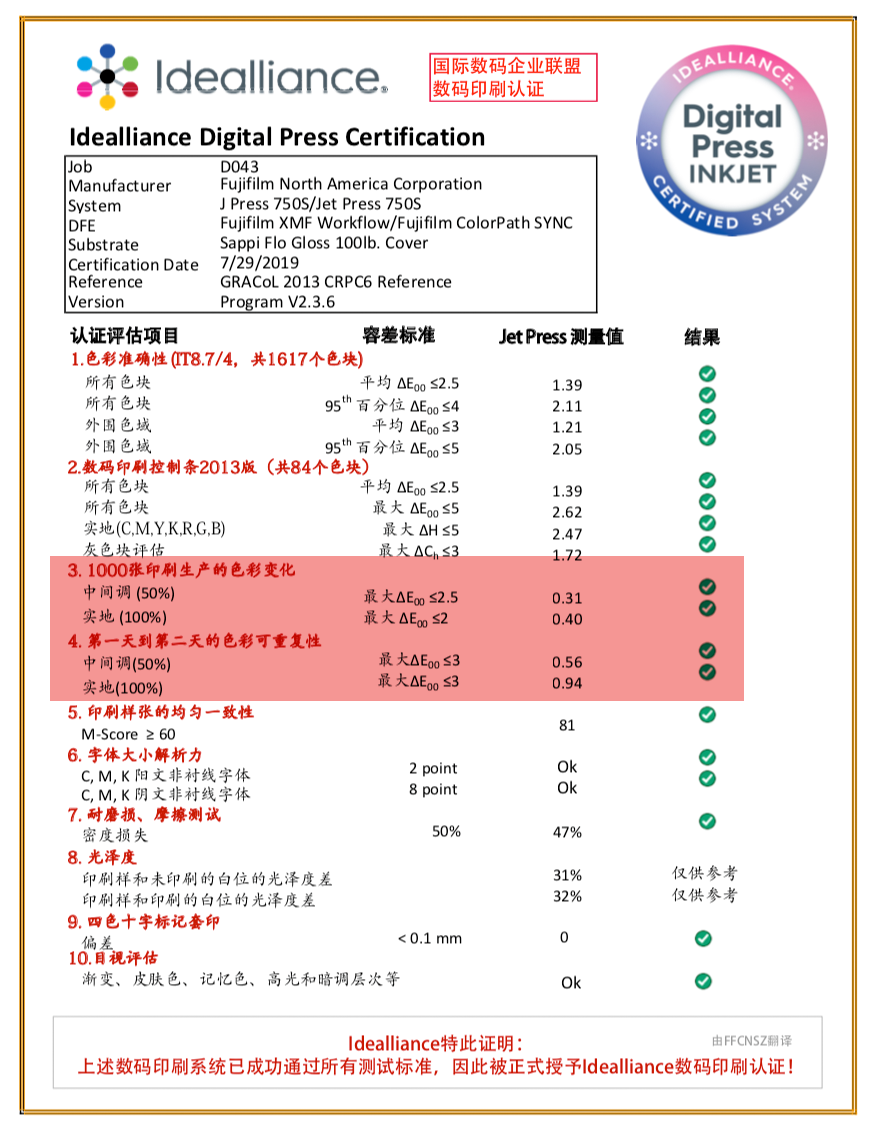
包括的で専門的な機器評価システムは、通常、機器の安定性に注意を払い、1 日目から 2 日目、7 日目、さらには 30 日目までの変化を追跡します。これは時間的安定性と呼ばれ、同じ条件下で、現場および販売店での色差測定値が一定の許容範囲内に収まっていることが必要です。-同様に、1 枚目のシートから 10 枚目のシート、100 枚目のシート、1000 枚目のシートなどへの変化は、継続的な安定性または短期的な安定性と呼ばれます。-装置の生産負荷が重くなると、それに応じてより多くのテストサンプルを使用する必要があります。
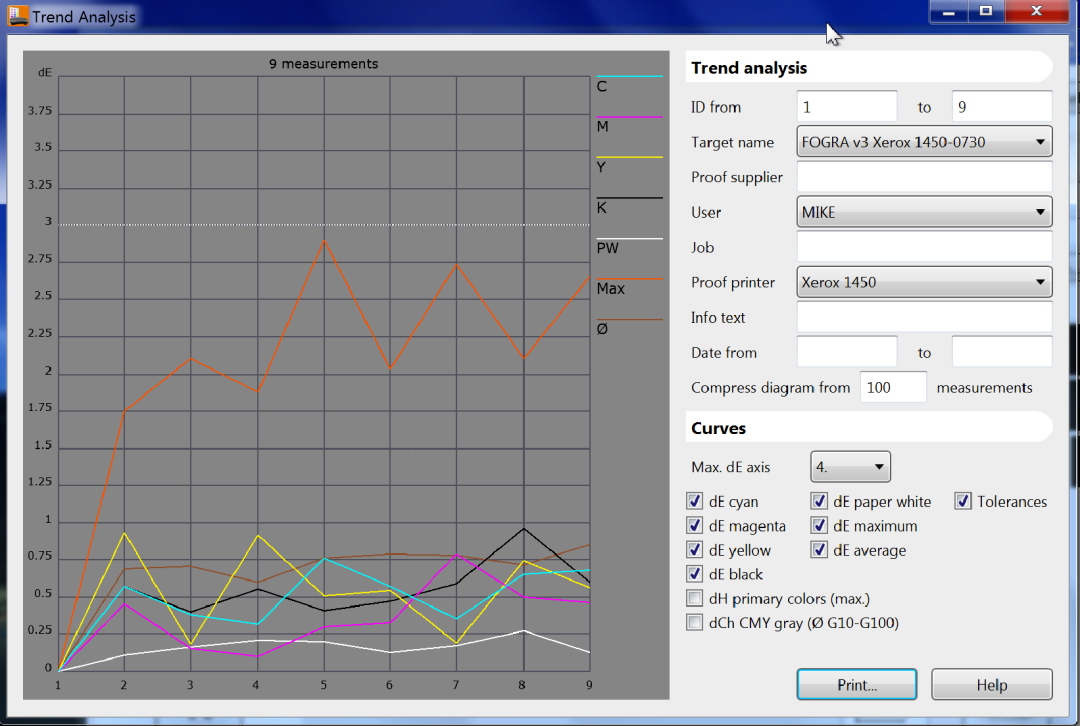
複数のプリントの色の変化を観察し、統計グラフを作成し、色のばらつきを一目で判断できるソフトウェアです。テスト レイアウトに測定可能なリボンを追加する場合は、オービタル スキャナーを使用してサンプルを検出し、より正確な変動データ チャートを取得する方が効率的です。色の変動が小さいほど、装置の安定性が高く、信頼性が高いことを意味します。逆に、変動や急騰が大きいほど設備の安定性は悪化し、バルク品の生産工程において相対的に厳しい品質要件を満たせるかどうかについては議論の余地があり、投資家はよく考えて慎重な決定を下す必要がある。
06
均一
安定性に加えて、装置の均一性も検討する必要があります。特に、パッケージングや印刷の分野で一般的なマルチモード印刷や、書籍印刷における見開きページ印刷では、機器の均一性に対する高い要件が求められます。-最も直接的で一般的に使用されている評価方法は、yingping.com のベータ版です。これは、ほとんどのデジタル印刷機器にとって非常にハードルが高く、その難易度係数は 5 つ星と言えます。現在、インクジェット印刷装置に加えて、静電画像処理、電子インク、ナノプリンティングなどの他のデジタル画像処理方法も、フラット スクリーンの性能の点で満足のいくものではありません。
フラット スクリーンのデザインでは、25%、50%、75% ドットを含む CMYK 原色分解カラー フラット スクリーン テスト レイアウトを選択するか、RGB 二次オーバーレイ カラー、CMY 3 色グレー バランス、または CMYK 4 色重ね合わせテスト レイアウトを選択してから、機械テスト校正を実行して、フラット スクリーン バー、スタート ライン、凹凸、局所的な異常現象があるかどうかを視覚的に観察します。-暗すぎる、または明るすぎるなどがある場合、それは機器の均一性が十分ではないことを証明しており、ハードウェア エンジニアが介入する必要があります。最適化されたデバイスのステータスを調整します。
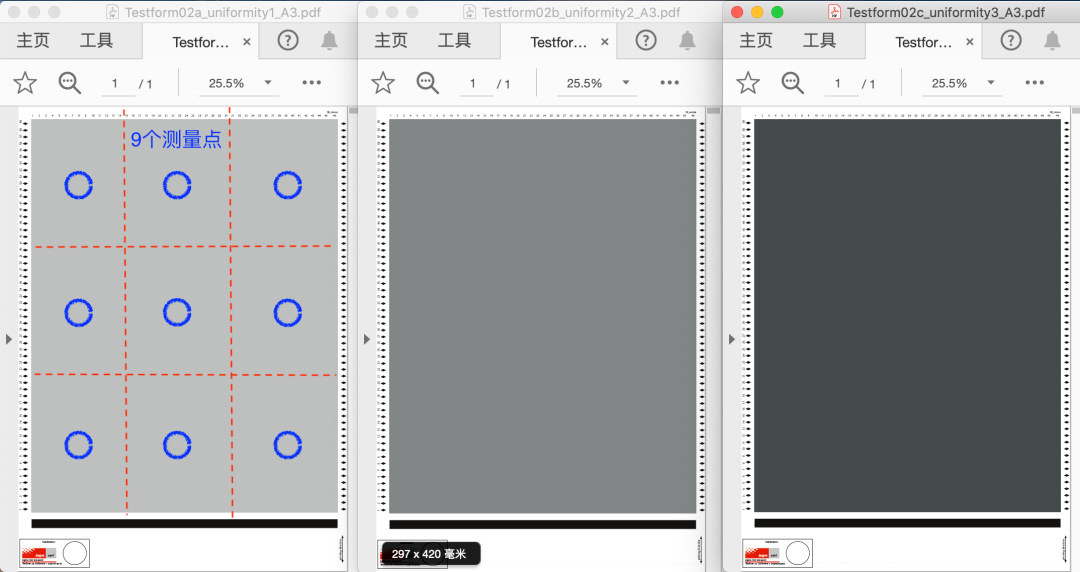
スクリーン印刷を評価する最も科学的な方法は、機器を使用して、上、下、左、右、中央などのさまざまな位置で濃度または Lab カラー値を測定することです。最も一般的なアプローチは 9 グリッド法です。ただし、より多くのポイントを必要とする方法もあります。-これに基づいて、ページ上のさまざまな点 (たとえば、左上隅と右下隅) での均一性が妥当な範囲内であるかどうかを評価できます。
同時に、異なる位置に配置された均一なカラーストリップを測定することによって均一性を観察することもできます。 GMI テスト ページはその良い例です。一貫したカラー ストリップがページの末尾、余白、中央、および両側に分布しています。各カラー ストリップを定量化してスコア付けすることで、ページ全体の均一性の違いが明確にわかります。
07
登録
登録は印刷の基本スキルです。これには、4 色の登録、表-から-への登録、シートから-}-シートへの登録、さらには他のメディアとの登録のチェックが含まれます。従来の印刷では個別のカラー版が使用されるため、テスト ページには通常、虫眼鏡で色の位置合わせを確認するための十字線が含まれています。また、完成品の四隅のトンボやクロスラインを利用して位置合わせを検出します。一般的に、一般に許容される標準は 0.1 mm 未満であり、上下、左、右、中央で同じ位置合わせ精度を維持することに特別な注意を払う必要があります。
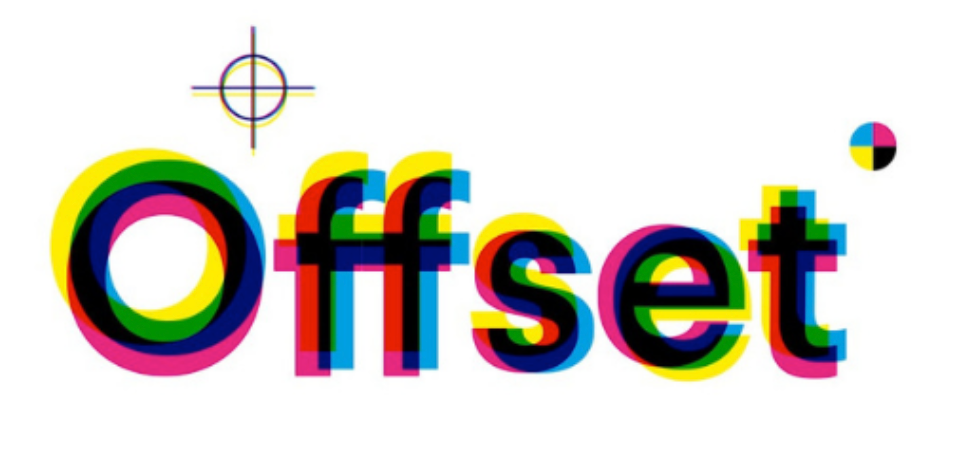
レイアウトのグラフィックスとテキストでは、従来の印刷では、不正確な色とカラー セットによって発生する可能性のある白漏れを補正するのが一般的です。したがって、テスト レイアウト (C/M、C/Y、M/Y など) の中央にある 2 つまたは 2 つの単色ブロックの接合パターンは、ギャップを埋める必要があるかどうか、およびギャップを埋めることの効果を確認するためのより専門的なテスト方法です。
4 色のレジストレーションに加え、表裏印刷時のレジストレーションもよく検査される重要な指標です。一般にティッシュペーパーの場合は、光に背を向けて両面重ね刷りマークの重なり具合を目視で判断することがほとんどですが、厚紙の場合は、重ね刷りマークの中心に針で穴を開け、裏面のトンボとのズレの度合いを見ることで重ね刷りの精度を判断できます。-その精度は、紙自体の切断との関係に加えて、装置自体の紙送り装置のテンションゲージ制御にも大きく関係します。従来の印刷フィーダと同様の給紙構造を持ち、フロントゲージとサイドゲージを備えた装置であれば、表裏の位置合わせが容易ですが、一般的な静電画像形成装置ではプルゲージの制御を紙ローラーに頼っていることが多く、位置合わせの性能が十分ではありません。もちろん、DFE を前面に出力するソフトウェアでは、給紙プロセスや用紙の変形によって生じる表裏の位置合わせ誤差を手動で調整できる変形補正機能がメーカーによって備えられていることがよくあります。
上記の 2 つのレジストレーションチェックに加えて、プルゲージや紙送りの安定性、つまり前のシートと次のシートの間のプルゲージのずれをチェックする必要もあります。一般に、連続した印刷物を一列に並べて、各コーナーの角度オフセット位置を観察し、順番にプルゲージの安定性を判断したり、同じシートが繰り返し機械に 2 回当たる場合があります。たとえば、まれに、顧客の期待を満たすために白インクまたは黒インクを 2 回通過する必要がある場合があります。効果があり、レイアウト上で繰り返されるテキストと画像により、機器の紙引きゲージの精度が向上します。ローカル UV やホット スタンピングなどの後処理をサポートするために他の機器でプルーフを使用することや、3D グレーティング スリーブとの位置合わせなど、これらすべてが連続生産における各プル ゲージの誤差に対するより高い要件を提示します。{1}プルゲージの性能は、紙送り、紙送り制御装置、紙の乾燥による変形とより密接に関係しています。
08
プロセス
デジタル印刷機器全体は完全なエコシステムであり、印刷機自体だけでなく、デジタル フロント エンド(DFE)、ワークフロー ソフトウェア(Workflow)、デバイス上のヒューマン コンピュータ インターフェースも含まれます。{0}
一般的に、デジタル印刷のプロセスには、文書受信、文書解釈、カラー管理、大版面付け、機器出力、ジョブ管理、テンプレート自動化などの機能が必要です。装置のハードウェア自体は強力でも、フロントエンドの DFE 機能が不完全な場合、それがバレル理論の欠点となり、生産効率が大幅に低下する可能性があります。-
EFI Fiery は業界で最も一般的なアプリケーションですが、PDF と TIFF 以外のファイル形式をサポートしていないなど、非常に機能的なプロセスの他のブランドもいくつかあります。 PDFファイルのプリフライトや補正機能はありますか?プロセスにギャップを設けることはできますか?小編集機能や大面付け機能はありますか?ファイルで説明されているカーネルは APPE のどのバージョンですか? Ghent PDF の RIP テストに合格できますか?複雑な透明効果とドキュメントの最新バージョンをどの程度うまく解釈できますか? ICC のカラー オプションは十分に包括的ですか?デバイスリンク ICC はサポートされていますか?用紙パラメータの選択や切り替えは簡単ですか?インターフェースでのデバイスパラメータの選択はシンプルで簡単ですか? LAN内で同時に動作させることはできますか?サーバーのスループットと冗長災害復旧バックアップ機能はどのようなものですか? 1GBを超える大きなファイルとの互換性は何ですか?ボトルネックに到達するまでに、ピーク バースト値で説明され、同時に応答される作業量はどれくらいですか?課題を提出する方法は何通りありますか?同時コミットに優先順位を付けることはできますか?一部のジョブ パラメータを一時的に調整または変更するのはユーザーにとって使いやすいですか?-バリアブルデータ印刷には対応していますか?プリプレスとポストプレスを自動管理するための JDF などのオープン インターフェースがあるかどうかなど。-
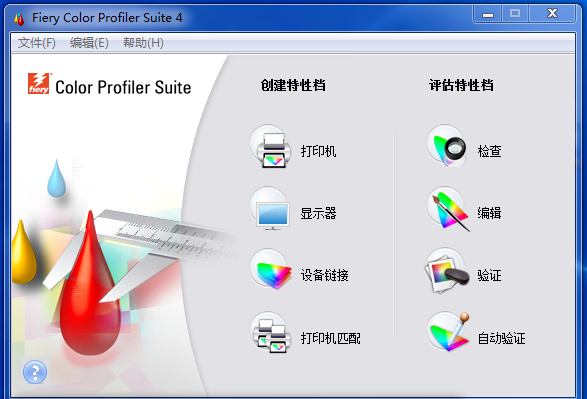
コスト計算用のインク量データを即座に生成する機能、視覚的な特色調整を含むカラー管理機能、テンプレートに基づいた可変データ コンテンツの自動生成、リアルタイムのリモート アシスタンス リクエスト、オンライン自己診断機能など、これらはすべて優れた DFE ワークフローのボーナス ポイントです。{0}{0}{1}
09
適合性
印刷後、サンプルは多くの場合、一連の材料適合性テストを受ける必要があります。一般的な試験には、耐折曲げ性、耐光性、耐摩耗性、耐黄変性、高温および低温耐性、接着性試験などが含まれます。これらの性能基準が一定の基準を満たした場合にのみ、最終製品の機能要件を満たすことができます。
周知のとおり、印刷は生産の終わりではありません。特にパッケージ印刷の場合、印刷後のプロセスで真の職人技が発揮されます。{0}}一連の後処理テストも、デジタル機器に課題をもたらします。-これらのテストには、ワニス塗布、ラミネート加工、エンボス加工、ホットスタンピング、スクリーン印刷、型抜き、箱のり付け、折り曲げ、ラミネート加工、スコアリングなどが含まれますが、これらに限定されません。-後処理の適合性テストは数多く、多様かつ複雑であり、1 つずつ列挙することはできません。-ビジネスの種類やプロセスの用途によって異なります。たとえば、ワニスだけを取り上げても、UV ワニスか水性ワニスか、インラインかオフライン ワニスか、ワニス塗布後の粒状性はどうか、レベリング、接着性、耐傷性はどうか、透明度は要件を満たしているか、箱の接着に影響を与えるかどうかなどが考慮されます。-
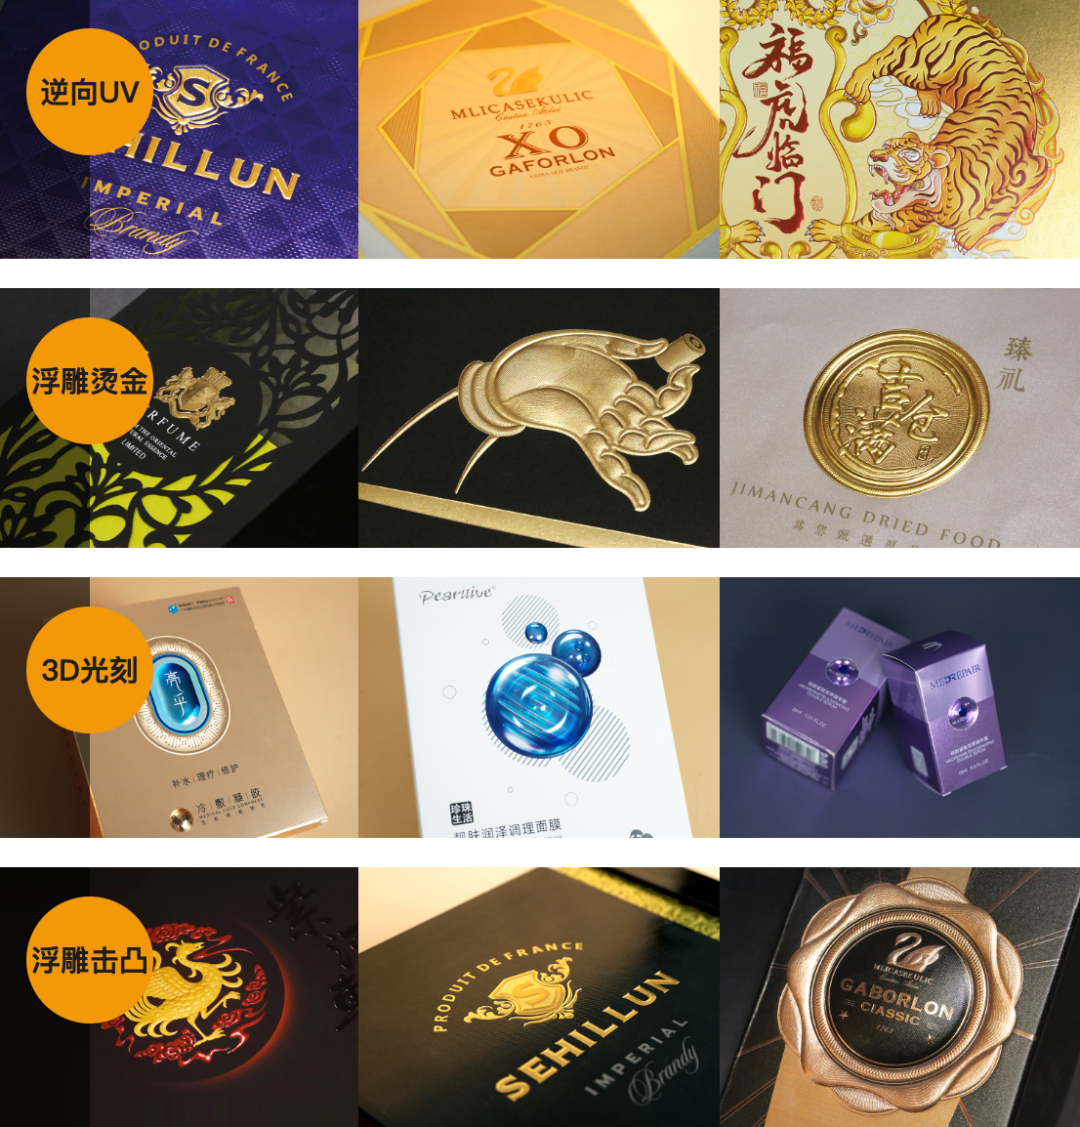
印刷物が購入者に適格な製品として認められるには、印刷物自体の適合性テストに耐えるだけでなく、印刷後のプロセスとの互換性に関する二重テストにも合格する必要があります。{0}}過去の経験によれば、前者は主に材料、装置、インク(ドライインクまたは電子インク)の特性に関係するため、装置や材料そのもので解決するしかありません。後者は、材料自体に関連することに加えて、印刷後プロセス中の他の材料、機器、プロセス パラメータ間の相互作用も考慮する必要があります。これは、デジタル機器の本来の理解を超えており、2 つまたは複数の複雑な関係次元を通じて対処する必要があります。{3}}必要に応じて、ユーザー、メーカー、化学、物理、材料科学の専門家に相談して問題を解決することも必要です。
10
生産能力
経験豊富な購入者は、機器のサンプル テストと実際の生産は直接同一視できないことが多いことを知っているため、機器のパンフレットのパラメータと簡単なサンプル テストのみに基づいて購入を決定することはますます稀になっています。さらにテストが必要なのは、本番環境での機器の実際の動作パフォーマンスです。
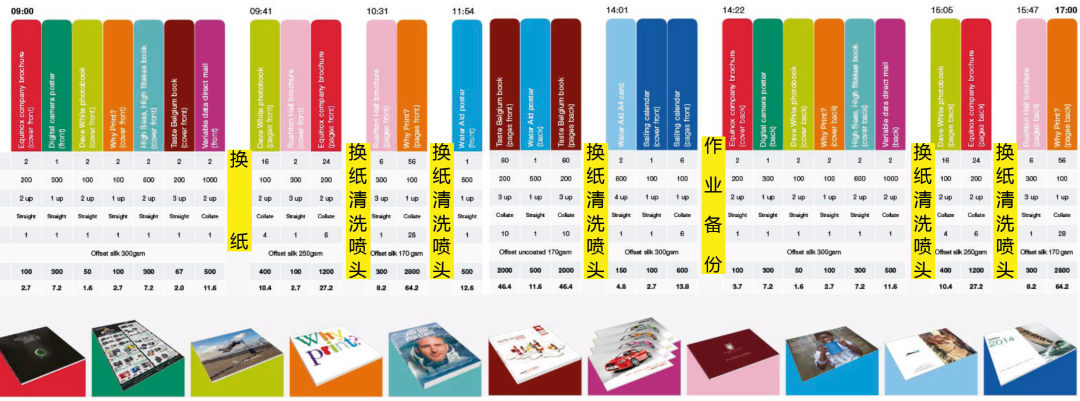
实际产能最直接的指标就是模拟其在真实的生产环境中,这台设备的有效工作时间.一般来说,标称的设备速度与实际产能相去甚远,需要考虑到在现场生产场景中需要更换纸张,升温自检,清洗保养,耗材维护,校准校色,换墨换纸,参数调节,异常卡纸,过热停机,开机重启等等实际情况.可以观察整一个班次时间,扣除一系列的非生产时间,从而才得到的净值才是实际有效的生产时间.有条件的话,还可以观察更长时间或是更多频次,以得到更真实的结果.如果有效生产时间能够得以确认,考虑到正常的日常维护保养规则,则大体可以推算出日产能,每周产能以及月产能.
如果真实有效生产时间能够大于80%,那么据此得到的产能就非常可观;而如果达不到而且甚至低于60%,那么就得好好考虑设备的产能是否真如厂家所说的那么理想.
还有一个专业名词叫宕机率,因为设备本身故障,或是耗材更换,设备维护,参数调整等原因导致的停机统称宕机.与有限生产时间成反比,宕机率越高,则有效生产时间就越短,反之,有限生产实践越高,这才是设备买家的心仪之选.
一般来说,设备的结构及原理越是简单,设计负荷越高,工业生产应用越广,其结构稳定性高,产能相对越高;而结构越复杂,稳定性越差,设计负荷越低的设备,其产能则越低,实际生产效率往往得不到保障.
11
环保
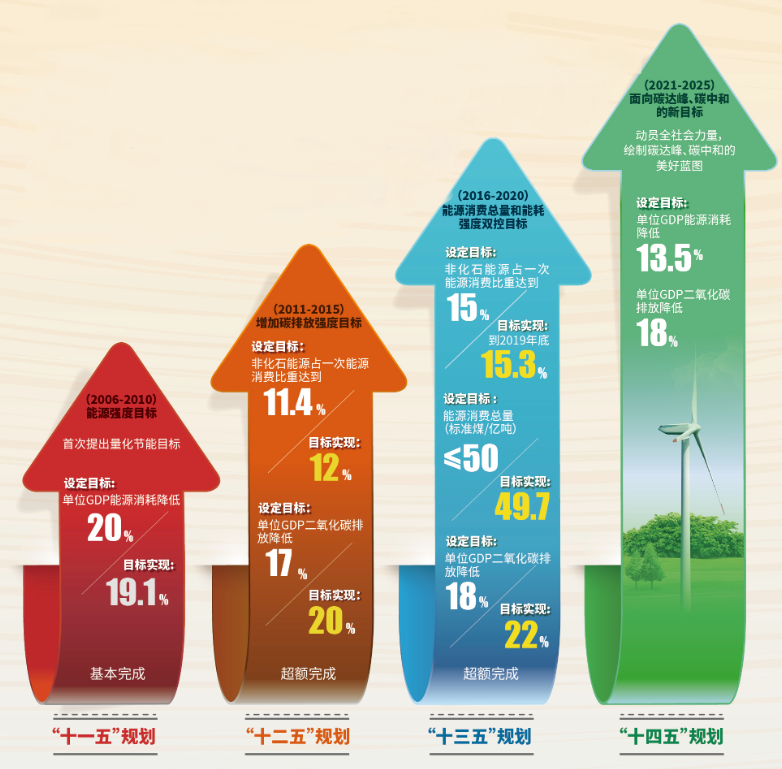
碳达峰和碳中和无疑已经是一个全球共识的战略,因此如果要长远发展,环保始终也是印刷行业绕不开的一个话题,甚至从某种角度上与申请高新技术企业称号也有着密切关联.
従来の印刷方法と比較すると、デジタルはすでに環境保護産業に属していますが、依然として次の側面に注意を払う必要があります。
1. 独特の味はありますか?印刷されたプルーフの場合、触ったり匂いを嗅いだりすることで直感的に認識できますが、中でも UV インクジェット印刷には特別な匂いがあり、明らかに水性インクや静電画像ほど良くはありません。-
2. 排気ガスや液体の排出はありますか?製造中に環境に有害なガスや液体の排出はありますか?環境要件を満たす集中処理およびリサイクル方法はありますか?
3. インクの除去はどうですか?印刷物を後段でリサイクルする際、紙の脱墨はどのように行われているのでしょうか?資源リサイクルを実現するために再利用できますか、それとも環境に害を及ぼさないように特別な処理が必要ですか?
必要に応じて、MSDS 資料やサードパーティの資格認定を使用して、食品グレードの包装環境保護要件さえ満たせるかどうかを参照および評価できます。-、または中国グリーン プリンティング認証などの一連の栄誉を取得することは、このサブ プロジェクトでより高い評価を得るのに非常に役立ちます。-
12
他の
最も重要なアイテムが 1 つずつ評価されると、特別な用途を持つバイヤーは製品に対していくつかの特別な要件を持ちます。たとえば、子供向け読み物用のクリック機能テスト、3D プリントのさまざまなラインのオーバープリント テスト、極端な温度と湿度の環境テスト、エネルギー消費効率または騒音デシベル テスト、生産スケジューリング システムに接続されたオープン データ読み取りテスト、単一インクの原価計算、表裏両面の可変データ テスト、AI レイアウトのインテリジェント検出テスト、ポストライン プロセスのテスト、人間-コンピュータのインテリジェント インタラクション テスト、など。これは慈悲深い者の慈悲であり、賢者の中の賢者です。
つまり、従来の印刷装置と比較すると、デジタル印刷装置はまだ新しい種類であり、常に更新および開発されており、機能も常に向上しており、品質も常に向上しています。デジタル機器の調査と購入は、依然として比較的複雑で困難な意思決定であり、特に一部の価値の高い資産は企業の発展に大きな影響を及ぼします。{1}}しかし結局のところ、完璧な人間は存在せず、完璧な機械も存在せず、定規は短く、インチは長く、機器のすべてのパラメーターが完璧かつ包括的であるため、理想的な機器を選択するのは困難です。企業自体のビジネス要件と開発方向に適合し、企業に利益をもたらすことができる機器は、優れた機器であり、投資する価値があります。マルチ-モデルのマッチング、多様な組み合わせ、適切なビジネスに適切な機器を使用することが究極の応用方法です。
最後に、この記事が、真に優れたオプションを認識してそれらを最大限に活用することを目的として、機器の購入者がデジタル印刷機器のより包括的なテストを実施し、より公正な比較を行うよう導き、購入決定の参考と指針を提供する、貴重なアイデアを刺激するための謙虚な取り組みとして役立つことを願っています。同時に、さまざまなメーカーのモデルが繁栄して競争し、業界の健全な発展、市場に基づいた選択、モデルの革新を促進し、より優れたデジタル機器が目立つようになり、より幅広い印刷会社ユーザーに発見、認識、適用されることを願っています。-