


2 つのホログラフィック レーザー パターンを備えたマスタープレートを作成するための 4 つの簡単なステップ!
-偽造防止レーザー包装材は、その偽造防止機能、鮮やかな色やパターン、ダイナミックな 3D 効果などの効果により、タバコの箱、ワインのパック、歯磨き粉の箱、化粧品、薬のパックなどの包装、広告、アルバム、装飾品、その他の印刷物などに広く使用されています。-このようなパッケージは、模倣品や粗悪品の排除、商品の宣伝・販促に即効性があります。偽造防止レーザー包装材料の新製品の研究開発は、新しいホログラフィック レーザー フィルム製品に焦点を当てており、研究開発の鍵は、さまざまなパターン、新規性、高品質のホログラフィック レーザー プレートを開発および生産することです。-
ハイ-レベルのホログラフィック レーザー製版-製版装置の価格が高く、ハイ-レベルのホログラフィック レーザー製版-の技術が不足しているため、高品質のホログラフィック レーザー製版の作成は非常に難しく、市場には優れた版がほとんどなく、ホログラフィック レーザー プレート(800mm×600mm 以上)のパターンは比較的単一であるため、新製品の開発には限界があります。そこで、我々は、既存技術の欠点を踏まえ、2枚のホログラフィックレーザー版のパターンを同時に使用するレーザーマスター作製方法を開発し、既存の版を利用して1枚の版に2枚のホログラフィックレーザー版のパターンを重ね合わせて個別に製作するという解決策を提案し、新たなバージョンを開発しました。
この技術的ソリューションの主な原理
適切なコーティング フィルムを選択するには、まずハードプレス単板成形機を使用して、一枚成形用のホログラフィック レーザー プレートの干渉ストライプ溝の深さが比較的深いバージョンを選択します。{0}{1}次に、ダブルプレスプレートレスシーム成形機を使用して、干渉縞の溝深さが比較的浅いホログラムレーザープレートを選択して二次成形します。 2回目の成形品のホログラフィックレーザー版の干渉縞溝の深さは1回目の成形品ほど深くなく、1回目の成形品の干渉縞溝を完全に覆うことができないため、2回成形したフィルムには2つのレーザープレートパターンが存在します。
成型したフィルムを直接配合し、成型した情報層を外側にして、金ニッケル板を銀メッキと電鋳で金ニッケル板にし、2つのホログラフィックレーザープレートパターンを備えたレーザーマスタープレートを同時に作製することができます。
具体的な実施計画
コーティング レベリングが良く、コーティングが剥がれにくい、コーティング表面の着色の問題がない、二重-コーティングされたプレコート フィルムを選択してください。また、コーティングは良好な圧縮率と高い輝度で成形される必要があり、成形された二重プレスされたプレートレス シームのコールド エリアが目立たない-。
まず、ハードプレス単板成形機を使用し、成形用ホログラフィック レーザー プレートの干渉縞溝の深さが比較的深いバージョンを選択し、圧縮が確実に貫通され、割れ、白化、開花などの問題が発生しないようにします。次に、成形コールドゾーン効果に優れたダブルプレスプレートレスシーム成形機を使用し、干渉縞溝の深さが比較的浅いホログラムレーザープレートを選択して二次成形します。 2回目に成形したホログラムレーザープレートの干渉縞溝の深さは1回目に比べて浅いため、1回目の成形時の干渉縞溝を完全に覆うことができず、図1に示すように2回成形したフィルムにはホログラムレーザープレートのパターンが2つ存在します。
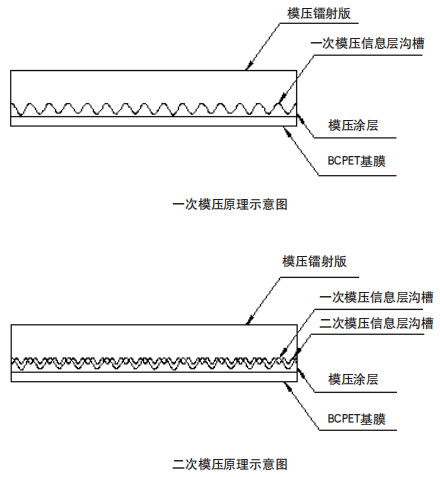 図. 1 2枚のホログラフィックレーザープレートを同時にパターン処理する概略図
第2の成形体の版ローラ温度を調整することにより、第1の成形体と第2の成形体の相対的な明るさを調整することができる。 2回目に成形されたフィルムはアルミメッキされておらず、ガラスボール紙と複合化するために複合材工房に直接送られ、成形された情報層が外側を向いているため、摩耗や傷、その他の問題を避けるために複合材表面の平坦性を確保する必要があります。最後に、ハードスタンプされたプレートの円周より大きい複合紙を選択して切り取り、表面の傷と銀メッキを確認します。-銀メッキ後、電鋳を行い、2 つのホログラフィック レーザー プレート パターンを備えた必要なレーザー マスター プレートを作成できます。具体的な手順は次のとおりです。
(1) コーティングレベリングが良好で、コーティングが脱落しにくく、コーティング表面の着色の問題がない、二重コーティングされたプレコートフィルムを選択してください。また、コーティングは良好な圧縮率と比較的高い輝度で成形する必要があり、成形された二重プレスプレートレスシームコールドゾーンの効果がより優れています。-プレコートフィルムをコーティングしてレベリングし、コーティングの生成を促進し、成形効果を向上させます。-コーティングは剥がれにくく、製膜工程やコンパウンド工程、銀メッキや反転工程を容易にします。二重コーティングされたプレコートフィルムは、コーティング表面の着色の問題を回避でき、優れた成形効果も備えています。一般に、版継ぎ目のない二重プレスに適したグラビア転写レーザーコーティングまたは複合レーザーコーティングが選択されます。これには、良好な膜形成と比較的良好な密着性が必要です。{10}
コーティングコーティングは、優れた成形性能、良好な圧縮性、および高い輝度を備えている必要があります。さらに、コーティングは、コールド ゾーンでの移行が良好で、コールド ゾーンで明らかな黒い影がない、成型ダブル プレス プレートレス シーム フィルムの優れた性能を備えている必要があります。{0}高品質のレーザー コーティングを選択することによってのみ、良い結果を生み出し、より良いレーザー レイアウトを作成することができます。-
(2) まず、ハードプレス単板成形機を使用して一度成形し、ホログラフィック レーザープレートの干渉縞の溝深さが比較的深いバージョンを選択します。次に、二次成形にはダブルプレスプレートレスシーム成形機を使用し、ホログラフィックレーザープレートの干渉縞溝の深さが比較的浅いバージョンを選択します。 2次成形品の版ロールの温度を調整することで、1次成形品と2次成形品の相対的な明るさを調整する。
最初の成形では、ハードプレス単板成形機を使用して成形します。成形ゴムローラーの硬度が高いため、ショア D クラスに達することができ、成形ゴムローラーの圧力はより大きく、50~60kg/cm2 に達することができ、より良い圧縮度を確保できます。情報を完全に破壊しないように、比較的深いホログラフィックレーザープレート干渉ストライプ溝の深さを成形情報コーティングに刻印することができます。二次成形中の第一成形体の層。選択するときは、干渉縞溝深さが 2U 以上のレーザー パターンや小さいレンズ バージョンなど、ホログラフィック レーザー バージョンの干渉縞溝深さが比較的深いバージョンを選択する必要があります。ハードプレス版ローラーのプレート円は、できる限り選択する必要があります。これは、製版中の版間隔方向のサイズを最大化するのに役立ちます。これにより、新しい製版の仕様サイズも決まります。一般に、ほとんどの製品仕様に適した、版周長が 620 mm 以上の版ローラーを選択する必要があります。
2 回目の成形では、より優れたコールドゾーン効果を備えた二重圧力プレートレスシーム成形機を使用して、プレートの継ぎ目や明らかな暗い領域がないことを確認し、プレートをハードプレスしてから 1 週間以内にプレートの継ぎ目や明らかな影がないことを確認し、新しいホログラフィック レーザー プレートの効果とプレート円周方向のサイズを最大化することができます。ダブル-プレスプレートレスシーム成形機は中型プレスに属し、ロールの硬度は95〜98度(ショアAクラス)で、ハードプレスゴムローラーよりも低いです。成形圧力は25~30kg/cm2程度でハードプレスゴムローラーよりも低く、ハードプレスよりも圧縮度が悪くなります。さらに、400dpi の高点ミラー ライトカラム バージョンやプレーン レーザー バージョンなど、干渉縞の溝の深さが比較的浅いホログラフィック レーザー バージョンが選択されます。-
二次成形品のプレートローラーの温度を調整することで、二次成形品の圧縮度を調整します。二次成形時の版ローラーの温度が高いほど緻密性が高まり、レーザーパターンの輝度が高くなります。同時に、第1の成形品のホログラフィックレーザーバージョンの干渉ストライプ溝は、第2の成形品によってさらに損傷され、第1の成形品のレーザーパターンの輝度は比較的低い。逆に、一次成形品のレーザーパターンの輝度は比較的高い。 2回成形されたレーザーパターンの相対的な明るさ、角度、位置などは、成形温度、カッティングプレートと成形操作によって個別に設計および調整できます。
技術的な効果と利点
市場に優れたバージョンが少なく、ホログラフィックレーザーバージョンのパターンが比較的単一であるという問題を考慮すると、既存のバージョンを使用して、2次成形と重ね合わせによって1枚のプレート上にホログラフィックレーザーバージョンの2つのバージョンのパターンを作成し、個別の生産方法で新しいバージョンを開発することができます。
このスキームは、既存の技術と装置の欠点と欠点を克服し、2つのレーザープレートパターンを同時に使用してレーザープレート生産技術を革新し、市場に優れたプレートがほとんどなく、レーザープレートパターンが比較的単一であるという問題を解決します。その利点は、既存のバージョンを使用して 2 つのバージョンのパターンを 1 つのプレート上に重ね合わせて、さらに新しいバージョンを開発できることです。第二に、さまざまなレーザー プレートをカスタマイズして、レーザー パッケージングや印刷デザインのためのスペースを増やすことができます。第三に、この方法における製版技術の開発は難しくなく、高効率かつ低コストである。
この製版方法により、デザインのニーズに応じて、より個性的なプレートを開発できます。この技術は、さまざまな面付け方法を組み合わせて、顧客のさまざまな要件を満たすためにより多くのレーザー製版プロセスの組み合わせを実行し、より多くのレーザー包装製品を開発し、より大きな経済的利益を生み出し、カラフルな包装業界に新たな推進力を注入するためにも使用できます。