

広い面積に貼り付けると紙がカールしやすくなりますか?解決策はここにあります!
一部の吸水性の高い紙基材の場合、大規模な接着により紙がカールしたり変形したりする可能性があり、その後のラミネート作業に重大な影響を与える可能性があります。{0}本論文では、筆者がドットマトリクスパターンを設計し、接着剤塗布用のスクリーン印刷用スクリーンとして作製した。水性接着剤スクリーン印刷で優れた性能を発揮し、水性接着剤を使用した大面積のスクリーン印刷によって引き起こされる紙のカールや変形の問題を効果的に解決します。-
紙への大規模な接着剤塗布には問題があります-
紙の広い面積に全面に接着剤を塗布する場合、印刷工場や包装工場では一般にローラー ラミネート機が使用されます。この機械は、コーティング ローラー上の接着剤の量を調整することで接着剤の厚さを制御できます。この方法は便利で簡単で、広く応用されています。広い領域に局所的に接着剤を塗布する場合、特に特定のパターン位置で接着する場合は、通常、メッシュ数を変更して塗布する接着剤の量を調整する局所的なスクリーン印刷が使用されます。ダブルコート紙や非コートの白色カードなどの吸水性の強い紙基材、特に塗布量が 220g/m2 未満の紙基材の場合、大面積の接着方法では紙のカールや変形が容易に発生し、その後の接着プロセスに重大な影響を与える可能性があります。-
この現象を軽減するために、現在の解決策は次のとおりです。装置上で基板に負圧吸引装置を追加します。材質に関しては、水分含有量が低く、剛性の高い接着剤やホットメルト接着剤を使用することを検討してください。または、塗布する接着剤の量を減らして、紙の変形に対する湿気の影響を軽減します。{0}{1}しかし、これらのアクションの欠点は明らかです。
(1) 材料と接着剤の性能に対してより高い要求が課されます。
(2) 接着剤の厚みを薄くすると塗布部の単位面積当たりの含水率を下げることができますが、薄くしすぎると塗膜の乾燥が早くなり、接着剤の誤剥離のリスクが増大したり、製造工程での精密な制御が困難になったりします。上記 2 つの方法を組み合わせても、問題を効果的に解決することが難しい場合があります。
ドットマトリクススクリーン印刷用スクリーンを適用する
最近、基材が 165g/m² の非コーティングの白いカード製品に出会いました。{0}この製品は大面積の接着プロセスを使用しています。-接着位置が特定のパターンで局所化されているため、全版スクリーン印刷と接着剤コーティングが使用されます。-サンプルテストでは、100 メッシュ、150 メッシュ、または 180 メッシュのスクリーンを使用するかどうかに関係なく、接着剤を印刷した後の紙はさまざまな程度の変形やカールを示し、その結果、その後のラミネートプロセスの効率が低下し、欠陥率が高くなります。
この製品の品質要件とスクリーン印刷および接着プロセスの特性に基づいて、実際の効果テストと組み合わせて、ドット マトリックス パターンのスクリーン印刷スクリーンが最終的に粘着スクリーン印刷用に設計されました。これにより、大面積の粘着スクリーン印刷によって引き起こされる紙のカールや変形の問題が効果的に解決され、大量生産に導入することに成功しました。-
ドットマトリクス設計の原理
よく知られているように、紙は多孔質の不均一材料です。主成分であるセルロースやヘミセルロースには親水基(OH)が多く含まれており、繊維の間には直径20~50μm程度の毛細管孔が無数にあります。水にさらされると、これらの細孔は毛細管現象を引き起こします。したがって、コート紙であろうと非コート紙であろうと、紙には一定の吸水特性があります。
たとえば、紙に水性接着剤を使用してフルプレート スクリーン印刷-した後、-紙は片面接着剤でコーティングされます。-接着面の繊維と接着剤中の水分子が結合して急速に膨潤し、体積が増加しますが、裏面は膨潤しません。表側の繊維と裏側の繊維の間の収縮率が一貫していないため、紙に一貫性のない内部応力が発生します。この応力が紙自体の構造的剛性を超えると、紙の平衡が崩れ、曲げ変形が生じます。
安定した環境条件下では、紙はある程度の強度と相対的な安定性を備えた素材です。紙が膨潤していない部分、または膨潤変形応力が内部応力より小さい場合、紙は「変形なし」または「わずかに変形」の状態になります。この現象に基づいて、この「変形」と「変形なし」が交互に発生する可能性があります。両者が相互抑制と均衡の状態に達していれば、紙は全体として安定した状態を保つことができます。このアイデアに従って、フルスクリーン メッシュを置き換えるドット マトリクス パターンを設計しました。-ドット間の間隔を一定にしてμ、ドットの直径をФとします。
この断続的なデザインでは、紙の基材上にドット状のマトリクスで接着剤を印刷することで、紙の局所的な変形による応力を効果的に分散できます。また、接着剤の量は、デザイン内のメッシュ サイズの数とドット サイズの分布を変更することで制御できます。{0}}以前のフルプリント スクリーン印刷デザインと比較した具体的な違いを図 1 と 2 に示します。-
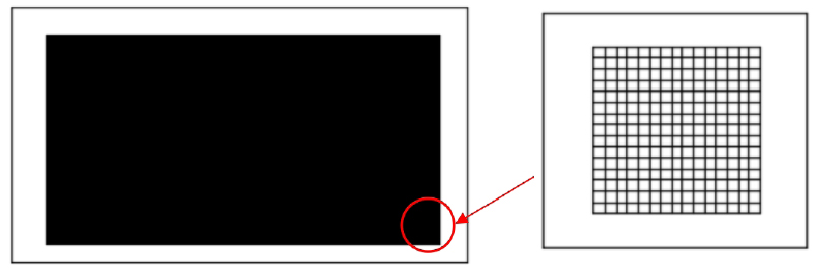
図 1 標準の全ページ レイアウトと部分拡大図のデザイン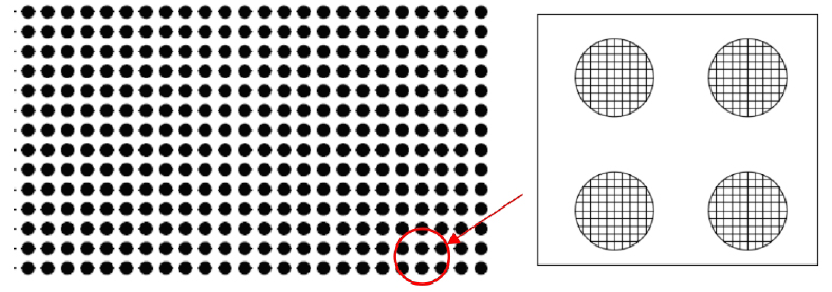
図 2 ドットマトリックス設計と局所拡大図
図 2 によれば、接着剤印刷後、接着剤が紙基材上に交互に現れます。一定期間内では、ブランク領域は湿気によって膨張せず、比較的安定した状態を維持するため、接着剤で覆われた領域の膨張によって生じる変形応力が分散され、緩和されます。{2}}接着剤で覆われた領域の変形は、非常に小さな局所的な箇所でのみ発生します。{4}}コーティングプロセスのオープンタイムが増加すると、接着領域の水分の 20% ~ 30% が空気中に蒸発し、少量がブランク領域に拡散します。このように、接着領域と非接着領域が交互に存在することは、「安定ゾーン」と「変形ゾーン」が交互に存在することと同じです。-内部応力平衡点が見つかると、紙全体のカール変形を大幅に軽減できます。
したがって、当社の 165 g/m² のコーティングされていない特殊な白色カードの大面積接着剤塗布プロセスの問題に対処するため、接着剤の種類(固形分)、ドット直径 Ф、ドット間隔 μ、メッシュ数 x の 4 つの変数を考慮して、表 1 に示すように完全な要因実験が設計されました。{{2}
表 1 完全な要因実験パラメータとテスト結果-
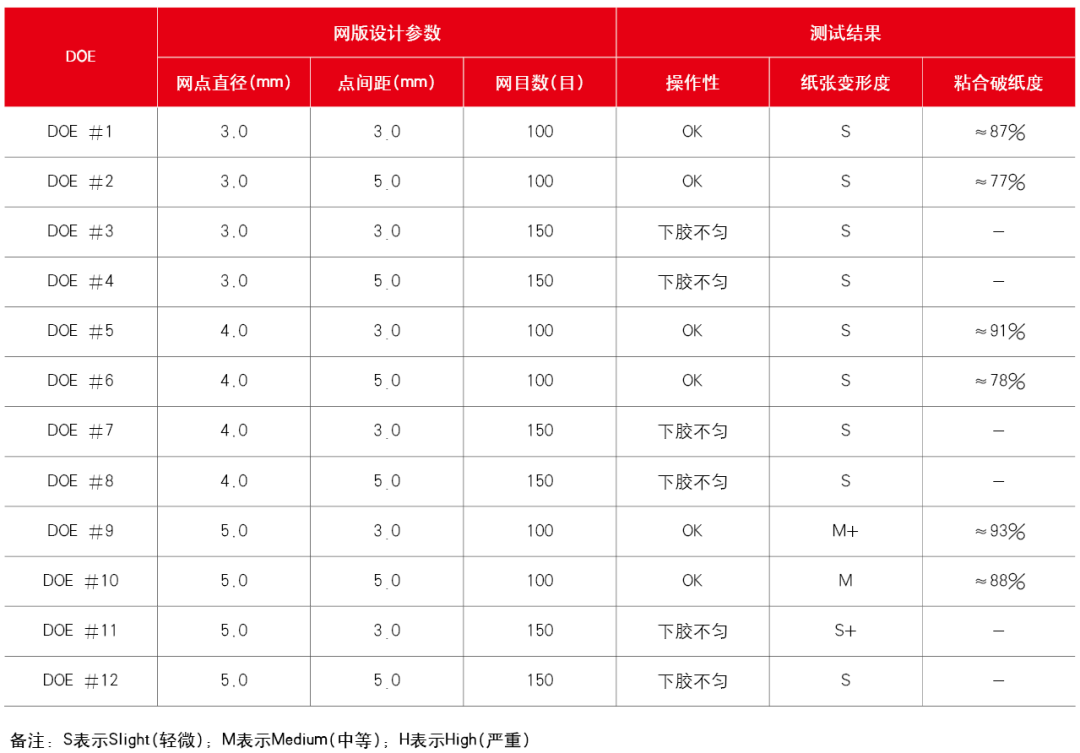
表 1 に示した結果によると、DOE #5 はヘンケルの B- タイプ接着剤を使用し、スクリーン印刷パラメータ: ドット直径 4.0 mm、ドット間隔 3.0 mm、メッシュ数 100 と一致させました。同社の 165 g/m² のコーティングされていない白ボール紙の場合、これにより最高の接着効果と印刷効果が得られました。図 3 に示すように、これらのパラメータに基づいて画面を作成し、実際の製品でテストしました。糊塗布後の紙はカールや変形がほとんどなくほぼ平坦な状態を保ち、その後のラミネート工程もスムーズに行うことができました。完成した製品は、接着剤の使用量を約 30% 削減しながら、平均接着剤引き裂き強度が 80% を超える良好な接着性を示しました。
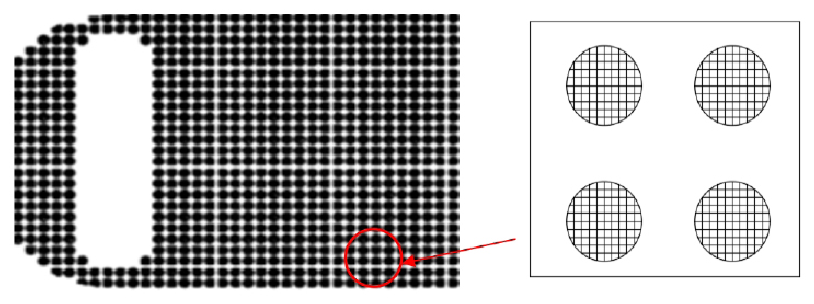
図 3 ケースのパターン設計と拡大詳細図
上記のアプローチは、低坪量のギフト ボックスの表面紙を広範囲に接着した後に発生する変形の問題に対処する実用的な方法です。{0}{1}{1}紙素材の種類により、特性や吸収性も異なります。スクリーン印刷のパターンを設計する際には、紙の吸水性、スクリーン印刷版のメッシュ数、ドットの大きさや間隔、素材に適した接着剤などを総合的に考慮する必要があります。これは、高速性と高精度を特徴とする自動折り曲げおよび接着ラインにとって特に重要であり、接着剤のスクリーン印刷アプリケーションが広く使用されています。この方法を適用すると、表面紙のカールや変形の問題が部分的に解決されるだけでなく、その後の型抜きや成形プロセスも容易になり、接着剤やその他の材料も大幅に節約できます。{6}}