

アルコール包装箱の総合ガイド
紙成型の梱包箱は、表面素材を成型基材に接着してさまざまなコンポーネントを作成し、それを組み立てて複数のコンポーネントの箱を作ることで形成されます。-現在、紙成型梱包箱に使用される素材は多様化・複雑化しています。表面の素材は主に紙、プラスチック、布、革などですが、成形基材の多くはボール紙、中密度繊維板、プラスチック、ブリキなどの素材です。{4}}
この種の梱包箱は、使用する材質が多岐にわたり、製造工程が長く、部品点数が多く、構造が複雑なため、手作業で製造されることがほとんどです。しかし、市場需要の大幅な増加、工業生産とオートメーションの改善、市場競争の激化に伴い、この種の梱包箱の箱構造は基本的に標準化されています。トップオープンバケットボックス、ツーピース硬質ボックス、ブックスタイルボックス、引出しボックスなどの主流のボックスタイプでは、完全に自動化された生産ラインが実現されています。{{3}
図 1 に示すように、上開きバケット ボックスとは、上から開く縦型の正方形の箱を指し、縦型の箱本体にフリップ カバーが取り付けられています。図 2 に示すように、2 ピースの硬質ボックスは、密封されていない 2 つの個別のボックスで構成されており、上部と下部のボックスが互いに嵌合して梱包箱を閉じています。上のボックスは「蓋」、下のボックスは「ベース」です。図3に示すように、ブック型ボックスは本のように右から左に開く梱包箱です。通常、外殻と内箱の 2 つの部分で構成されます。外殻は内箱を包み込み、外殻の一部をめくると箱の蓋として機能します。
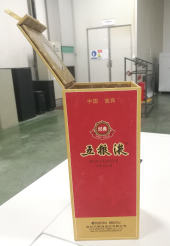
図 1 バレルタイプのボックスを開く-
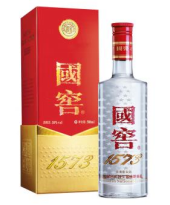
図 2 天地ボックス
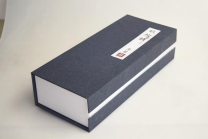
図 3 ブック-スタイルのボックス
上記の 3 つの一般的なボックス タイプに関しては、浙江省温州市と広東省東莞市に多くの装置メーカーがあり、関連する自動化装置を製造および開発しています。ブリスターマシンやエッジフォールディングマシンなど、生産ラインの補助装置のみを製造する企業もあります。皮革ケーシング機械、カバー組立機械、樽型箱本体成形機、2 ピース箱成形機など、特定のコンポーネントに対応する自動化装置を製造する企業もあります。-いくつかの企業は、各コンポーネントの成形、成形ワークステーションの自動接続、およびボックス本体、蓋、耐衝撃パッド、バッグなどのコンポーネントの自動組み立てを自動化する、単一ボックス タイプ用の完全自動生産ラインを開発していますが、複数のボックス タイプ用の自動ラインを製造する能力はありません。
全体として、このタイプの梱包箱の自動生産ラインの開発はまだ不足しています。印刷機、ホットスタンピング機、ダイカット機などの従来の印刷および包装機械と比較すると、速度、精度、安定性、機械全体の品質において依然として大きなギャップがあり、今後の取り組みは依然として長く、困難が伴います。-スーパーマーケットの棚に陳列されている酒類製品の調査、既存の主流の酒類成形包装箱の構造分析、複数の酒類成形包装箱メーカーおよび金型メーカーとのコミュニケーション、およびこの種の製品の自動化装置メーカーへの訪問に基づいて、著者は、新規業界参入者が効率的に機器を選択し、新製品を開発し、迅速かつ安定した量産を達成するのに役立つ酒類成形包装箱の構造の重要なポイントをまとめています。
全体の外観
01 開く方向
一般的に使用される上開きバレル型ボックスとブック型ボックスは、蓋を右から左に持ち上げて開きます。通常、開口部は右側にあります。しかし、近年は蓋を表から裏へ開ける傾向が顕著になっています。
2 ピースボックスは主に上開きタイプと下開きタイプに分かれており、開封後もインテリア製品は底部に残ります。-箱型に縦寸法比がある場合、背の高い単箱はバレル型箱の成形法に従って紙面と芯材構造を設計することができます。{4}}
02 縫い目の位置
ディスプレイ側を前面とし、センターシームの位置は左右どちらかの側面または背面付近が一般的です。成形後、継ぎ目のエッジがメインディスプレイ面に乗らないようにしてください。
ダイカット方向-
通常、板紙の表面は前面にダイカットされますが、プラスチック-がラミネートされた紙や革の表面は背面にダイカットされます。-さらに、輪郭の一貫性要件が高い非常に少数の製品では、色付きの表面の折り目は背面の V 溝になります。-
自動成形機のフェイスペーパーの構造
業界で最も一般的な成形機の生産ラインでは、紙送り方向が基準として使用されます。表紙の下端が右側となり、縫い端が進行方向として前になります。順送りが標準タイプです。標準機の成形は紙送り方向左側で行われます。もちろん、口の形状が不規則だったり、成形機を逆送りする必要がある、つまり継ぎ目の端が最後のパネルにあるような異なるレイアウト要件を持つボックスもいくつかあります。
底面紙は箱本体に接合しても接合しなくても、大きな縫い端を形成することができます。成形中、接着剤が表面紙の裏側に塗布され、ボード素材が継ぎ目の端を越えて 1 つのパネルに位置合わせされます。表面紙の裏面は基板の裏面に貼り付けられており、位置合わせと成形の模式図を図 4 に示します。
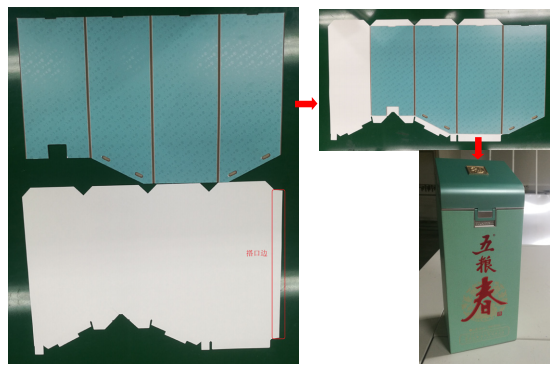
図. 4 配向成形の模式図
サイズに合わせた色面
01
穴径は合っています
カラー面とプレートの穴の中心を合わせて位置合わせした後、カラー面の直径は外側4mm、内側5mmで、ボール紙の穴はカラー面の内側の穴の直径と同じです。カラー面の内外穴サイズは工業用ダンボールと同じ6mmです。
02
二重インデント線
板厚に応じて2重の凹み幅が0.3mm大きくなります。
03
口縁デザイン
口縁は口隙間、中縫い隙間、下口の3種類に分かれており、口縁の幅は15~20mmです。口と底の端のダイカットラインは、口と底のくぼみ線に最も近い 0.5 mm です。-
口の口端の傾きは 90 度で、本の形をした箱の口のダイカット線-はくぼみ線と交差し、口端の傾きは 45 度です。-真ん中の縫い目の傾斜は10〜15度です。ボトムラップの傾斜は90度です。
04
カラー側面寸法
中央の縫い目の辺のサイズは、反対側のサイズから0.5〜1mmを引いたサイズとなります。
工業用ダンボール
01
段ボールはティッシュペーパーよりもサイズが小さくなります
水を吸収しやすく、サイズが大幅に大きいティッシュペーパーは、裏面がシールされていない素材を指し、一般的には105〜125gの低-グラム重量の紙を指します。段ボールの表面幅=はティッシュペーパーの幅 - 0.3mm に対応し、段ボールの高さ=はティッシュペーパーの幅 - 1mm に対応します。
吸水後中サイズが大きくなるティッシュペーパーとは、裏面にシール層を設けた素材を指し、一般的に150~190gの特殊紙や白ボール紙に使用されます。段ボール表面の幅=はティッシュペーパーの幅 -0.5mm に対応し、段ボールの高さ=はティッシュペーパーの幅 -1mm に対応します。
吸水後のサイズの増加が小さいティッシュペーパーは、裏面に防水層を備えた素材を指し、一般的に255〜375gの金銀ボール紙、高重量の特殊紙を指します。段ボール表面の幅=は組織の幅 -0.7 mm に対応し、段ボールの高さ=は組織の幅 -1 mm に対応します。
ただし、工業用段ボールの継ぎ目の側幅は縮小サイズを考慮しておらず、反対側の側幅と一致している必要があります。問題の根本原因を特定した後、エンボスゴムローラーを交換するための対応する技術要件を作成しました。まず、インプリント粘着ローラーを交換する前に両端の直径誤差を測定する必要があり、誤差が0.5mmを超える機械での使用を禁止し、インプリント粘着ローラーを再研磨する必要があります。-大小のヘッドマークを付ける必要があります。次に、同じ側を向いている 2 つの隣接するユニットのインプリント接着ローラーのサイズを避けます。以上の対策により、捺印ゴムローラー両端の径の違いによる不正確な重ね捺の問題は基本的に解消される。
02
段ボールのマッチング方法
箱の段ボールの中央の継ぎ目同士を衝突させるには、一般的に 2 つの方法があり、凹凸のあるバックルを一致させる方法と、45 度の面取りされた端を開く方法があります。段ボールの底部と底板に衝突するには、一般に 2 つの方法があります。それは、凹凸のあるバックルと直角の端です。-
長期的な検証の結果、自動成形機でも従来の手動操作でも、凹凸バックルのマッチング方式の構造はより安定しており、高角度と低角度の可能性が低くなります。凹凸バックルの深さ=ボール紙の厚さ -0.1 mm、凹位置と凸位置の幅の差は 1 mm。ボックスの底部の溝バックルは幅20〜35mmで設計されています。ミッドシームの凹凸バックルは両端間の距離を20mmずつ5等分に設計。
03
トゥースナイフライン
ブリスターパッドとリボンで接着する必要があるボックスカバーの工業用段ボールは、位置決め用のトゥースナイフを使用して設計できます。段ボールを引き裂く位置は、引き裂いた後のバリを減らすために歯のナイフラインで設計する必要があります。
04
トゥースナイフライン
スローガンの幅は18~25mm、通常は20mmです。樽箱の口の裏側を半分だけナイフで刺し、厚紙の厚さに合わせて1/3を切り残します。
05
スロッティングの要件
溝加工角度はナイフ金型の図面上で明確である必要があり、既存のプロセスにおけるさまざまな製品の溝加工角度を表 1 に示します。
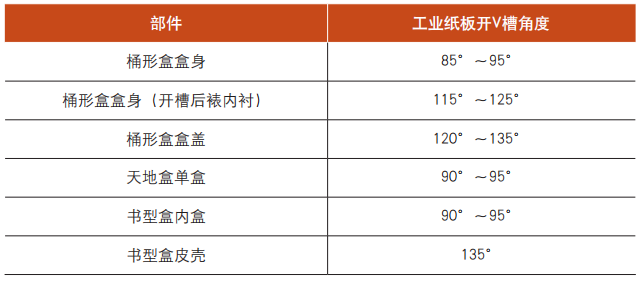
表1 工業用板紙のスリット角度
面付けに関する考慮事項
業界の標準用紙サイズはフルシートで 787×1092mm、ラージシートで 889×1194mm、ロール幅は 787mm と 889mm です。通常、紙の最初の寸法は幅であり、2 番目の寸法は長さ、つまり繊維の方向です。
面付けを行う際は、用紙節約のため、用紙幅を定型サイズの787mmまたは889mmに合わせてください。製紙メーカーは、注文量が数百トンに達しない限り、この幅を変更することはないと思われます。用紙の長さのカスタマイズの可能性は比較的高いです。
01
ボックス本体の面付け
複数のボックス本体を面付けする場合は、頭と頭、または頭と尾を合わせてください。3 枚のシートを使用する場合は中央のシートが中央で対称になるようにし、3 枚のシートの設定でスリット位置を揃えるようにしてください。-
02
ボックスの蓋の面付け
箱の蓋の場合は、工業用板紙の尾部を 2 枚のシート接続で結合し、中央のダイまたは点線接続で接続してから、複数シートの面付けに進みます。-
03
合紙面付け
1 枚のシートの長さ対幅の比率が高く、坪量の低い合紙の場合、複数のシートを面付けする場合は、1 枚のシートの長辺が用紙の長さに対して垂直で、長辺が用紙の幅と平行であることを確認してください。{0}}-通常、単一シートの最初の寸法は木目に対して水平になります。
04
接続ポイント
幅 0.8 mm の点線を使用してシート間を接続すると、型抜き生産が容易になります。-溝、開口部、または目に見える領域を避けて、V 溝ライン上またはエンボスの両側にポイントを配置します。
過去 2 年間にわたる研究、分析、生産実践を通じて、同社はオープントップ ボックス、伸縮式ボックス、ブック スタイル ボックスの自動成形ライン、従来の手動組立ラインなど、いくつかの生産ラインを確立しました。{0}プロセス技術とオペレーターはすべて、以前の通常の折り畳み箱業界から来ています。生産能力はゼロから、現在では 1 日あたり 80,000 個に達しています。
構造が単純であっても複雑であっても、また表面紙や基材の変更に関係なく、上記の共通原理に従って適用することができます。寸法の一致が明確である限り、-材料の厚さ、非圧縮の厚さ、未切断の厚さを考慮した、外部コンポーネントの内部寸法と内部コンポーネントの外形寸法-の新しいプロジェクトは、生産のハードルを下げ、すぐに量産に入ることができます。