


印刷ファイルを調整して、印刷時の空白領域のカットアンドペーストによって発生するゴーストの問題を解決します。--
近年、材料費の高騰が続く中、業界では設計革新や工程改善、設備調整などにより材料をいかに節約するか、限られた面積の中でいかに材料を有効活用してコストを削減するかが常に模索されています。
大量の印刷や高品質の要件などの特性により、タバコのパッケージ製品には細部にまで深く適用された革新が見られます。たとえば、タバコの箱のカートン印刷をシーケンシャル面付けからネスト面付けに調整すると、この問題が明確に示されます。図 1 に示すように、この方法は多くの同業者によって受け入れられ、改善のために実装されています。
図 1 に示すように、大きな印刷版を配置する場合、入れ子面付け方法を選択して生産することは、材料を節約する効果的な方法の 1 つです。しかし、実際の生産においては、印刷装置自体の構造的特性により、版インキの溜まりや水によるゴースト、色の違いなど、回避が困難な印刷品質の問題が発生する場合があります。-そのためには、最適化された設計プロセスを通じて、元の設計または標準の望ましい効果を達成する必要があります。
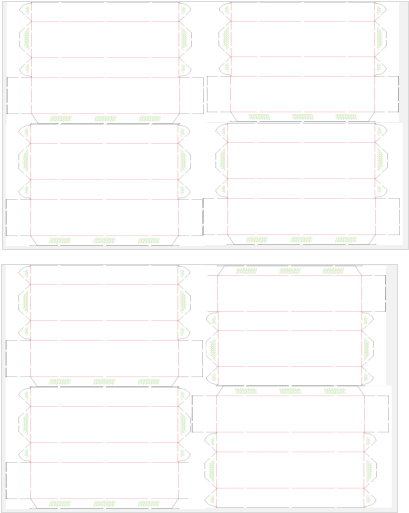 図 1: タバコパックカートンのシーケンシャル印刷からインサート印刷への切り替えにより、即座に材料節約が達成
この記事では、著者は特定のタバコ製品のカートンを例として、設計とプロセスの改善、および生産の実装プロセスを分析します。この製品は、明るい色、完全な光沢、透明なレイヤリングを備えた広い面積の単色の青色の背景を備えています。-印刷プロセスでは、オフセット印刷のインキ層が薄く、淡色のインキの被覆率が弱いことを考慮して、製品の印刷効果は 3 色のオーバーレイ印刷(ダークブルー、ライトブルー、ワーニングブルー)によって実現されます。-インサート印刷方式を採用しているため、大きなベタ部分の中央に空洞のパターンデザインがあり、ボックスの接着位置には空白部分が存在します。印刷中に、版上のインクの蓄積、ゴースト、色の違いなどの問題が発生する可能性があります。この記事では、同業他社向けに、工程分析、レイアウトデザインの調整、試し印刷による検証などのアプローチを紹介します。
淡色インク印刷プロセスの分析-
オフセット印刷では、インクの塗布、塗布、分散、複数のローラーの調整によってインクが移動する長いインク パスが必要となり、印刷版上に均一で滑らかなインク層を実現し、均一なインク量と鮮明な印刷を実現します。{0}}インク-の撥水原理を利用することで、版の画像部分にインクが付着しますが、白紙部分にはインクが付着しないため、インクが基材に転写されます。-
インサート印刷製品のレイアウトが異なるため、タバコカートン本体の接着位置には印刷が必要なく、中央に空白の領域が残ります。ブランク領域にはインクが塗布されないため、版上の印刷されていない部分にインクが蓄積し、効果的に転写できなくなる可能性があります。印圧がかかると、インクはインク経路に沿って外側にのみ広がるため、版の汚れ、インク水の不均衡、および印刷領域の左右の色むらなどの現象が発生します。より深刻なケースでは、図 2 に示すように、印刷された素材の表面にインクの蓄積、汚れ、インクの縞、ゴースト、色の違いが見られることがあります。
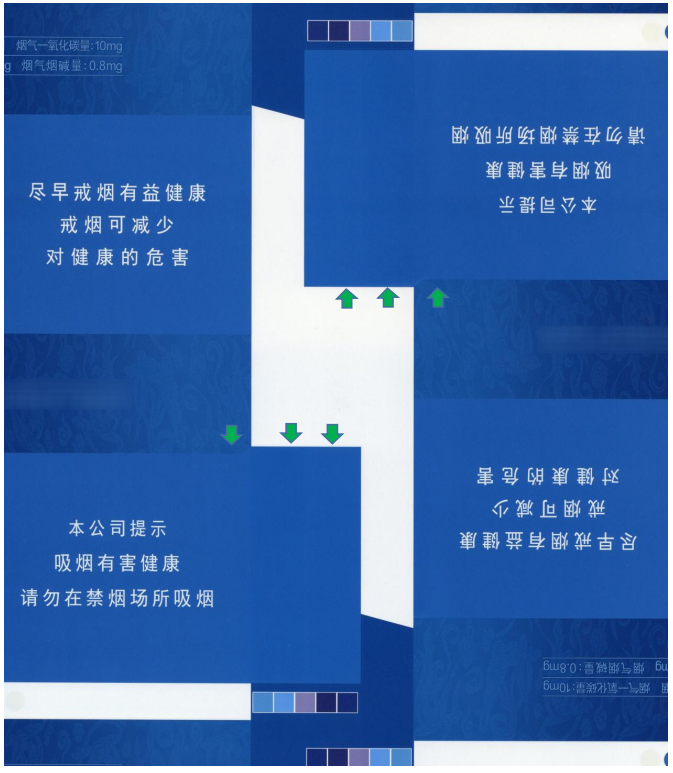 図 2 は、耳の部分のプリントの深さが不均一で、インクの縞模様とゴーストが目立つことを示しています。
上記の問題に対処するための一般的な解決策には、材料の改善、印刷機器の調整、印刷デザイン ファイルの変更が含まれます。比較的効果的なアプローチは、「ブロックを減らし、分散を増やす」ことです。これには、デザイン ファイルにカラー ブロックを追加して、レイアウト内の空白領域にもインクが確実に含まれるようにすることが含まれます。これにより、印刷時のインキ転写の困難や印刷版上のインキの蓄積の問題を解決できます。
設計ファイルの調整とマシン上での製品検証{0}}
印刷ファイルの調整とマシン上での検証は 3 つの異なるスキームで実行され、それぞれの印刷結果が比較されます。{0}
スキーム01
レイアウトの空白の位置に正方形のカラー ブロックを挿入し、その他の空白の領域を単色のブロックで埋めます。また、図 3 に示すように、グリッパーのマージンと末尾の空白領域にカラー ストリップを追加して、インク層の蓄積の問題を解決します。
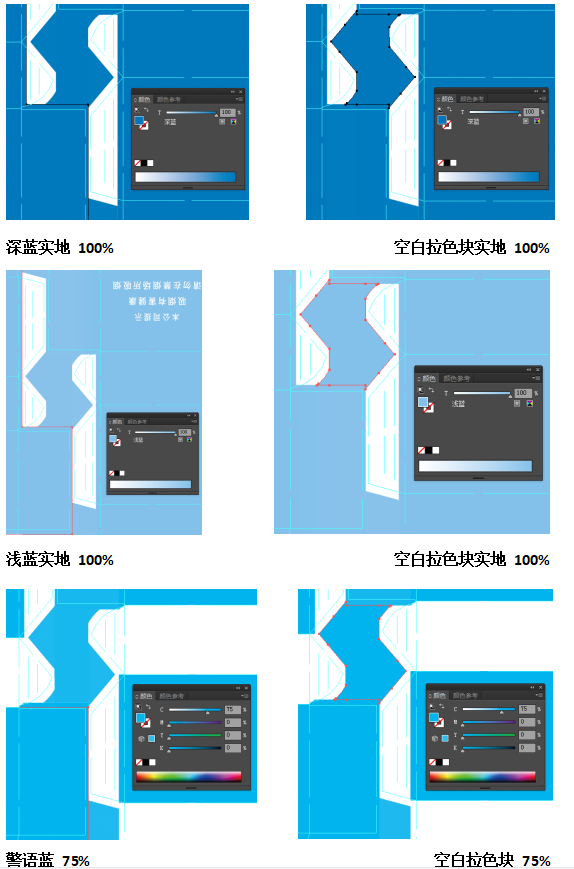 図3:耳の挿入位置とブランクカラーブロックのドットパターンの比率
上記の解決策は、乾燥/湿潤表面、汚れたプレート、インクの縞、および機械印刷中のゴーストの点でいくらかの改善を示しました。ただし、耳の部分では、接着剤により印刷されていない下の位置にカラーブロックが対応しており、その結果、1 つのスポットがより暗く、もう 1 つのスポットが明るくなります。色の違いは一目瞭然でした。オンサイトのプロセス分析を通じて、詳細な調整を行いました。-
02 スキーム 2
耳のカラー ブロックを 2 つの部分に分割し、ハーフトーン スクリーンのドット サイズを個別に調整して、暗い領域のドットを減らし、明るい領域のドットを増やす色合いを制御します。{0}}同時に、図 4 に示すように、各カラー ブロックと対応する上下の不規則な四角形の間で一貫したドット サイズを維持して、インク層の移行がスムーズに行われるようにし、印刷されたイラストで目に見える明らかな色の違いを防ぎます。
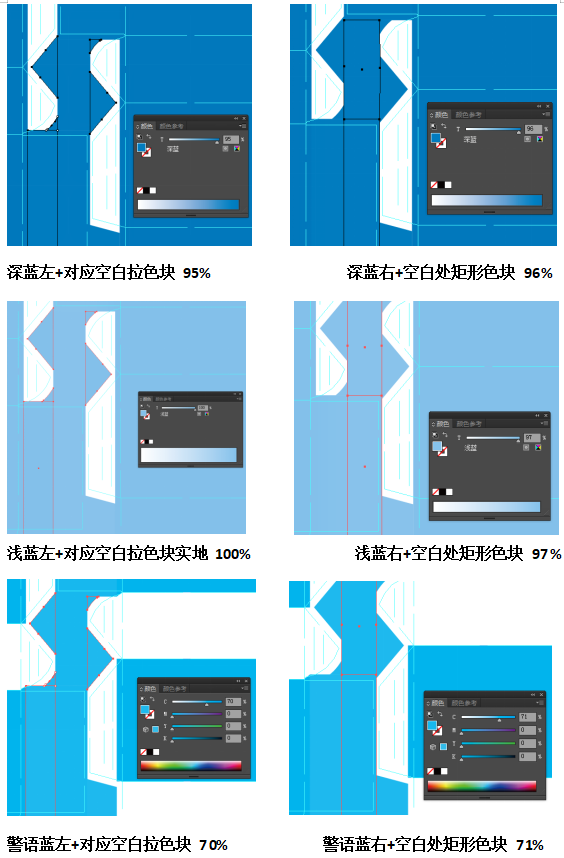 図 4 耳とブランクカラーブロックの連動領域におけるスポットの割合 上記のスキームでは、耳の色の違いは機械処理中に多少改善されました。ただし、図 5 に示すように、耳と警告領域 (折り目ライン) との接続部分の両側の色は不均一で、片側が暗く、もう一方が明るくなっています。
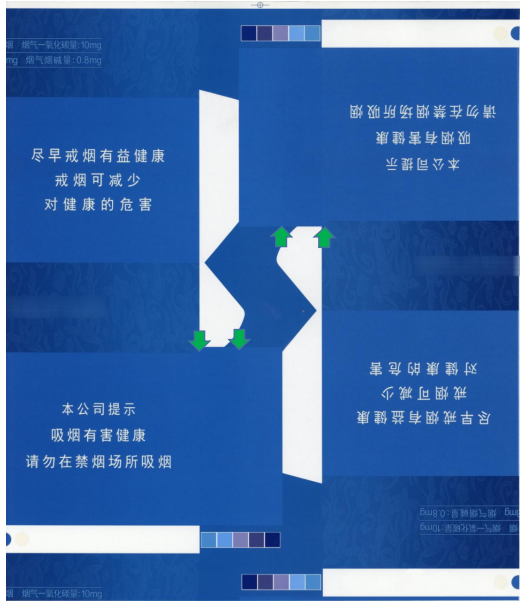
図 5 耳の領域および警告領域との交差点の暗さの変化 分析により、オフセット インキがインキ処理中に均一に分布していることがわかります。接着部の横のカラーブロックが正方形で、耳部が網点の大きさの異なる2つのカラーブロックに分かれているため、耳部の左右の網点の移行部や製品警告部と耳の接合部(折り目部分)にムラが生じます。その結果、接合部の両側でインク層の厚さが不均一になり、色の濃さにばらつきが生じます。03 解決策 3 接着領域の横にある正方形のカラー ブロックの辺を正方形の中心に向かって縮小し、2 つの湾曲したエッジを形成して印刷ファイルを調整します。これにより、耳領域内の異なるドット サイズの 2 つのハーフトーン ブロック間のスムーズな移行が保証されます。このようにして、蓄積されたインクは、解放、圧縮、解放のシーケンスに従って、湾曲したエッジに沿って緩衝プロセスを受けることができます。これにより、図 6 に示すように、明確なハーフトーン層によって引き起こされるコントラストが軽減されます。
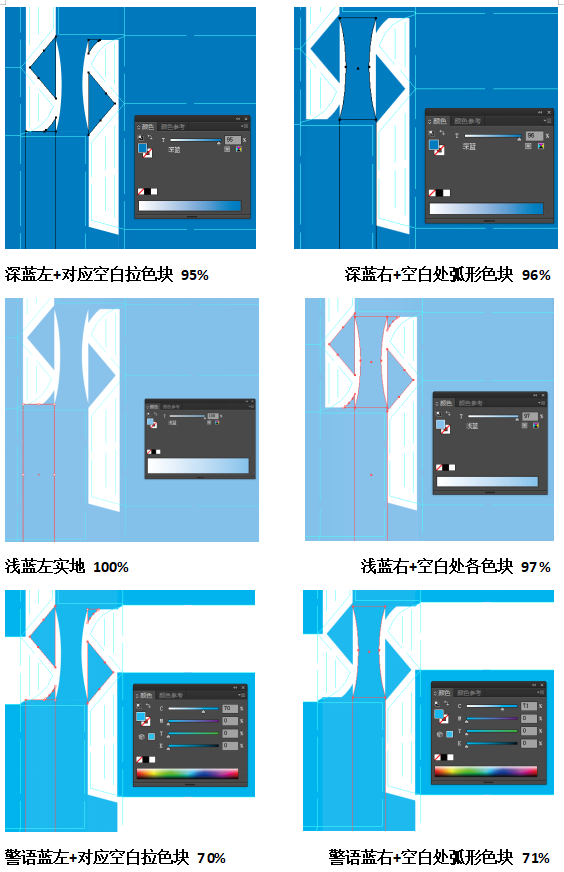
図6 挿入位置耳と空白カラーブロックのドット比率
案3のテスト結果では、色の濃さのばらつき、インクのスジ、転移ムラなどが大幅に改善されています。基材表面のドット印刷跡が鮮明で、印刷階調再現性が良好です。その後の製造テストの後、品質は安定しており、記事の冒頭で述べた問題が効果的に解決され、図 7 に示すように、逐次接続から挿入接続までの調整実践が実現します。
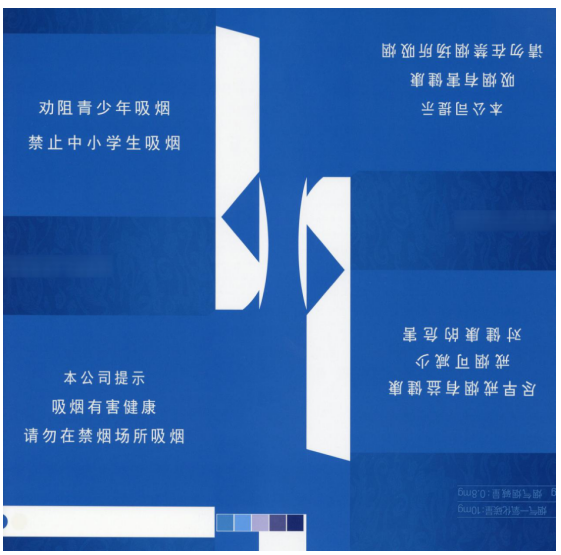
図 7 均一なインク トーンの色差の安定性実際、多くの印刷および複製プロセスにおいて、ライト インクの変動、切り抜きのある大面積デザインでの色の濃さの違い、およびゴーストを完全に排除することは、ほぼ不可能です。-ただし、色ムラやゴーストなどの発生を軽減または回避する方法は数多くあります。たとえば、性能の安定性を確保するために機器を定期的にメンテナンスするなどです。安定した生産環境(温度、湿度、清浄度)を維持する。基材の印刷適応性を向上させる。印刷デザインファイルの処理。熟練したファイル処理技術とともに、デザイナーの印刷プロセスの判断スキルを向上させます。この記事は、読者に小さなインスピレーションを提供し、さらなるアイデアの出発点を提供することを目的としています。