

この革新的なソリューションは非常に実用的です。
中国のタバコ包装入札制度の確立と実施により、国内のタバコ包装業界は徐々に「入札するたびに価格が引き下げられる」という苦境に陥っている。 10 年以上にわたり、業界の利益率は継続的に圧迫されており、現在、タバコ印刷会社は危険な状態で経営されており、わずかなミスでも損失に直面しています。{1}}このような状況を背景に、多くの国内大手民間企業はタバコ包装印刷事業から徐々に撤退し、新たな経済成長点の開拓にシフトしてきました。同時に、中国煙草の投資会社傘下の専門的なタバコ印刷企業は、市場のギャップの中で生き残るために努力している。社内のコスト削減と効率化を継続的に強化することに加え、原材料調達においても「入札ごとに価格を引き下げる」戦略を継続しており、これが国内タバコ包装材業界の激しい内部競争に直結している。材料価格の継続的な下落は材料品質の隠れた劣化を直接引き起こしており、生産プロセスの革新がこの問題を解決するための重要なアプローチとなっています。材料特性の変化によって引き起こされる、グラビア印刷されたソフトパックタバコカートンのカール問題に対応するため、当社は革新的な探求を通じて体系的な解決策を開発しました。現在、業界の高品質な発展を共同で促進することを期待して、この解決策を同業他社と共有しています。-
グラビア印刷ソフトパックタバコ紙パックのカール問題
弊社で印刷したタバコ小箱「芙蓉(ソフトレッド)」は、97g/㎡のコート紙を基材として使用しております。この用紙は厚みが比較的薄い(約 0.09 mm)ため、グラビア印刷工程における原料の物性に対する厳しい要件が求められます。しかし、タバコ包装入札システムの「入札ごとに価格が下がる」という性質の影響を受け、以前の紙サプライヤーは利益率の圧縮により入札に失敗し、当社は新しいサプライヤーに切り替えました。
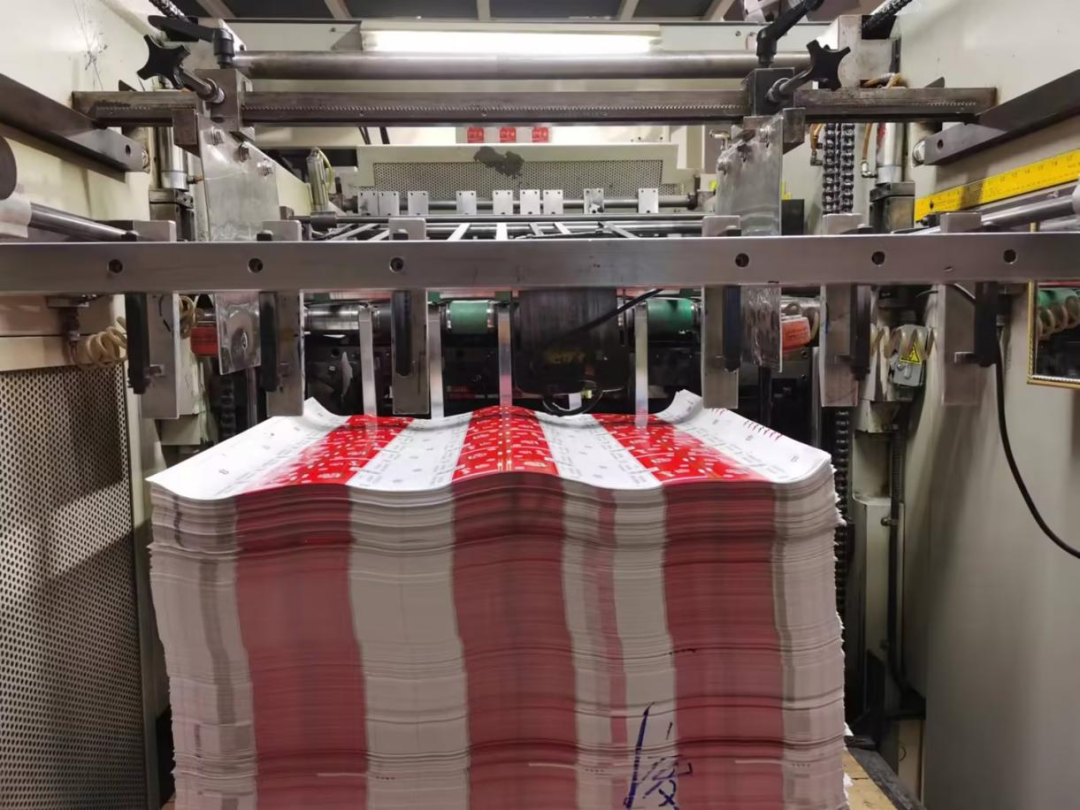
新しいサプライヤーの紙には、製造プロセスに重大な制限があります。一方で、繊維の物理的特性が不十分であり、具体的には不均一な繊維長分布と不十分な繊維間の結合強度が示されており、結果として紙の内部構造安定性が低下しています。-一方で、表面処理プロセスには、サイズ剤の投与量のばらつきやコーティングの不均一などの欠点があり、紙の調湿能力が低下します。これら 2 つの欠陥の組み合わせにより、最終的には、グラビア印刷機でシートに切断された後、紙に水平方向に沿って周期的な波状のカール変形が発生し (図 1 を参照)、生産プロセス全体に系統的な影響を及ぼします。具体的な課題は以下のとおりである。
01/ 生産効率が崖下に落ち、材料ロス率が急増
グラビア印刷工程では、カールが激しい用紙は端の浮き上がりや中央の波状変形により平坦な積層状態を形成できず、用紙回収ジャムが多発します。高速で走行すると、圧着した用紙は用紙回収の「停滞・斜行・用紙詰まり」の連鎖反応を引き起こしやすく、1日の用紙詰まり回数の累計は15回を超え、毎回の洗浄は約30分間停止する必要があり、生産効率が低下します。約30%急落。同時に、半製品の紙には目封止の過程で折り目や破れなどの不可逆的な欠陥が発生し、単一バッチの材料ロス率が当初の 0.2% から 5.1% に急増し、材料コストが大幅に増加しました。
02/ 製品の認定率は急激に低下し、労働集約度は2倍になった
ソフトパックタバコのパックはカットする必要があり、圧着された紙はカット工程での位置ずれの問題を引き起こします。カットするとき、波状のカールにより紙が切断台にぴったりとフィットせず、切断ナイフのラインと位置決め基準線のずれが0.4mmあり、切断サイズのずれが発生します。廃棄物や不良品の量は通常の8倍近くに増加しました。無駄を減らすために、切断担当者が手作業で平らにする必要があり、切断の生産効率が低下します。完成品の検査工程は手作業で平準化する必要があり、検査の労働集約度が大幅に向上します。
03/ パッケージングの適応性がまったく効果がなく、顧客の運用保守コストが高い
完成品は調湿処理やクリーティング処理が施されていますが、紙の内部繊維応力が完全には解放されておらず、タバコ工場の包装機に投入した際にカールや変形が見られます。圧着された紙が包装機の搬送トラックに入ると、タバコ工場の生産の進捗に直接影響を与えます。商標用紙の正常な使用を保証するために、当社は 3 人の検査員を 24 時間現場に派遣し、「手動逆曲げ」方式で商標用紙の前処理を行う必要がありました。これにより、顧客の運用と保守のコストが大幅に増加し、ブランドの信頼は厳しい課題に直面しました。{4}}
従来のプロセスソリューションのトライアル
上記の生産上の問題を体系的に解決するために、印刷業界は一般にソフトパックの生産において同様の紙の変形問題を抱えていることが判明しており、印刷業界は通常、規制のためにソフトシート紙のバックコーティングプロセスを使用しています。これを踏まえ、当社では、タバコパック小箱「ハイビスカス(ソフトレッド)」のグラビア印刷後の波打ちが大きくなる問題について、以下の3つのコーティングプロセススキームを設計し、改善及び試験を行った。
スキーム 1: バック-水-ベースのワニスプロセス
特殊な水性ニスコーティングローラーをカスタマイズし、既存のグラビア印刷機の反転印刷ユニットを使用して、紙の裏面に水性ニスコーティング処理を施します。これにより、紙のウォーターロック性能が向上します。{{1}塗布系比:水{{4}系ワニスBH3000と混合溶剤を1:1(混合溶剤はアルコール:水{{8}}∶2)で混合し、乾燥温度は90~100℃に制御する。
オプション 2: 前面に水性ワニス処理-
特殊な水性ニス塗布ローラーをカスタマイズして、グラビア第一色群の水性ニス(インキ粘度 16±2s、乾燥温度 90~100 度)を塗布し、紙の表面特性を調整することで吸水率の違いを軽減します。{1}
スキーム 3: 複合コーティングプロセス
上記の-背面の水性ワニス-と前面の水性ワニス-を同時に実装して、「背面コーティング ウォーター ロック + 前面ウォーター コントロール」の二重制御システムを形成します。
上記の 3 つのスキームをテストした後、紙のカールの程度はわずかに改善されただけで、依然として通常の製造要件を満たしておらず、期待される効果とは大きなギャップがありました。分析の結果、業界の従来のプロセススキームは完全なカバレッジテストを達成しましたが、バックコーティング材料は単一(BH3000ワニスのみ)であり、メインコーティング材料はテストで変数調整されていないことがわかりました。この目的を達成するために、チームはバック コーティング材料の選択にさらに重点を置き、多次元のクロステスト スキームを設計しました。-
スキーム 1: バックコーティング材料の単一変数テスト
コーティング量、乾燥温度、その他のパラメータを一定に保つために、C205 (工場 A) と Q2105I (工場 B) の 2 種類のバック コート インキが選択され、用紙収集の平坦性に及ぼすさまざまな材料の影響が比較およびテストされました。
スキーム 2: 前面コーティング材料の単一変数テスト
塗布量、乾燥温度等を一定に保つためにC工場とD工場から2種類の表ワニスを選択し、紙表面の吸水均一性と紙捕集平坦性の調整効果を独立して試験しました。
スキーム 3: 表裏コーティング材の複合試験
裏面塗工材試験で平坦性が良好なサンプルを選択し、C工場およびD工場の表ワニスと組み合わせて、紙の内部応力バランスと紙の圧着変形に対する複合塗工システムの抑制効果を試験しました。
上記のバック{0}}/メイン-材料のクロステスト検証の後、紙の波状カールの問題は効果的に制御されておらず、「バック-/メイン-}材料の規制」という従来の考え方がボトルネックに陥っています。これは、「ハイビスカス(ソフトレッド)」タバコ箱のカールの問題は、コーティング材料やプロセスパラメータの最適化だけでは完全には解決できず、従来の技術的枠組みを打ち破り、革新的な解決策を模索する必要があることを示しています。
革新的なプロセスソリューションの思考と分析
従来のコーティング技術と材料規制スキームの技術的ボトルネックに直面して、チームは、タバコパック小箱「ハイビスカス(ソフトレッド)」のグラビアカールの問題を解決するには、「単一材料の最適化」または「従来のプロセス調整」という従来の考え方を飛び出し、革新的な考え方で問題分析フレームワークを再構築する必要があることを深く認識しています。イノベーションのブレークスルーは、生産プロセス全体のデータを遡ってマイクロリンクを再構成することによる、印刷プロセスの詳細と製品-の構造的特徴の深い分解に隠されていることがよくあります。以前の分析では、2つの重要な体系的相関関係が無視されていることがわかりました。1つは、製品の波の変形に対するパターン設計の暗黙の影響であり、もう1つは、インク材料の特性と印刷プロセスパラメータの間の動的適応関係です。これに基づいて、チームは「パターン構造 + 材料特性」の 2 次元解析モデルを革新的に構築し、マクロな設計ロジックとミクロな材料挙動の交差点からカール問題の本質的な原因を再調査しました。-
01/ パターン構造の特徴
このソフトパックタバコパックのパターン構造の特徴によれば、パターンは大型バージョンの後に帯状に分布しており、製品の波形変形の法則とパターン配置の法則の間には一定の類似性があり、製品の波形変形を解決するための新しい思考方向を提供します。
02/ 紙インクの特徴
ソフトパックに使用される紙とインキの種類を分析した結果、新規サプライヤーの紙の物性と既存のインキとのマッチングに大きな問題があることが判明しました。タバコの箱の表面に直接接触する大面積のインクは、主に溶剤系の赤インクと水系のワニス-であり、2 つの異なるシステムのインクがフレキシブル シート紙に印刷されるため、フレキシブル シート紙に異なる変形が生じ、カールの問題が発生します。
革新的なプロセス ソリューションの実装と有効性
01/具体的に実装する
上記 2 つの要因を詳細に分析すると、グラビア ソフト パウチの波打ち問題の根本原因は、新しいサプライヤー用紙の物理的特性と 2 種類のインクの特性の相互作用にあることがわかります。{0}}これに基づいて、当社は次の革新的なプロセス ソリューションを開発しました。
(1) グラビア印刷工程における溶剤系インキと水系インキの変形差による波状カール変形問題を考慮し、特殊赤インキ系を溶剤系から水系に変換し、水系グラビア赤版を製版する。-
(2) 紙集合体の両端の上向きの反りの問題に対し、オーブン通過後の紙内部の水分減少による反りや変形をバックコート加工により解決しました。
「芙蓉(ソフトレッド)」タバコパック小箱は、「水ベースの特殊レッド+バックコーティング」という新しいプロセススキームで製造された後、グラビア紙は平らで、マシンナイフで切断したときの紙も平らであり、タバコ工場の包装適応性は正常です。新しいプロセスソリューションは、「ハイビスカス(ソフトレッド)」タバコパック小箱のカールの問題を完全に解決し、製品の生産および包装要件とタバコ工場の包装要件を満たすことができます。
02/ 経済効果の分析
新しいプロセスの採用後、印刷効率は 2 倍以上向上し、切断効率は生産ノルマ要件を達成し、製品合格率は目標生産率を 2.96% 上回りました。計算後、製品 1,000 箱のコスト削減は約 2,960 元、大型箱 50,000 個の年間生産量と計算すると、年間 148,000 元のコスト削減となり、生産効率と経済効果が 2 倍向上します。
さらに、この新しいプロセスは、タバコのパックのカールによって引き起こされる包装機の頻繁な詰まりの問題を完全に解決し、製品の平坦性は元の通常供給製品よりも優れており、包装適応性が大幅に向上し、タバコ工場のロールとバッグのワークショップで認められ、高く評価されています。この技術的進歩により、安定した供給が確保されるだけでなく、顧客の信頼がより効果的に高まり、タバコパック印刷の分野における同社のブランド評判が大幅に向上します。
「ハイビスカス(ソフトレッド)」タバコパック小箱グラビアの原料交換による波打ちやカールの問題を鑑み、本論文は従来の工程改善の限界を打破し、パターン構造特性と材料物性の相関分析による「インキシステム置換+バックコート工程調整」のソリューションを革新的に利用し、タバコパックの平坦な紙回収と精密切断を実現し、生産効率の低さやタバコパック包装機への適合性の悪さなどの一連の問題を完全に解決し、ロール包装工場から認められ、高い評価を得ています。この革新的なアイデアは、業界に同様の技術的問題を解決するための体系的な解決策と実践例を提供し、タバコパック印刷分野におけるプロセスの最適化と技術革新の参考となる道筋を提供し、業界の高品質な発展の促進に役立つことが期待されています。-