


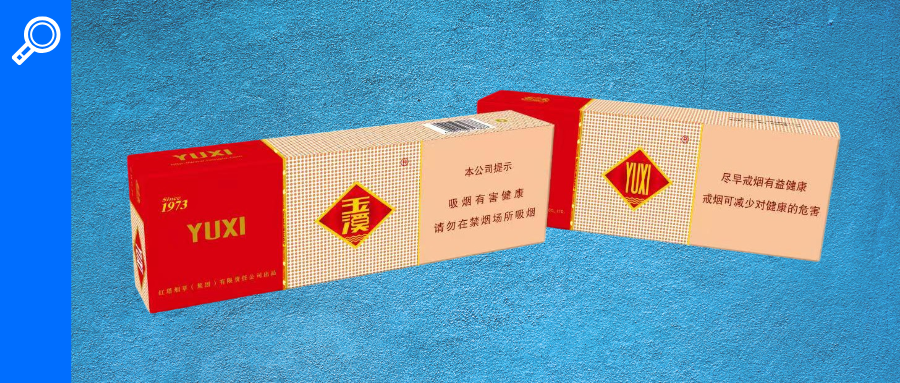
「yuxi(hard)」タバコのストリップボックスのホットスタンピングの生産効率は急増しましたが、これらの秘密は隠されています!
ホットスタンピングテクノロジーは、包装印刷業界で広く使用されていますが、特にタバコ包装分野では、ホットスタンピング技術のアプリケーションの割合が高くなっています。ポジショニングホットスタンピングテクノロジーは、従来の等距離ホットスタンピングテクノロジーに基づいて開発されています。カーソルの位置決めスキャンとステップ軸制御を使用してジャンプ距離を設定して、アルミニウムパターンとホットスタンピングプレートの位置を実現し、ホログラフィックアルミニウムがホットプレス条件下でホットスタンピングを完了することができます。ホログラフィックポジショニングホットスタンピングフォイルのポジショニングカーソルの距離は、レイアウト方法、プレート数、印刷製品のホットスタンピングポイントの数などのさまざまな要因に基づいて、均一なジャンプホットスタンピングの要件を満たすことができるように、包括的に考慮および計算する必要があります。
一般的に言えば、フラットプレスマルチポイントの1回限りのポジショニングホットスタンピングプロセスでは、ホットスタンピングポイント間の距離が等距離にあることが必要です。非等距離の状況では、位置決めホットスタンピングパターンを正しく配置することはできません。または、電気めっきアルミニウムの追加消費を引き起こす可能性があります。一般的な解決策は、ホットスタンピングパスの配置の数を増やし、それらを2つ以上のホットスタンピングに分割して達成することです。ただし、これは必然的に生産プロセスと生産コストの増加につながり、生産効率が低下します。
ホットスタンピングの効率を改善するために、印刷会社は、タバコ包装の特定のポジションをホットスタンピングするとき、つまり、「マルチスプライシングホットスタンピング」として一般的に知られているいくつかのパッケージで同じグラフィックとテキストのホットスタンピング操作を実現するために、複数のスプライシングの方法を同時に採用することがよくあります。 4つのスプライシングストリップボックスレイアウトを図1に示します。マルチスプライシングホットスタンピングは、必要なテキストと画像のサイズと間隔が完全に一貫しており、ホットスタンピングジャンプステップが安定しているという条件下でのホットスタンピングの効率を大幅に改善できます。さらに、現在のテクノロジーレベルでは、マルチスプライシングホットスタンピングを実行する際に、電気めっきアルミニウム上のアンチカウンターフェイスグラフィックスとテキストを印刷用紙に印刷されたグラフィックとテキストと並べる必要があり、アラインメント方法は通常カーソル検出を使用します。
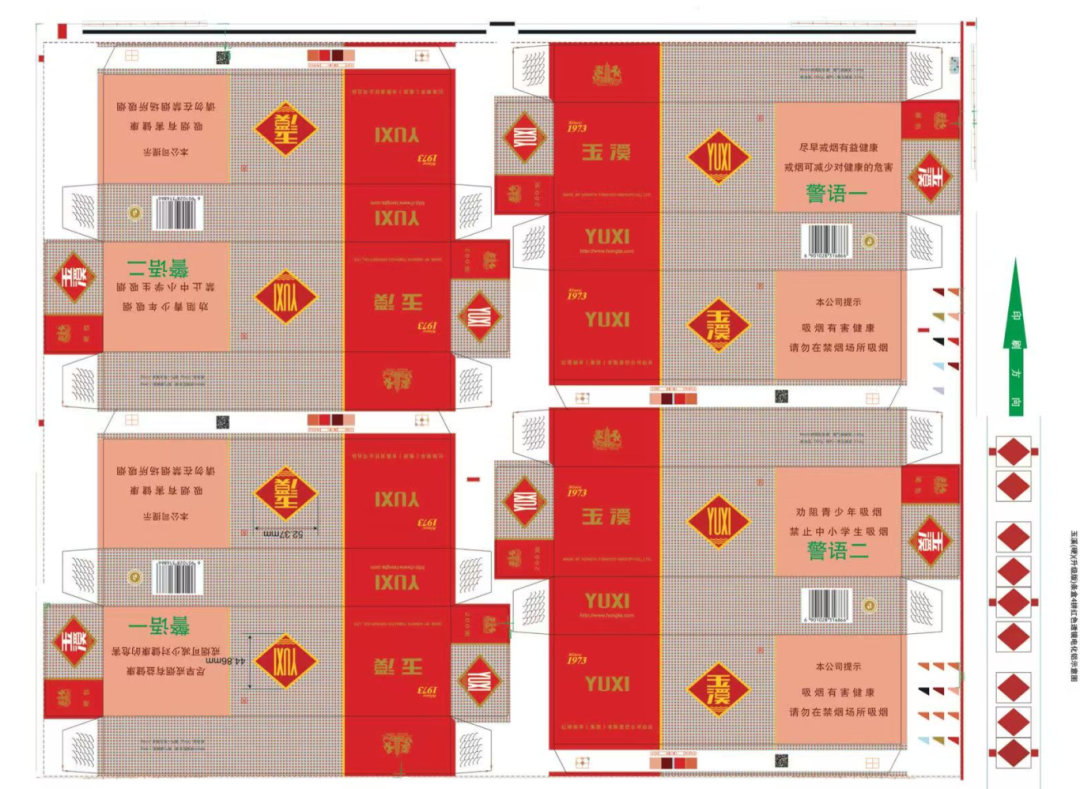
図1 4つのピースボックスレイアウト
ホットスタンピング登録問題の分析
ただし、タバコストリップパッケージのマルチパックホットスタンピングを実行する場合、Nパックホットスタンピングのために各ストリップボックスの前面と背面の両方に同じラベルをホットスタンプする必要があると仮定すると、合計2Nのアンチムーカサブサチのアルミニウムラベルが必要です。同じまたは隣接するストリップボックスの各ラベル間の間隔が一貫しており、アルミニウム上の覆い防止ラベル間の間隔が固定値に設定されている場合、連続ホットスタンピングを連続したステップで実現できます。ただし、実際の生産では、同じストリップボックスの2つのラベル間の間隔が一貫しています。ただし、隣接するストリップボックス間の切断エリアが存在するため、最初のストリップボックスの2番目のラベルと2番目のストリップボックスの最初のラベルの間隔は、ストリップボックスの任意の2つのラベル間の間隔よりも大きくなります。言い換えれば、同時にホットに刻印された2Nラベル間の間隔は一貫性がありません。アルミホイル上のカウンターファイティング防止ラベル間の間隔がまだ固定値に設定されている場合、その後のホットスタンピングラベルパターンの不正確なアラインメントの問題があります。
「1つの識別子の従来のアプローチは、1つのカーソルに対応する」には、生産コストが増加するカーソルを設定する追加のプロセスが必要です。さらに、この方法を登録とホットスタンピングに使用するには、登録ごとに特定の固定カーソルを検出する必要があり、使用コストも増加します。第二に、これらの登録方法は、ホットスタンピング後の検出方法、つまり、ホットスタンピングを完了した後、製品の識別パターンの位置偏差を検出して、エラーが範囲内であるかどうかを判断した後にのみ使用できます。ポジショニングパターンの偏差が大きすぎる場合は、調整する必要があります。これには大きな遅れがあります。同時に、アルミホイルフィルムの覆い防止ラベルが、印刷紙に熱いプレスされる部品の位置と間隔に完全に対応して配置されている場合、ホットスタンピング中に実際に簡単に整列できます。単一のホットスタンピングでは、順番にカーソルを設定して読み取る必要がありますが、アルミホイルフィルムの生産の難しさを大幅に増加させます。摂取防止レーベル間の間隔が大きいため、アルミホイル材料の大きな無駄を引き起こし、ホットスタンピングプロセス中の単位時間ごとにアルミホイルフィルムジャンプの距離が大幅に増加します。これは、プロセスの安定性と機器のサービス寿命の主要なテストでもあります。
上記の問題を解決し、マルチスプライシングホットスタンピングのプロセスにおける非等距離パターンの1回限りの位置決めの特別な要件に対処するために、アレンジ、間隔、および登録カーソルの特別な技術的改善を行う必要があります。したがって、包括的な検討の後、複数の非等距離パターンを満たす1回限りのポジショニングホットスタンピングテクノロジーソリューションが採用されます。
単一のホットスタンピングのスプライスの数と、印刷用紙のホットスタンピングアイコンの位置と間隔を決定する
単一のスプライシングの縦方向の長さに基づいて、フラットベッドのホットスタンピングマシンの単一のホットスタンピングの縦方向のスプライシングプレートの数を決定します。つまり、フラットベッドのホットスタンピングプレートの縦長長を単一のスプライシングペーパーの縦方向に分割し、結果は、単一のホットスタンプのための縦方向のスプライシングプラットの数として採用されています。 「数量。
According to the longitudinal spacing between the single splicing hot stamping marks, with the geometric centerline of each hot stamping mark as the measuring endpoint, two or more hot stamping marks are set on each splicing, and the spacing between the same splicing hot stamping marks is marked as L1. The spacing between the last hot stamping mark of the first splicing of adjacent splicing and the first hot stamping mark of the second splicing is marked as L2. Due to the existence of die-cutting and cutting positions between adjacent splicing, L2>L1とL2では値は一定です。
アルミホイルフィルムの設定には、次の3つのステップが含まれます。
(1)図2は、酸化アルミニウムの分布構造の概略図です。図3は、片面ストリップボックスと電気めっきアルミニウム膜上の抗構造ラベルの分離の概略図です。図4は、4ピースボックスのホットスタンピングパターンとアルミホイルフィルムのカウンターファイティングマークの重複の概略図です。
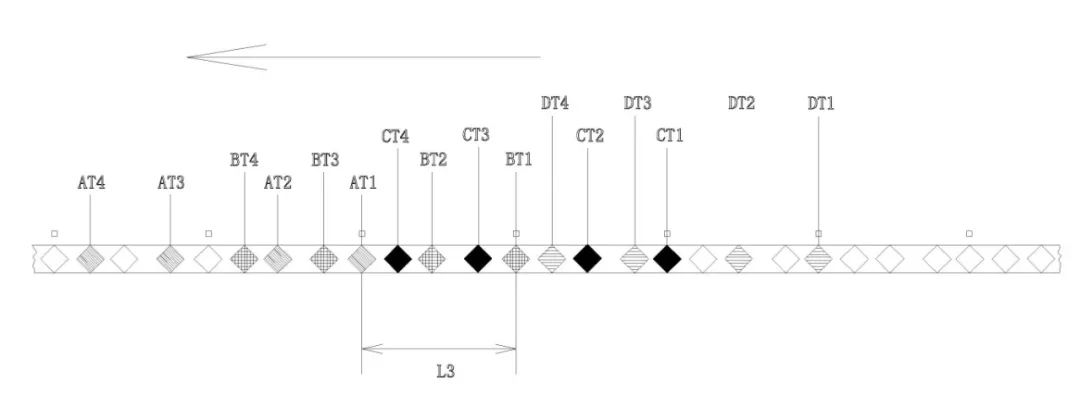
図2酸化アルミニウムの配電構造の概略図
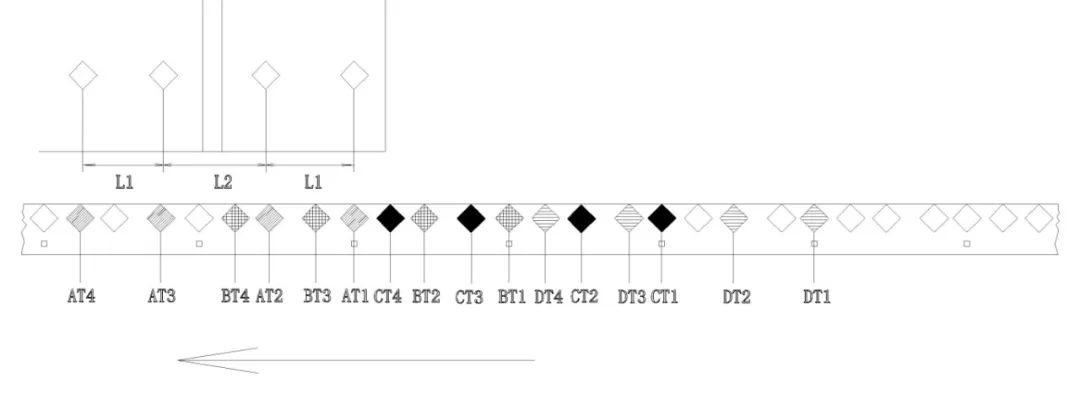
図3片面ストリップボックスとアルミホイルフィルム上のカウンターフェイティングアンチフェイティングラベルの分離の概略図
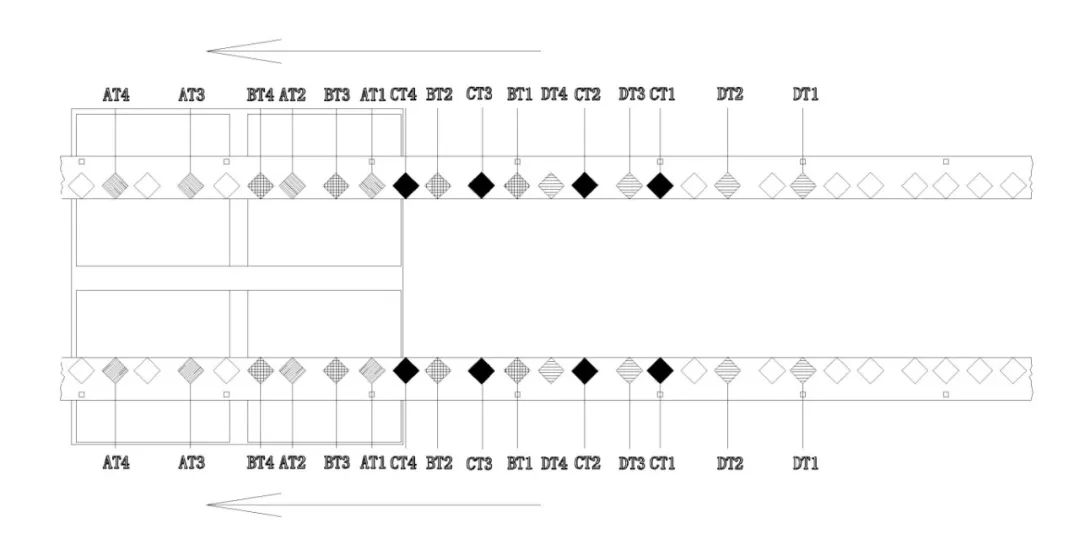
図4 4ピースストリップボックスのホットスタンピングパターンとアルミホイルロゴの重複の概略図
(2)最初の印刷用紙の最初のホットスタンピングマークをAT1、2番目のホットスタンピングマークはAT2としてマークします。 2番目の印刷用紙の最初のホットスタンピングマークをBT1、2番目のホットスタンピングマークはBT2としてマークし、n番目のホットスタンピングマークをBTNとしてマークします。次に、このパターンに従って、3番目の印刷用紙に最初のホットスタンピングマークをCT1として、2番目のホットスタンピングマークをCT2として設定し続けます。 4番目の印刷用紙の最初のホットスタンピングマークをDT1、2番目のホットスタンピングマークはDT1としてマークします。 n番目のホットスタンピングマークをDTNとしてマークし、このプロセスを繰り返します。
(3)特定の位置設定は次のとおりです。最初に、電化アルミニウムフィルムでの最初のホットスタンピングのためにスキャンされる最初の位置決めカーソルを決定し、対応する位置にcounterifeating hotスタンピングマークを設定します。次に、インターバルL1でアンチカウンターフェイティングホットスタンピングマークAT2、間隔L2でのカウンターフェイティングホットスタンピングマークAT3、および間隔L1でアンチカウンターフェイティングホットスタンピングマークAT4を設定します。最初のポジショニングカーソルに基づいて行われた最初のホットスタンピングは、偶数の印刷された紙のシートのホットスタンピングを完了することができます。最初のホットスタンピングにカウンターファイティングアンチカウンターファイティングのホットスタンピングマークを設定するパターンに従って、2回目のホットスタンピングには、カウンターフェイティング防止ホットスタンプカーソルBT1、BT2、BT3、BT4を設定し続け、このプロセスを繰り返します。
動作するとき、最初のホットスタンピングプロセス中に最初の位置決めカーソルがスキャンされ、AT1、AT2、ATN、および2Nアンチカウンターファイティングラベルは、セットの固定間隔に従って1枚目と2番目の印刷用紙にホットスタンプが付けられます。次に、アルミホイルフィルムを特定の距離L3に移動して、2番目のポジショニングカーソルを「最初の位置付けカーソル」位置に移動します。これは、開始ホットスタンピングポイントです。同様に、その後のアンチカウンターファイティングラベルは、固定間隔に応じて3番目と4番目の印刷用紙にホットに刻印されており、このプロセス中に均一で安定した連続ジャンプとホットスタンピングプロセスが実行されます。
一度に複数の非等距離パターン
ホットスタンピングフォイルの配置の設計と生産
各印刷紙の1番目と2番目のホットスタンピングマークの間の間隔はl 1=135.9 mmに設定され、1番目と2番目の紙の1番目と2番目のホットスタンピングマークの間の間隔はl 2=159 mmに設定されます。レイアウトは「Four Piece Hot Stamping」として決定されます。
図2、3、および4に示すように、最初のポジショニングカーソルをスキャンすることで実行される最初のホットスタンピングは、2つの垂直と4つの印刷された紙のシートすべてのホットスタンピングを完了することができます。 2番目のホットスタンピング中にスキャンされた2番目のポジショニングカーソルは、最初のポジショニングカーソルからl 3=240 mmの距離に設定されます。均一で安定したジャンプとホットスタンピングの過程で、ホットスタンピングの開始時に見逃される可能性のある1枚目、3番目、および5番目の反撃マークを除いて、アンチケースフェイスマークは、アルミニウムフォイルフィルムの無駄を大幅に減らすことができます。アルミホイルの概略図を図5に示します。
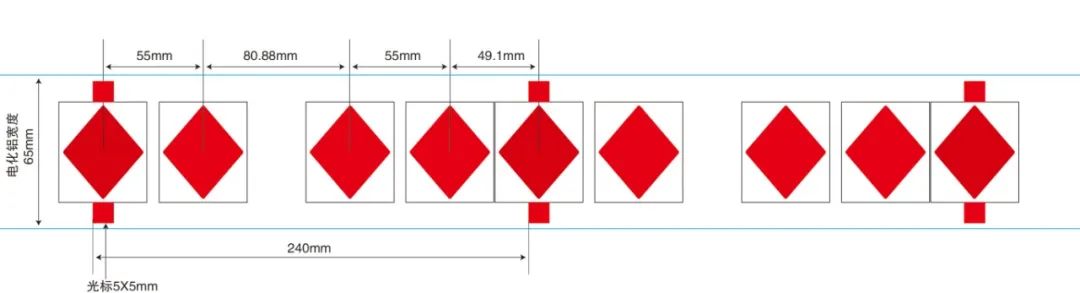
図5 Yuxi(ハード)ストリップボックスのアップグレードバージョンの概略図4レッドレンズ電気めっきアルミニウム付き
アプリケーションの例
図2、3、および4に示すように、「yuxi(hard)」ストリップボックス(4パック)のアップグレードバージョンを例にとって、単一のパッケージストリップボックスの形状が長方形で、長方形のボックスに曲がっています。生産プロセス中、レーザーアンチカウンターファイティングマークAT1とAT2は、それぞれ曲がったパッケージングストリップボックスの前面と背面の商標位置にホットスタンプをかける必要があります。つまり、ホットスタンピングは、展開された長方形の紙の平らな表面で行われます。従来のアルミホイルフィルムに設定された対応する対応するアンチカウンターファイティングマークは、等しく配置されています。ストリップボックスのこれら2つのホットスタンピング位置間の距離が一定の場合、アルミニウム箔フィルムの対応する一定の距離内でいくつかのカウンターファイティングマークを等しく設定できます。このようにして、ホットスタンピング中に、いくつかのカウンターファイティングマークをアルミホイルフィルムに等しく設定できます。フィルム上の覆い防止ラベルは、ストリップボックスのホットスタンピング位置に1つずつホットスタンプを付けられており、高速ホットスタンピングを実現し、アルミホイルフィルムの節約を最大化できます。
ただし、生産プロセスの要件により、パッケージングストリップボックスは、生産中、および大規模なシートカッティング、フラットシートホットスタンピング、エンボス加工、およびダイカットの後、グラビア印刷にロールボードを使用します。したがって、レイアウトプロセスでは、吸引ナイフの位置を離れる必要があります。これにより、同じストリップボックスの2つのホットスタンピング位置の間の距離L1よりも大きい接続された2つのストリップボックスパターンのAT1とAT2の隣接するアンチカウンターフェイスマークのホットスタンピング位置の間の距離L2になります。その結果、アルミホイルフィルムの摂取防止マークを均等に配置することはできません。ストリップボックスのホットスタンピング位置に応じた連続ホットスタンピングであろうと、単一のホットスタンピングであろうと、アルミホイルフィルムの多くの無駄を引き起こします。生産機器全体の技術的な変換は、セット全体の生産につながります。コストが高すぎます。
この目的のために、製品は、パッケージ紙ボックスのレイアウト、対応するポジショニングカーソル、アルミニウム箔のアンチカウンターファイティングマーク設定、アルミニウム箔のジャンプ距離などのパラメーターの再設計や生産パラメーターなど、マルチポイントの非等距離パターンホットスタンピングテクノロジーを採用しています。製品のアルミホイルジャンプの概略図を図6に示します。大量生産の検証により、この技術は元の生産プロセスに最小限の変更を加え、マルチスプライシング、マルチポイント、および非等距離パターンの1回限りのポジショニングとホットスタンピングを実現しました。ホログラフィックポジショニングは正確で、生産の継続性は良好であり、生産効率が高くなっています。
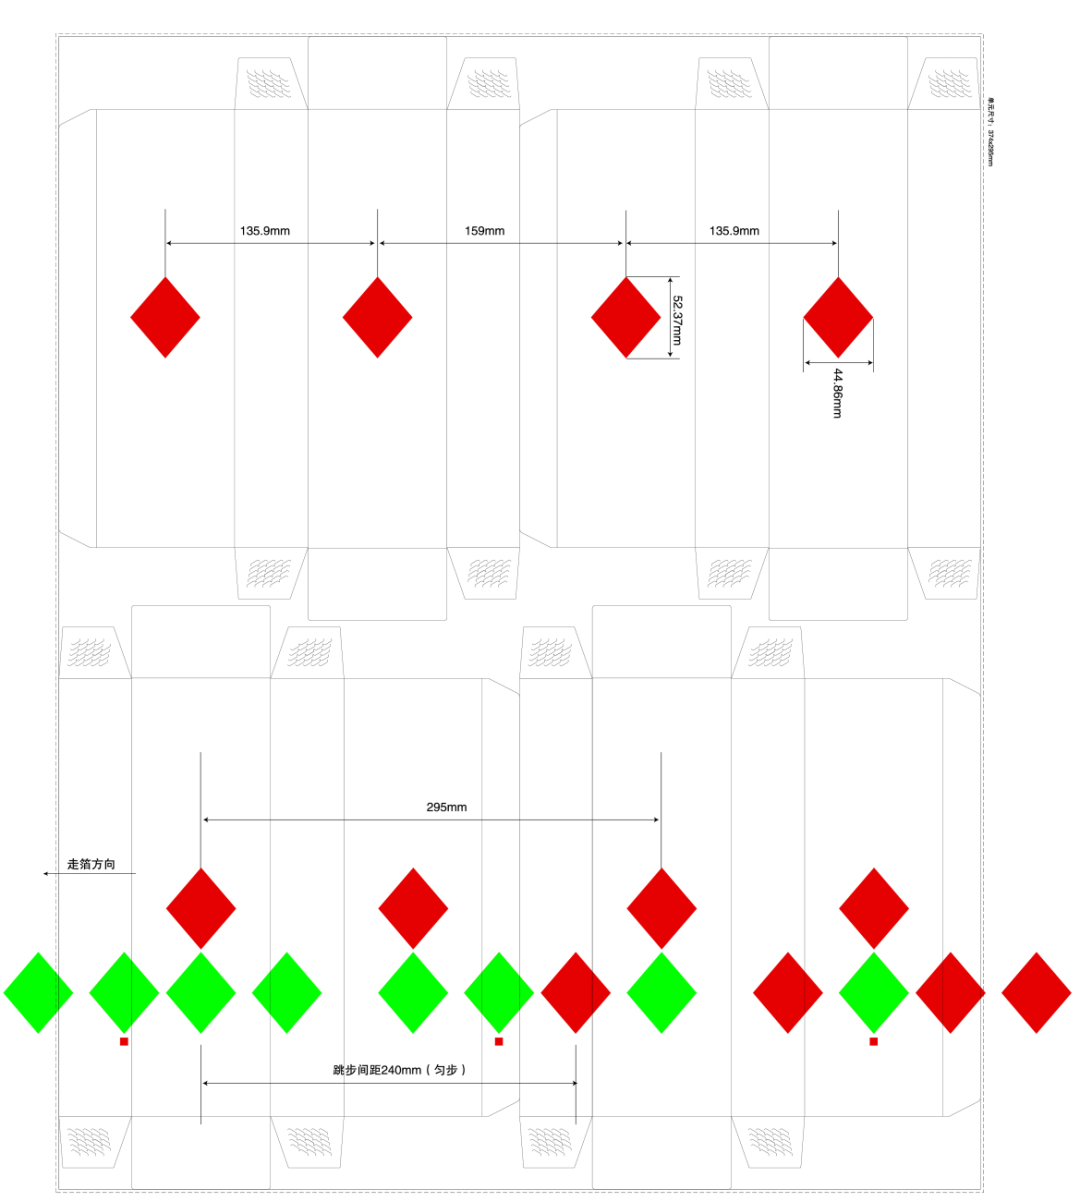
図6アルミニウム電解分離の概略図
要約すると、平らで等距離の1回限りのポジショニングホットスタンピングアルミホイルの位置決めカーソル距離の計算と研究を通じて、正しいカーソル距離と配置方法が見つかりました。特殊なポジショニングホットスタンピングアルミホイルが生産され、平らで等距離のホットスタンピング装置でテストされ、対応する制御技術、パラメーター、および方法が特定されています。テスト後、0.2mm以下のパターン偏差を使用して、平らで等距離の1回限りの位置決めホットスタンピングパターンが正確に配置されていることがわかりました。ホットスタンピングには、砂の欠陥、バブルポイント、または付着現象はありません。
この方法は、フラットおよびフラットのマルチポイントの非等距離の1回限りのポジショニングホットスタンピングプロセスの技術的な問題を効果的に解決し、「Yuxi(ハード)」アップグレードバージョンBox 4-Packの通常のスプライシングモードの下で、通常のスプライシングモードの下で、マルチポイントの非等距離1回限りのポジショニングホットスタンピング(レッドキャットアイポジショニング電気化学アルミニウム)テクノロジーの大量生産を実現します。ホットスタンピングプロセスの2つの時間配置と比較して、その生産効率はほぼ2回改善されました。