

これが正しく行われていないため、ホットスタンプの効果は満足のいくものではありません。
印刷物の表面仕上げ技術であるホットスタンピングは、鮮明なパターン、明るい色、耐摩耗性、耐熱性、絶妙な外観によってデザインを強調し、テーマを強調することで、高級印刷において重要な役割を果たしています。{0}}電解アルミニウムは、ホットスタンピングプロセスに不可欠なコンポーネントとして、多くの場合、プロセスにおいて決定的な役割を果たします。
これまで印刷会社は、ホットスタンピング工程を設備、スタンピング温度、スタンピング圧力、スタンピングファイルの作成などの側面から分析し、高度な制御を行うことがほとんどでした。この記事では、著者は電解アルミニウムから始めて、ホットスタンピングプロセスと制御技術に対する電解アルミニウムの影響を分析します。
電解アルミニウムの微細構造特性
まず、電解アルミニウム(ヒートスタンプ)の基本組成と構造特性を理解することで、電解アルミニウムとその成分の特性をミクロな視点から認識することができます。
通常の電解アルミニウムは通常、異なる材料の5層で構成されていますが、レーザー用電解アルミニウムは通常6層で構成されています(図1を参照)。
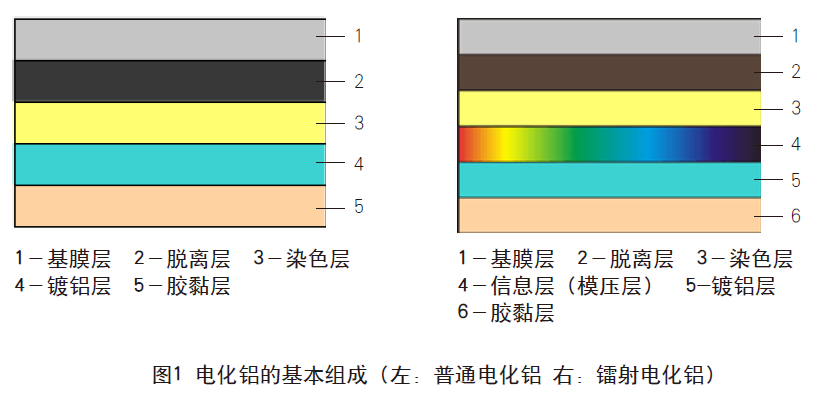
メタライズドアルミニウムの基本的な構成を理解した上で、メタライズドアルミニウムの各層の特徴とホットスタンピング効果に与える影響について個別に説明します。
1. ベースフィルム層
ベースフィルム層は一般に二軸延伸ポリエステルフィルム (PET) であり、主に支持の役割を果たし、他のすべての層がそれに接着されます。 PET の厚さは 12 ~ 25 μm です。一般的なメタライズドアルミニウムベースフィルムの厚さは16μmですが、位置スタンピング用のベースフィルムの厚さは22μmです。ホットスタンピングでは、ベースフィルム層は金属化アルミニウム情報のキャリアとして機能し、スタンピング後に剥がされる透明フィルムです。
2. リリース層
剥離層はアルミニウムメッキ層をベースフィルム層から隔離し、スタンピング時に箔の剥離を容易にします。一般的には樹脂ワックスや酢酸セルロース、シリコーン樹脂などが使用されます。一般に、金属化アルミニウムの緩みはこの層に関連しています。-大面積のソリッドスタンピングの場合は、より緩い箔が使用されます。細かい文字や線の場合は、よりしっかりとした箔が使用されます。印刷前のスタンピングに使用する場合、表面張力はその後のインク印刷にも対応できなければなりません。
3. カラーレイヤー
カラー層の主な機能は、金属化アルミニウムの色を表示し、スタンピング後にスタンピングされたパターンを保護することです。着色層は合成樹脂と顔料で構成されています。主な樹脂としては、ポリウレタン、ニトロセルロース、メラミンホルムアルデヒド樹脂、変性ロジン樹脂などがあります。
4. 情報層
この層は主にエンボス情報を伝える役割を果たし、現在では一般にカラー層と組み合わされています。通常、ポリアクリル樹脂とポリウレタン樹脂のブレンドから作られ、高温耐性、非粘着性、長い熱可塑性範囲、およびアルミニウム層への強力な接着性を必要とする熱可塑性樹脂層を形成します。-
5. アルミニウムコーティング層
その機能は、カラー/エンボス加工された層に金属光沢の裏地を提供することです。アルミニウムの高い反射率と強い光を反射する光学特性を利用することで、カラー層で反射した光が金属光沢のあるカラフルな光として見えます。-最新の透明な金属化アルミニウムは、アルミニウムの洗浄プロセスを使用するか、硫化亜鉛や二酸化ケイ素などの透明な媒体を直接堆積させます。
6. 粘着層
ホットスタンピング中に、金属化アルミニウムが基板に接触すると、接着層が熱で溶けて強力に接着します。接着剤は主にアクリレートと共重合したメタクリル酸メチル(またはメタクリル酸エチル、メタクリル酸ブチル)などのホットメルト樹脂-で構成されています。スタンプする素材に応じて、キューバラッカー、シェラック、ロジンなどの他の樹脂も選択できます。確実に接着するには下地との相性を考慮する必要があります。ホットメルト温度は高すぎてはならず、剥離層の樹脂と一致する必要があります。-
メタライズドアルミニウムの製造工程
ホットスタンピングの性能に影響を与える組成に加えて、メタライズドアルミニウムの製造プロセスとプロセス制御もホットスタンピングに影響を与えます。メタライズドアルミニウムの製造工程と技術を図2、図3に示します。
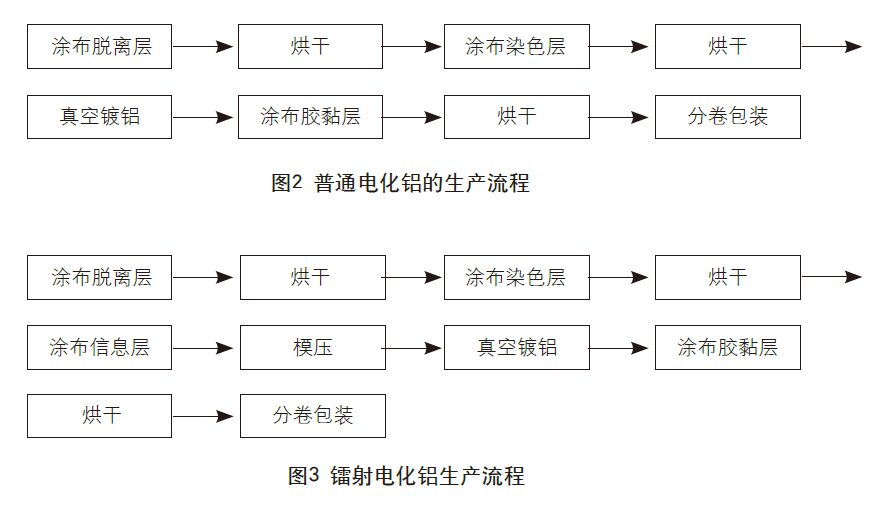
レーザー電解アルミニウムを例として、電解アルミニウムの製造プロセスを詳しく説明します。{0}
1. コーティング
塗装は塗装機を使用して行われます。代表的な塗膜厚はおおよそ次のとおりです。分離層塗工厚は 0.01 ~ 0.05 μm、色素層塗工厚は通常 1 μm、情報層塗工厚は 2 μm、接着層塗工厚は通常 1.5 μm です。
2.乾燥
各層を塗布した後、次の工程に進む前に乾燥する必要があります。乾燥温度は塗料の性質や使用する設備に応じて調整します。
3. ホログラフィックエンボス加工
エンボス加工機を使用して、ホログラム金型を一定の温度に加熱し、一定の圧力で情報層に押し付けます。これにより、ホログラフィック金型から熱可塑性情報層の表面に微細なレリーフパターンが転写されます。冷却、硬化、分離後、情報層の表面にはホログラム金型と同じストライプが形成され、これが複製されたエンボスホログラムになります。
4. アルミニウムコーティング
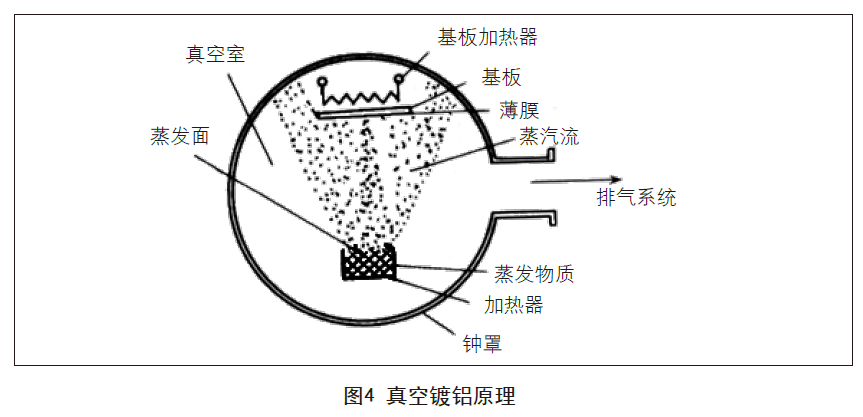
真空アルミニウム コーティングは、高真空条件(4~10 MPa 以上)下で抵抗加熱、高周波加熱、または電子ビーム加熱によって金属を蒸発させ、フィルム基材の表面に付着させて金属複合フィルムを形成するプロセスです。{0}コーティングに使用される金属材料には、金、銀、銅、亜鉛、クロム、アルミニウムなどがあり、アルミニウムが最も一般的に使用されます。蒸着層の厚さは約0.02~0.05μmです。原理を図 4 に示します。
5. 承諾
電気化学アルミニウムの品質は、国家規格または製造装置およびユーザー装置の規格に従って受け入れられるものとします。業界標準「BB/T 0031-2006 電気化学アルミニウムホットスタンピング箔」には、次の要件が含まれています: 明るさと外観、強固な接着力、安定した箔性能、絶縁層の容易な分離、鮮明で滑らかなグラフィック、認定された VOC 検査、要件に従った電気化学アルミニウムの配置など。
6. 包装
検査とスリットの後、一般的な電気化学アルミニウムは 120 メートル/ロールまたは 1200 メートル/ロールに従って包装され、電気化学アルミニウムは実際の要求仕様に従って包装されます。もちろん、電気化学アルミニウムにも保存寿命があり、あまりにも長期間保管された電気化学アルミニウムは、使用中にホットスタンピングが失敗する傾向があります。
ホットスタンピングプロセスにおける電気化学的アルミニウムの影響
最後に、電気化学的アルミニウムの生成と組成特性がホットスタンピングプロセスに及ぼす影響を具体的に分析します。
私たちはホットスタンピングの 3 つの要素、温度、圧力、時間について知っています。それでは、電気化学アルミニウムとホットスタンピングプロセスにおけるこれら 3 つの要素との間にはどのような関係があるのでしょうか?
1. 温度
温度が低すぎると、電気化学アルミニウムの絶縁層と接着層が十分に溶けず、ホットスタンピングが失敗したり、ホットスタンピングが強固でなかったりして、不完全なインプリントやフラワーリングが発生します。ホットスタンピング温度は電気化学アルミニウムの耐熱温度範囲を下回ってはならず、この範囲の下限は電気化学アルミニウム接着剤層が溶融する温度を確保することである。
温度が高すぎると、接着層がその範囲を超えて溶け、電気化学アルミニウムがブロットに付着してペーストが生成されます。また、電気化学的アルミニウム染色層内の合成樹脂と顔料が酸化および重合し、その結果、電気化学的アルミニウムのインプリントに膨れや曇りのような外観が生じます。-また、高温により電気化学アルミニウムアルミニウムメッキ層や染色層の表面が酸化し、ホットスタンプ製品の金属光沢が失われ、輝度が低下します。
2. ストレス
圧力を加える効果は、電気化学アルミニウムが基板に確実に付着し、電気化学アルミニウム ホット スタンピング部品のせん断を実現することです。ホットスタンピング工程では、電気化学アルミニウムがベースフィルム層から剥離することによって発生する剥離力、電気化学アルミニウムと基材との間の付着力、基材表面(印刷されたインク層や白紙など)の付着力の3つの力が作用します。
ホットスタンピング圧力が低すぎると、電着アルミニウムが基板に密着できず、ホットスタンピングのエッジが完全にカットされず、ホットスタンピングの失敗やホットスタンピング部分の痕跡のブルームが発生します。
ホットスタンプ圧力が高すぎると、ライナーや基材の圧縮変形が大きくなり、糊付きや印刷の粗さが発生します。圧力が高すぎるとプレートが潰れ、さらには機器が破損する恐れがあります。
3. スピード
ホットスタンピング速度は電気化学アルミニウムと基板間の接触時間を決定し、接触時間は特定の条件下でのホットスタンピング堅牢性に正比例します。ホットスタンピング速度が若干遅いため、電気化学アルミニウムと基板がしっかりと接着し、ホットスタンピングに適しています。ホットスタンプ速度が速すぎると、電気化学アルミニウムの接着層や剥離層が溶けていない、または瞬時に十分に溶けず、ホットスタンプや膨れの原因となります。ホットスタンプの速度は圧力と温度に適合する必要があり、速すぎても遅すぎてもデメリットがあります。
一般に、ホットスタンプ温度が低く、ホットスタンプ速度が速く、スタンプする印刷物表面のインク層が厚く、紙の平滑性が低い場合には、ホットスタンプ圧力は増加し、その逆の場合には、ホットスタンプ圧力は減少します。
要約すると、電気化学アルミニウムの組成と製造プロセスは、ホットスタンピングプロセスに大きな影響を与えます。印刷会社は、絶妙で安定したホットスタンプ効果を追求する過程で多くの問題に遭遇しますが、その問題のほとんどはプロセス構成の細部から発見され、最適な解決策を見つけることができます。この記事では、電気化学的なアルミニウムの組成と製造プロセスがホット スタンピング プロセスに与える影響について簡単に説明し、ホット スタンピングの問題を解決するためのアイデアを皆さんに提供したいと考えています。