


印刷インキのバランスが崩れ、スクラップ率が高騰
当社がハイデルベルグ CD102 印刷機を使用して 4 色印刷を行ったところ、本文領域のマゼンタ版の 50% および 75% の網点に重大な異常が見つかりました (図 1)。主な症状としては、ドットの拡大と不均一な分布、画像とテキストのぼやけ、印刷中の顕著な色の変化、および機械による水の消費量の大幅な増加が挙げられます。これらの問題により、プリントの明らかな色褪せ、彩度の低下、中間調の階調の損失、および欠陥率の顕著な増加が生じます。
故障の原因
スタッフはまず、圧搾ブランケットシリンダーとフィーダーグリッパーをチェックし、潤滑が正常であり、ブランケットとグリッパーが清潔で不純物がないことを確認しました。しかし、版に対するインキローラーの圧力をチェックすると、圧力が不安定であることがわかりました。体系的なトラブルシューティングの結果、故障の根本原因は次のように特定されました。潤滑不足により、操作側の直径 80 mm のプレート ローラーのベアリングが焼き付いたことが原因でした。機械の稼働中、ベアリング ハウジングがプレート ローラーと同期して回転し、ベアリング カップに深刻な摩耗が発生しました (図 2)。摩耗量が基準範囲を大幅に超えており、ベアリングシートの嵌合面に深い摩耗が発生していました。
機械がアイドル運転しているとき、直径 80 mm のプレート ローラーはベアリング カップ内で比較的スムーズに移動できます。ただし、印影の作成中、版ローラーはまずインキ ローラーに一方向に接触し、印影後はインキ ローラーと版の両方に接触します。機械が一回転するたびに、プレートローラーがプレートに触れた瞬間、磨耗したベアリングカップ内で不規則な揺れが発生します。この現象は最初に印刷ドットにダメージを与え、図 1 に示すドットのぼやけや歪みを引き起こします。さらに、版と接触しているときの版ローラーの揺れによって、版ローラーとインキ ローラーの間、および版と版の間の圧力に不規則な変化が生じます。これにより、フラット ティントの印刷中にインクの縞や水性インクの不均衡が容易に発生する可能性があります。{4}}
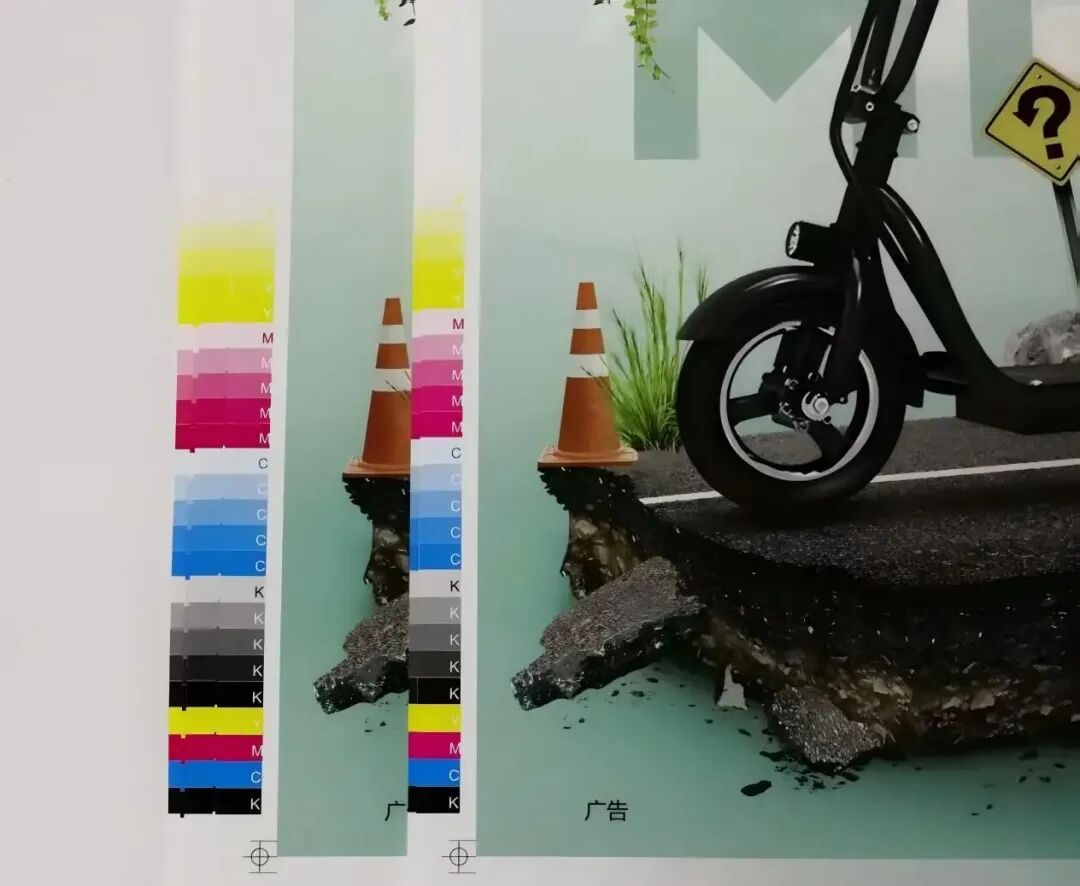
図 1 問題のある印刷物 (左) と調整された印刷物 (右)
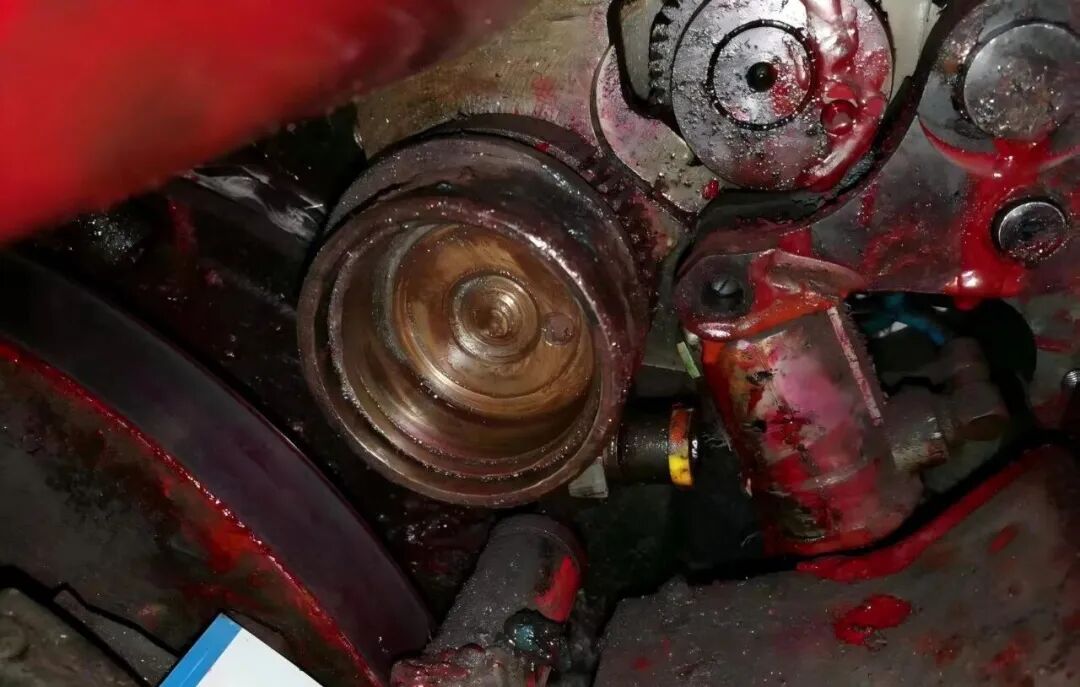 図2 シャフトボウルの摩耗状態
標準化されたメンテナンス手順
フォームローラーは主に分配ローラーに依存して移動し、印刷版と接触するときに定期的にわずかに減速するだけであるため、印圧を調整する際には図 3 の基準に厳密に従うことが重要です。フォームローラーと分配ローラーの間の圧力比は、印刷版にかかる圧力より 1mm 大きくする必要があります。版ローラーと版との間の圧力がインキローラーとの間の圧力よりも大きい場合、版ローラーが不規則に減速し、インキの転写が不均一になり、過剰な水とインキが発生し、最終的にインキの色が不安定になります。
実際の生産において、スタッフが版ローラーの圧力をチェックするとき、通常は版ローラーと印刷版の間の圧力のみに注目し、インキローラーによる圧力を無視します。標準的なメンテナンス手順は次のとおりです。
(1) シャットダウンとクリーニング: 電源を切り、装置をタグでロックし、専用の洗浄剤を使用してローラー表面のインク膜とベアリング ハウジング内の金属片を徹底的に除去します。
(2) コンポーネントの交換: 元の工場出荷時のベアリングコンポーネント (ベアリングボウル/ボール/ケージを含む) を交換します。設置前に超音波洗浄と窒素パージを行って、汚染ゼロの設置を保証する必要があります。-
(3) 圧力校正: 校正にはハイデルベルグ圧力試験フィルムを使用します (図 3 を参照)。
(4) 圧力基準の指定: フォーム ローラーと分配ローラー間のインク ラインの幅は 4±1mm である必要があります。印刷版との接触幅は4~1mmに設定されています。
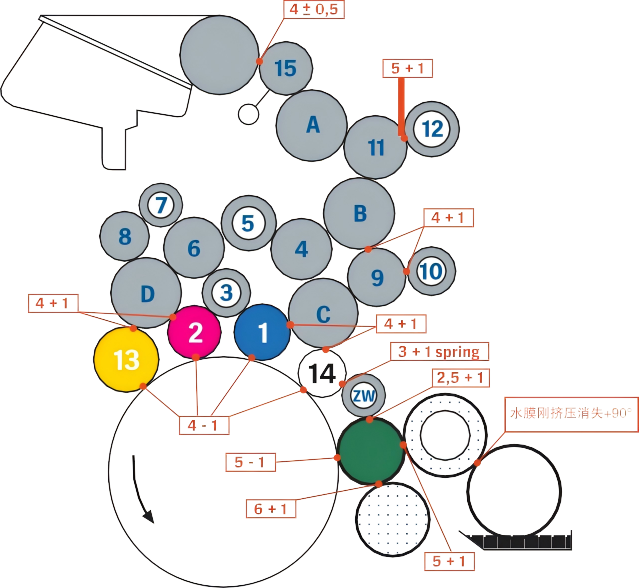
図3 印圧調整基準
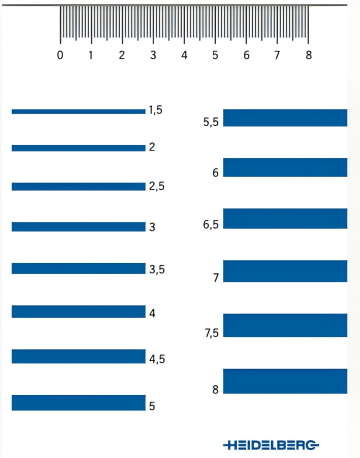
図4 ハイデルベルグ応力試験フィルム
メンテナンス効果
標準化されたメンテナンスの後、機器と印刷製品の品質は大幅に向上し、すべての指標が正常範囲に戻りました。
(1) マゼンタバージョンの 50% 出口増加値は、メンテナンス前の 22% ~ 45% から約 18% まで前後に変動します (17±3% 出口増加の要件に一致)。
(2) ドット密度 75% の階調レベルの階調平滑性が 40% 向上し、印刷時に明らかな変色がありません。
(3) 8 時間連続生産のデータモニタリングでは、印刷水使用量(故障機修理後)が 20% 削減され、スクラップ率が 22% から 0.2% に減少しました。
(4) 装置の安定性監視により、72 時間の連続運転中、プレートローラーベアリングの温度は 40±2 度の正常範囲で安定しており、振動スペクトル分析にも異常なピークがないことが赤外線熱画像装置で確認されました。
問題分析
01/ メンテナンス機構の欠陥
この故障の主な原因の 1 つは、装置のメンテナンス機構に明らかな欠陥があり、関連する操作が装置メンテナンス マニュアルの要件に違反していることです。このマニュアルでは、インキ ローラーを毎月分解し、軸受の状態を確認し、潤滑油を追加し、インキ ローラーの圧力を標準的な方法で調整する必要があると規定されています。また、前回のメンテナンス時に、ハイデルベルグ社製特殊インキ跡幅検出フィルムの代わりに通常の隙間ゲージを誤って使用したため、ギャップ設定のずれが2.2mm発生し、インキローラーの圧力を誤って6.2mm(標準値の55%超過)に設定してしまい、軸受に過負荷が発生しました。
ゴムローラーの標準凹みが4mmの場合、圧力は18Nです。くぼみが6mmになると圧力は63.5N、8mmになると149Nにもなります。くぼみが大きくなるほど、機器の磨耗が早くなり、インクや湿し水の消費量が増加し、それに応じて電力消費量も増加します。同時に、過度の圧力はゴムローラーの明らかな熱蓄積、高温、広い凹みを引き起こし、印刷プロセスにおける実際の圧力が非線形に増加し、ゴムローラーの硬化を促進します。ゴムローラーの硬度は耐食性をある程度高めることができますが、水とインクの転写能力が大幅に低下し、印刷装置のインク損失や印刷版グラフィックスの摩耗が増加します。したがって、印刷品質に影響を与えない範囲で、ゴムローラーの圧力を可能な限り下げ、メーカーが指定する最小値を最適に維持する必要があります。
02/ ゴムローラーのメンテナンスをしっかりしましょう
ゴムローラーの日常メンテナンスは標準化されたプロセスを形成する必要があり、毎日の引き渡し時にプレートの圧力をチェックする必要があります。毎週のメンテナンスでは、版ローラーとインキ ローラーの圧力をチェックすることに重点を置き、版インキ ローラーが生産中に常に比較的安定した状態に維持されるように、版インキ ローラーのメンテナンスを適切に行う必要があります。
新しいゴムローラーの表面は、水膜とインクが均一に転写されるように、凹凸があり、触ると少し渋い感じになります (図 5)。 -長期使用の過程では、毎日インク、湿し水、さまざまな溶剤と常に接触し、また外部環境の影響により、一定期間の使用後に新品のゴムローラーの硬度が増加しますが、これは正常な状態です。ゴムローラーの収縮や硬化が軽い場合は、圧力を適切に調整することでインク転写性を維持できます。
ゴムローラーの硬度が上がるということは、ペーパーウールの紙粉や湿し水中の酸化物がローラー表面に堆積し、硬化膜を形成していることも意味します。この硬化したフィルムは、インクの転写や水の転写が不安定になる可能性がある硬化と光沢の継続を防ぐために、定期的に除去する必要があります (図 5)。表面が硬化したら、メンテナンス時に汚れたグレージング物質をカルシウム除去ペーストで除去する必要があります。
洗浄剤の選択は、ゴムローラーの寿命を決定する最も重要な要素です。揮発性の高い洗剤は表面の固まった沈殿物を簡単に除去できますが、ゴムローラーの収縮の原因にもなります。洗浄剤を不適切に使用すると、ゴムローラーの膨張、収縮、変形を引き起こし、ゴムローラー間の圧力の安定性に影響を与え、さらにはパイプライン、シールリング、機械の塗装、さらにはゴムブランケットを腐食させる可能性があります。したがって、半-水-ベースの低-洗車水を選択する必要があります。メンテナンス後は、ゴム ローラーを新品のゴム ローラーの感触に戻す必要があります。メンテナンスには近道はなく、根気強く続ける必要があります。
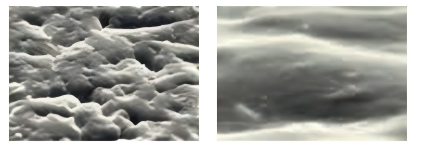
図5 新品ゴムローラの表面(左)と艶出しゴムローラの表面(右)
印刷物の品質の鍵は水とインキのバランスにあり、そのバランスを保つために版水ローラーとインキローラーが重要な役割を果たします。日常の生産現場では、ゴムローラーの調整不良や磨耗によるさまざまな品質問題が発生することがよくあります。そのため、ゴムローラーを定期的に検査・テストし、ローラー表面、直径、圧力などを定期的にメンテナンス・調整し、各ローラーを適切な状態に保つことが重要です。機器を調整する場合、プロセスはデータ主導で標準化され、業界の高品質な発展に貢献する必要があります。-