


接着産物の気泡の問題を解決する方法は?接着剤バインディングマスターの経験の包括的な要約!
印刷技術の継続的な開発に伴い、ワイヤレス接着剤の結合は、その高い結合効率と低コストのために、教科書、教師支援、および簿記の重要な位置を占めています。ただし、接着剤に結合した製品の背面にある気泡の問題は、常にさまざまな印刷会社を悩ませてきました。この問題は、本の堅さとサービスの生活を減らすだけでなく、本の外観の質に深刻な影響を与え、顧客の苦情やリターンにつながり、企業に経済的損失を引き起こします。
著者は、接着結合リンケージラインの操作において長年の経験を持っています。著者は、継続的な学習と接着結合プロセス全体の詳細な分析を通じて、実際の生産ケースと組み合わせた、機器、プロセス、材料、操作などの複数の観点から気泡の原因を調査し、接着剤結合プロセスを最適化するための提案を提案します。目的は、印刷業界に実用的で実現可能なソリューションを提供し、接着剤結合製品の全体的な品質を向上させることです。
接着産物における気泡の症状
粘着産物の気泡は、主に本の上部と下部にある明らかなハニカム型の小さな穴や泡のように見え、本の裏を力で押すと不均一な感覚があります。特定の症状は次のとおりです。
01/ホットメルト接着剤の不均一な分布
図1に示すように、硬化した接着層には、泡によって形成された明らかなボイド、またはホットメルト接着剤によって完全に明らかにされている一部の領域に空白の斑点があります。バブルは、この地域にボンディングエリアが不十分であり、中空の部分は結合力を完全に失います。本を背中の中央から切り取ることで、ホットメルト接着剤の覆いがないか、背中の一部の領域でホットメルト接着剤が固体ではないことがわかります。
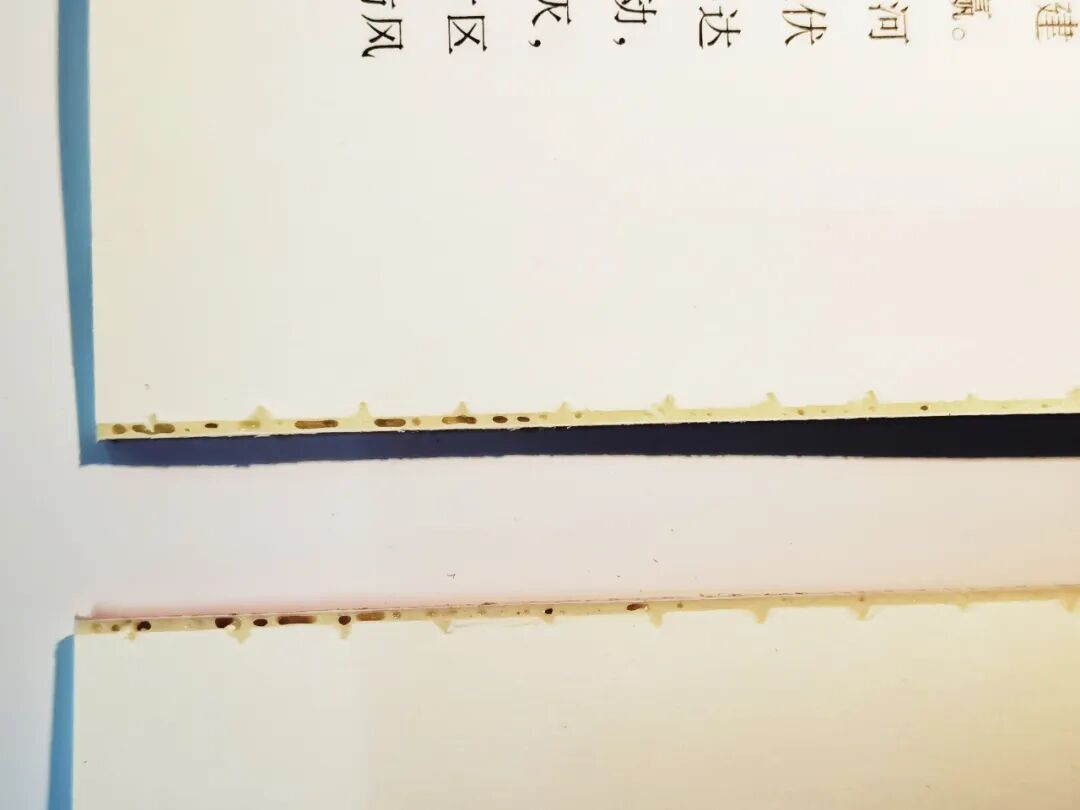 図1:本の裏にある接着剤は薄く、ボイドがあります
02/一貫性のない接着層の厚さ
この問題により、本の表面は不均一になり(波状)、本の硬化された表面の不規則なうねり、膨らみ、または抑うつとして明らかになり、滑らかで均一な状態ではなく、図3の底部と底部の接着層の厚さにも有意な違いがあります(図3に示すように)。
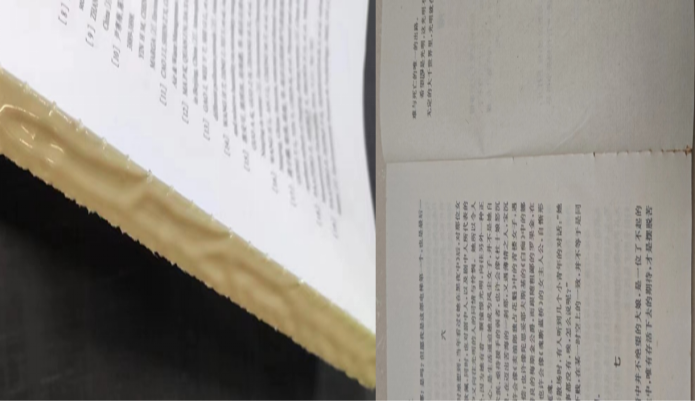
図2:本の表面は不均一で不均一です
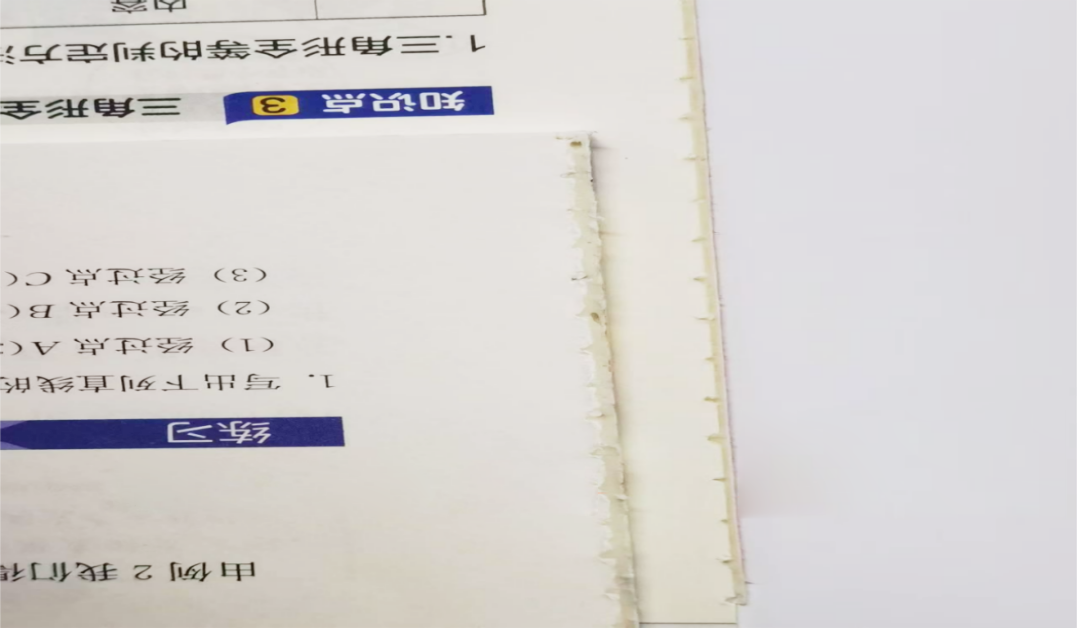 図3の上部と下部の間には、接着層の厚さに大きな違いがあります
接着剤結合製品の品質に対する気泡の影響
01/製品の外観に影響します
1つは、本の全体的な不均一性または部分的なうつ病を引き起こすことです。これは、本の平坦性と全体的な美しさに影響を与えます。 2つ目は、空と足の空気の泡で、顧客や読者の読書感覚に影響します。
02/重度のキャビテーションは硬さに影響します
重度の気泡は空の接着剤を形成し、ページを分離しやすくし、硬さを欠いており、引張試験基準を満たしていません。深刻な場合、本の逆の破損やゆるいページなどの深刻な品質事故を引き起こす可能性があります。
03/返品と顧客の苦情を引き起こします
製品の上部と下部でサイズが1mmを超えるバブルは、顧客の返品、苦情、さらには罰則に至る可能性があり、それが会社の評判に影響を与える可能性があります。気泡が特に深刻な場合、製品は品質検査で資格がないと判断され、企業の評判に深刻な影響を与えます。
接着産物の気泡の原因の分析
01/接着メカニズムの不適切な調整
(1)接着温度の不適切な制御:過剰または不十分な接着温度は、熱い溶融接着剤の流動性と粘度に直接影響を与える可能性があり、その結果、不均一なコーティングが生じ、本のコアコーティングの品質に影響します。印刷されたシートの数の違いは、ホットメルト接着剤の硬化と冷却時間にも影響を与える可能性があるため、季節および環境の温度の変化に応じて接着温度を調整する必要があります。
(2)接着剤ホイールの不適切な高さの位置:接着剤ホイールが高すぎるか低すぎる場合、ホットメルト接着剤の不均一な分布を引き起こし、空の接着剤をもたらし、本の結合強度に影響します。
(3)熱い溶融接着剤の不適切な厚さと粘度:コーティングの厚さは、通常1.0±0.2mmの範囲内で制御される本の厚さに従って調整する必要があります(粘着層の厚さが薄すぎる図4に示すように、本のコアの厚さに応じて調整されます)。ホットメルト接着剤の不適切な粘度は、コーティングの均一性と接着にも影響を与える可能性があります。
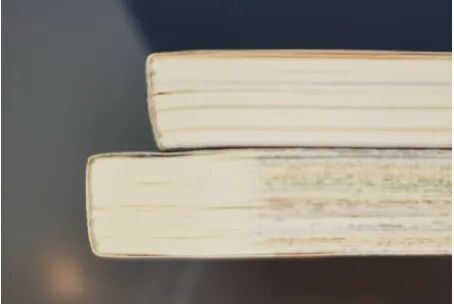
図4:接着層の厚さが薄すぎます
(4)接着剤のホイールが間違った位置で壊れた場合、本の背面に接着剤が不足します(図5に示すように)。
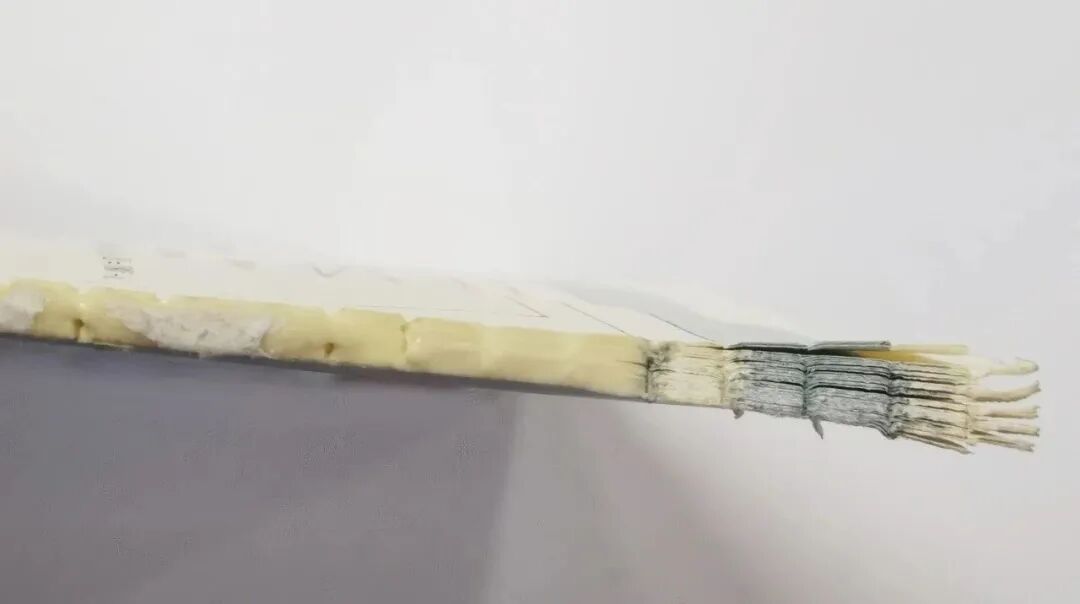 図5のゴムホイール上の壊れたゴムの位置は不正確であり、足に接着剤がありません
02/ミリングバックカッターの不適切な調整
(1)フライスバックブレードはひどく摩耗しており、製粉後の本の表面がきれいに製粉されていないか、不均一であるか、断片が粉砕されていない場合、接着コーティングの品質に影響します(図6を参照)。
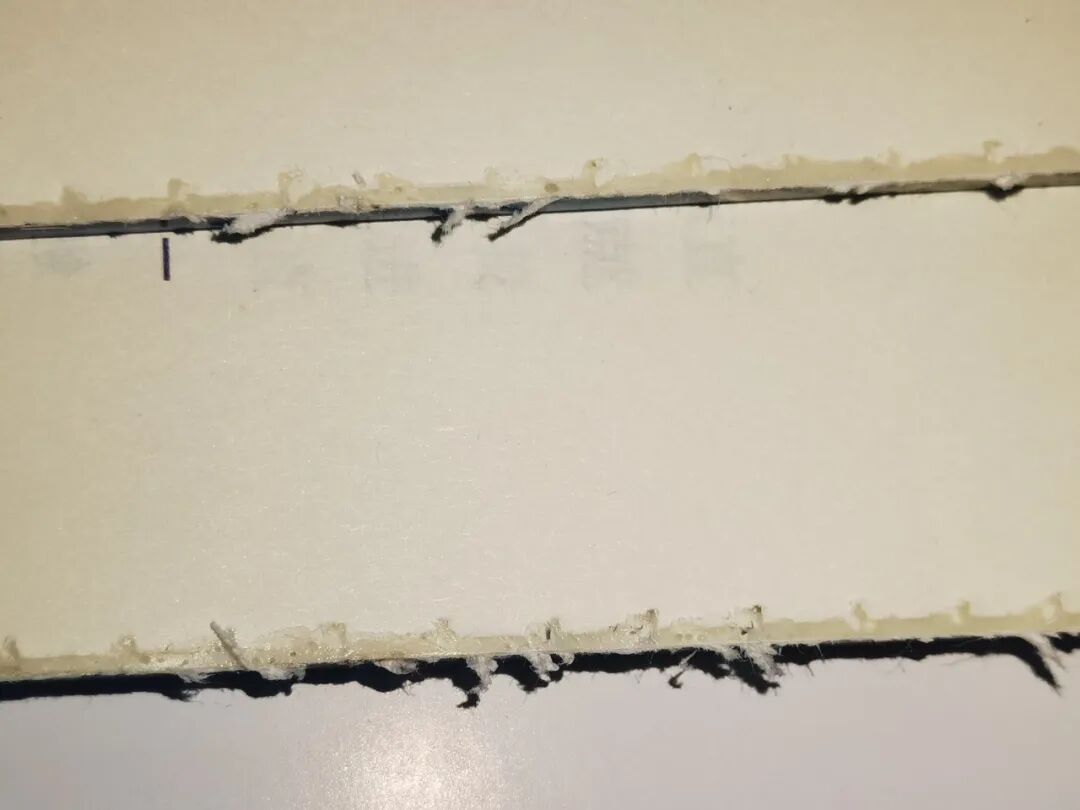 図6:本の表面がきれいに粉砕されていません
(2)フライス式の刃と圧力プレートの間のギャップが大きすぎるため、本ブロックの端がカールし、不均一なフライス式がバックになる可能性があります。
(3)フライスバックブレードの水平面から本のクランプまでの垂直距離の不適切な調整:距離が大きすぎる場合、結合の露出部分には紙のシート間のゆるみが生じ、熱い溶融粘着性の深さが増加し、本の後ろの厚さを増加させます。これにより、結合の厚さが切開の厚さよりも高くなり、本のバブル、しわ、弓のしわなどの欠陥が発生し、完成品をカットすることも困難になります。距離が小さすぎる場合、ホットメルト接着剤の浸透深度に影響し、結合強度に影響します。
03/パレタイジング形成メカニズムの調整が不十分です
(1)パレタイズメカニズムの不適切な身長またはバランス:すべての泡が本の裏に表示される場合、パレタイズメカニズムの高さを調整する必要があります。地面の上部または下部に気泡がある場合は、サポートのバランスを調整するためにレベルを使用する必要があります。
(2)パレタイズ形成メカニズムのクランプアクション時間が一致しない場合、「最初にトップ、次にクランプ」、「最初にクランプ」、または「同時にクランプ」、または気泡を引き起こす可能性があります。現時点では、パレタイジングのクランプアクション時間を調整する必要があります。
04/不適切な紙の選択と折りたたみ
(1)軽量紙:軽量の紙は通常の積層紙よりも柔らかく、ページは完全に平らではなく、本の裏に泡を簡単に引き起こす可能性のあるエアポケットを形成しています。
(2)カバーとメインテキスト間の紙の重量の違い:メインテキストに65g/m2以下の紙を使用しながら、カバーに200g/m2以上の重量の紙を使用すると、カバーが設定された後にコンテンツをドラッグし、本の背面に気泡が発生する可能性があります。
(3)不適切な折りたたみとスタッキング:不適切な折りたたみや積み重ねは、本のカバー(特にカールした本の背中)にしわや不均一な表面を引き起こす可能性があります。
05/不適切なスロット調整
(1)溝の間隔と深さは、標準的な要件を満たしていないため、本の裏に接着剤の充填が不十分になる可能性があり、本の裏に気泡が生じます。
(2)スロッティングナイフはひどく摩耗しており、本の背面のスロッティングの深さはさまざまです。ホットメルト接着剤は充填が容易ではありません。これは、接着コーティングの品質に影響します(図7に示すように)。
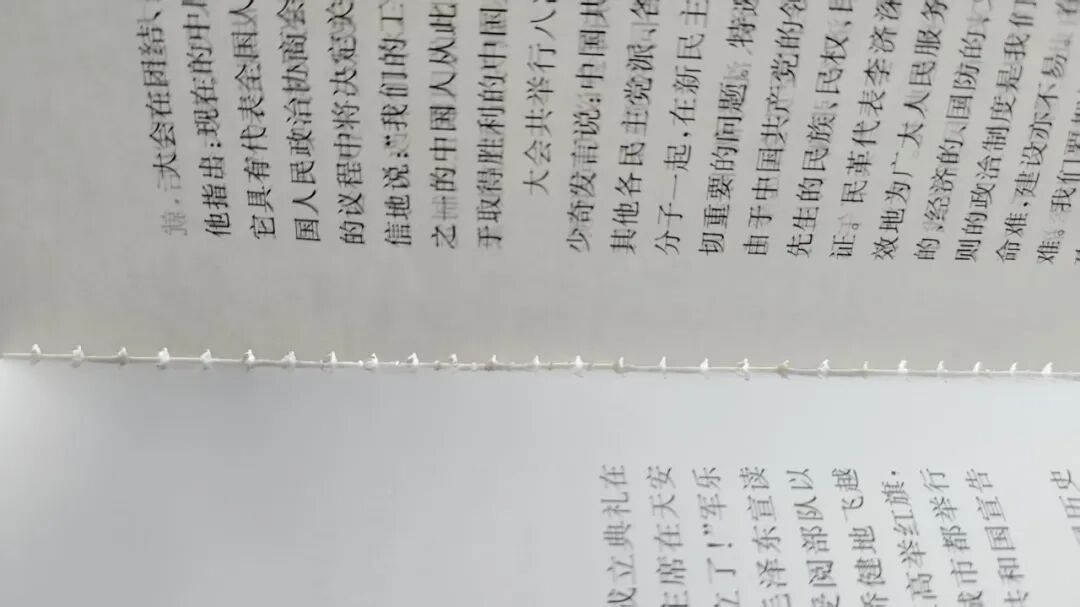
図7:スロッティングナイフはひどく摩耗しており、本の裏にあるスロッティングの深さは異なります
(3)スロッティングナイフと本のバックの間の角度は正しくありません。これにより、スロット後に紙のスクラップや紙の毛がスロットをブロックする可能性があり、ホット溶融接着剤がスロットに浸透し、本の背面に不十分で不均一な接着剤が巻きつくことができなくなります。
06/ブッククリップクランプ力の一貫性のない調整
接着剤結合機の各本クリップのクランプ力が一貫していない場合、本のコアは、圧力が少なすぎるブッククリップのフライス式バックステーションを通して圧力プレートによって簡単にドラッグされ、ミリングバックが不均一になります(傾斜)。溝を通過した後、本のコアの前面と背面の溝の深さは一貫性がなく、支持力も不均衡になり、本の裏に気泡が生じます。
07/ホットメルト接着剤の不適切な使用
(1)紙の種類に基づいて正しいタイプのホットメルト接着剤を選択しない:さまざまな種類の紙は、銅板接着剤を使用する銅板紙など、対応するタイプのホットメルト接着剤を使用する必要があります。さまざまな種類のホットメルト接着剤を混合することは許可されていません(接着剤を交換するときに接着剤を徹底的に洗浄する必要があります)。そうしないと、本の背面に不均一な接着剤が生じ、泡が生じます。
(2)機械の速度は、ホットメルト接着剤と一致しません。高速接着剤の硬化時間は3〜5秒で、開口時間は5〜7秒です。低速接着剤の硬化時間は8〜13秒で、開口時間は9〜15秒です。ホットメルト接着剤の不適切な選択、硬すぎる、または遅すぎる時間と開口時間は、接着剤の品質に影響を与え、気泡を引き起こす可能性があります。
(3)ホットメルト接着剤の不安定な品質:いくつかのホットメルト接着剤は、品質が低く、不純物が高く、不純物が接着剤ポットの加熱棒に接着したり、ゴム製ホースとホイールをブロックしたりして、不均一な接着と気泡の生成をもたらします。
接着剤製品の気泡用のソリューション
01/接着メカニズム標準の最適化と調整
(1)接着剤温度を調整します:周囲温度に応じて接着剤温度を調整して、温度差が±5度以内に制御されるようにします。たとえば、接着剤の温度は夏に160度に設定でき、冬には170度に増加できます。
(2)ゴム製ホイールの高さの位置を調整します。ラバーホイールの高さと均一なゴムホイールの高さを確認して調整して、ゴム製ホイールの圧力が均一で適切であることを確認し、高すぎるか低すぎます。
1#ボトム接着剤ポットの提案:1番目の接着剤ホイールと本のコアの間の距離は0.50-0.80mmです。 2番目の接着剤ホイールと本のコアの間の距離は0.80-1.00mmです。均一な接着剤ホイールと本のコアの間の距離は0.85-0.90mmです。
2#ボトム接着剤ポットの提案:1番目の接着剤ホイールと本のコアの間の距離は0.80-1.00mmです。 2番目の接着剤ホイールと本のコアの間の距離は1.80-2.00mmです。均一な接着剤ホイールと本のコアの間の距離は約2.00mmです
(3)ホットメルト接着剤の厚さと粘度を最適化します:本の厚さに応じてコーティングの厚さを調整し、安定した品質のホットメルト接着剤を選択し、接着剤の壊れた位置を調整します。本の厚さ、接着層の厚さ、および命令の参照は次のとおりです。本の厚さが10mm未満の場合、推奨される接着層の厚さは0.6-1.0mmです。細い本は、過度の接着層の厚さのために脊椎の硬化を避ける必要があります。本の厚さは10〜30mmで、推奨される接着層の厚さは1.0-1.5mmです。中程度の厚さの本の場合、熱い溶融接着剤の透過性と強度の両方を考慮する必要があります。本の厚さが30mmを超える場合は、1.5〜2.0mmの接着剤層の厚さを使用することをお勧めします。厚い本の場合、本の溝を満たすために接着剤の量を増やし、溝引いたプロセス(1.5mm以下の溝深度)と協力する必要があります。
02/フライスバックプロセスの改善
(1)フライス式のバックブレードを定期的に検査します。検査基準は、外観に欠陥がなく、刃のエッジには不快感がなく、フライス加工効果(ブックバックフラットネス、粗さ)とプロセスパラメーター(深さの一貫性)が包括的に検証されていることです。必要に応じて、ブレードを接地または交換することができます(図8に示すように)。
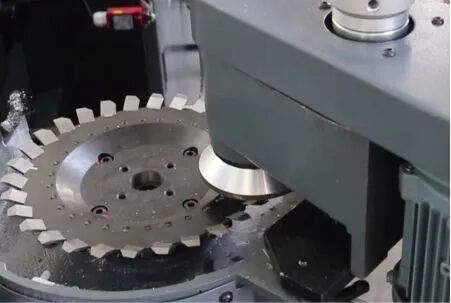
図8フライスバックブレードエッジの定期的な検査
(2)フライスバックカッターとプレッシャープレートの間のギャップを調整します。フロントカッターとリアカッターとフロントバックブレードの間のギャップを0.1-0.3mm(フィーラーゲージの実際の測定に基づいて)に調整し、最大0.3mmで、フライス式の本が平らであることを確認します(図9に示すように)。
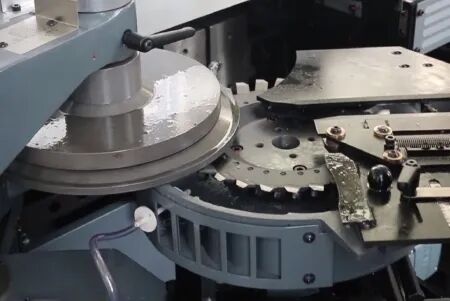
図9フライスバックカッターとプレッシャープレートの間のギャップを調整する
(3)バックミリングカッターの水平面からブッククリップの下端までの垂直距離を修正します。本のコアバインディングで本クリップの露出した部分を正しく修正します。通常は10mmであることをお勧めします。バインディングの露出=ミリング量+10 mm。バインディングの露出部分が13mmの場合、フライス量は3mmです。
(4)粉砕の深さ:一般的に、紙の厚さは1.5〜3.0mmです(80g/m2の紙は厚さ約2.0〜2.5mm)。廃棄物のコアを試してみるために廃棄物のコアを取り、製粉の深さが均一であるかどうかを確認します(0.1mm以下の深さの差が適格です)。
03/パレタイジング形成メカニズムの調整
(1)パレタイジング形成メカニズムの高さを調整します:ブックスライド拡張の量に従って、パレタイジング形成メカニズムの高さを調整します。 Precision Cambridge 12000モデルを例にとると、Milled Back Book Coreはパッケージテーブルの上のゼロ位置で停止します。この時点で、パッケージテーブルは最高点にあり、ガイドレールインサートの作業面からパッケージングテーブルの低電圧プレートまでの距離は138.5mmで、0.1mmの誤差があります。この時点で、サポートモールディングメカニズムの高さは、接着後の本と同じくらいしっかりしています。
(2)パレタイズ形成形成メカニズムのバランスを調整します。本の上部と下部にある空気の泡の位置に従ってパレタイジングのバランスを調整し、前から後ろのエラーで本を均一に形成することを保証します(図10に示すように)。
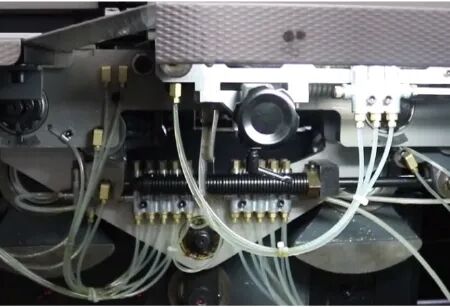
図10パレタイズ形成メカニズムのバランスの調整
04/紙の最適化プロセス測定
(1)軽量紙の最適化測定:拘束する前に軽量の紙をコンパクトして束ねて、8時間以上残す必要があります。適切なホットメルト接着剤を選択します。ホットメルト接着剤が均等に分布し、完全に浸透していることを確認するために、接着結合機の速度、圧力、およびその他のパラメーターを適切に調整します。
(2)本のラベルの平坦性制御:ブックラベルプラットフォームのレベルを調整して、フールバックの平坦性と溝の深さを確保し、本のラベルがしわやカールなしできれいであることを保証します。
(3)出版社とのコミュニケーションの初期段階では、デザインの材料を選択する際に、カバーと本のコアの間に重量が大きな違いを持つ紙の使用を最小限に抑えることをお勧めします。設計プロセス中に実際に必要な場合は、インサートまたはライナーの使用を増やして、2つの間の張力を遷移させることをお勧めします。
05/スロットメカニズムの調整
(1)溝の深さを約1.2mmに増やし、熱い溶融接着剤が溝に完全に浸透することを確認します。
(2)5.0-7.0mmの間のスロット間隔を制御します。
(3)ミリングバックグルーブカッターと溝を粉砕して、時間通りに溝を粉砕します。
(4)スロット間隔の標準要件は5.0-7.0mmです。スロット深度の標準要件は1.5±0.5mmです。
06/Book Clip Clamping Forceの調整
(1)表1に示す標準を参照して、本の厚さとクランプ力の関係を決定します。
表1本の厚さとクランプ力の関係
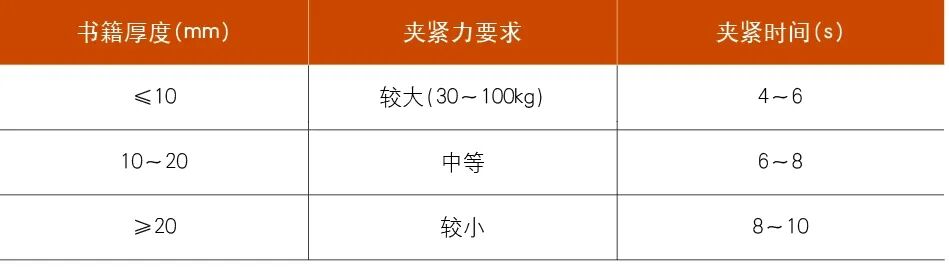
(2)異なるデバイスは、厚さセンサーを介して帳簿データを検出でき、コントローラーはクランププレートの変位を自動的に一致させて、クランプギャップを正確に制御します。たとえば、15mmの本の厚さが検出された場合、クランププレートは15mm+接着剤の補償量(約0.5mm)のギャップに移動します。または、ホストの各本クリップのねじれスプリング圧を調整することにより、各ブッククリップのクランプ力を一貫性にすることができます。
(3)クランプ後の本のコアの収縮が2.5mm以下である場合、資格があります。本の背面は、しわ、泡、露出した接着剤の根、オーバーフロー接着剤などの欠陥についてランダムに検査されます。
接着剤製品における気泡の問題の解決策は、機器、プロセス、材料、操作などの複数の側面から開始する必要があります。体系的な分析と最適化を通じて、接着剤の製品品質の安定性を効果的に改善できます。この記事で説明するソリューションは、実際の生産で検証されており、ピアがワイヤレス拘束力のあるプロセスの問題を解決するためのアイデアを提供することを目的としており、拘束力のある機械リーダーと質の高い技術者の基準値を持っています。