


新しいダイカット エンボス加工プロセスにより、効率が 30% 向上し、コストが 20% 削減され、生産の問題点が解決されました。-
現代の印刷と包装の分野では、型抜きとエンボス加工のプロセスが、製品の包装における美的魅力と機能性の両方を達成するための重要なステップです。{0}ダイカットプロセスは、印刷された紙や包装材を所定の形状に切断するために使用されます。一方、エンボス加工プロセスは、紙や包装材の表面に浮き彫りの画像や文字を作成し、製品の視覚効果と触感を向上させます。-しかし、従来の型抜きやエンボス加工のプロセスは、ハイエンドのパッケージ設計において、エンボス加工されたグラフィックスの連続性の中断や高い加工コストなどの問題に直面しています。{4}この記事では、これらの問題に対処し、印刷およびパッケージング技術を進歩させることを目的とした、新しいダイカットおよびエンボスプレートの設計を提案します。-
技術的な問題と解決策
01/ 従来のプロセスの限界と技術的なボトルネック
従来のダイカットおよびエンボス加工プロセス(図 1 を参照)では、折り目のグラフィックスがエンボス加工されたグラフィックスと重なる場合、ダイカットとエンボス加工を 1 回の操作で実現するために、一般的なアプローチは、ダイカット プレートとエンボス プレートを単純に接合することです。-これにより、折り目とエンボス加工されたグラフィックの接合部に継ぎ目が生じ、エンボス加工されたグラフィックの連続性が損なわれることがよくあります。この問題を解決するには、通常、折り目付けとエンボス加工の作業を別々に行う必要があり、設備投資、人件費、時間コストが増加するだけでなく、生産効率も低下します。このような問題は、ハイエンドのパッケージ設計において特に顕著です。-したがって、従来の製造プロセスの主な技術的ボトルネックには、エンボス グラフィックスの連続性の中断、高いプロセス コスト、低い生産効率が含まれており、これらがハイエンドのパッケージング デザインの実現を大きく制限しています。{9}}したがって、これらのボトルネックを突破するには、革新的な技術的ソリューションが緊急に必要とされています。
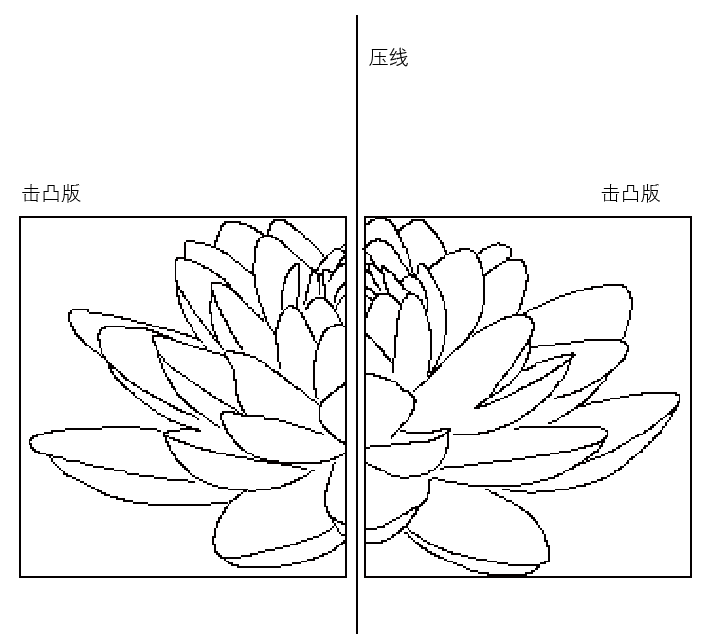
図 1: 従来のダイカットおよびエンボスプレートのレイアウトの概略図-
02/ 新しいダイカットおよびエンボスプレートのデザインコンセプトと構造設計-
図 2 に示すように、新しいダイカットおよびエンボス プレートの核となる設計アイデアは、隆起ライン (ポジティブ) とエンボス ライン (ネガティブ) を同じエンボス プレート上に統合し、ダイカットとエンボス プロセスを 1 回で形成することで、プロセス コストを削減することです。{{2}{3}}このデザインは、従来の生産プロセスにおけるレイアウトの継ぎ目の問題を根本的に解決し、エンボスグラフィックとテキストの連続性を維持するだけでなく、生産効率も大幅に向上します。
図 2 に示すように、新しいダイカットおよびエンボスプレートには、ダイカットプレート、エンボス加工されたネガティブプレート、およびエンボス加工されたポジティブプレートが含まれています。-。ダイカッティングプレートはベースと隆起ラインで構成されており、ベースの素材はファイバーボード、ポリマープラスチックボード、または金属プレートから選択できます。隆起線は、ベースに固定された突出線です。エンボス加工されたネガ プレートもベースに固定され、隆起した線の間に配置され、プレート上に連続したエンボス加工されたネガ テキストと隆起したポジティブ ラインが形成されます。エンボス加工されたポジティブプレートは、エンボス加工されたネガティブプレートと一致するグラフィックを備えたダイカットマシンのプレスプレートに固定されます。-
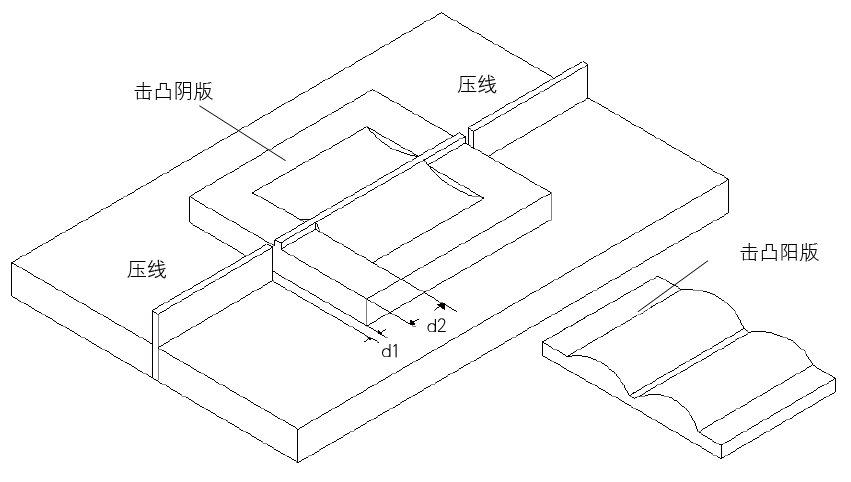
図2 新しい型抜き活版面付けの模式図-
03/ 技術的な詳細と最適化された設計
新しいダイカット活版印刷の技術的な詳細には、エンボス加工された陰線と圧着線のレイアウトの最適化、距離設定、ダイカットラインの設計、補助溝の設計が含まれます。-
凸陰文字は一貫したグラフィック文字であり、その中をプレス線が通っており、その長さはエンボス陰文字より長く、終点と凸陰文字との間には距離d2(例えば5mm)があり、接続点が視覚焦点領域に入るのを防ぐことができる。製造時の熱膨張による押出変形を防ぐため、エンボスプレートと圧着線との距離はd1(例:. 2mm)に設定されています。この距離設定により、プロセスの安定性を確保することに基づいて、製造中の熱安定性がさらに最適化されます。
さらに、ベースに複数の型抜きラインを設けることで、梱包箱の輪郭を正確に形成し、型抜き効率を向上させることができます。-ダイカットラインの設計により、切断プロセスが最適化されるだけでなく、材料の無駄が削減され、生産コストがさらに削減されます。-補助溝をダイカットマシンのプレッシャープレート上に配置して、くぼみを形成できます。-補助溝の幅は、圧力下で明確なくぼみを確保するために、圧着線の幅と包装材料の 2 倍の幅の合計よりも大きい必要があります。このデザインは、くぼみの品質を向上させるだけでなく、製品全体の美しさを向上させるのにも役立ちます。
技術原理と理論分析
新しい型抜き活版印刷の技術原理は、型抜きとエンボス加工プロセスの相乗効果、材料の選択と熱膨張制御、視覚効果と触覚効果の最適化という 3 つの側面に基づいています。-
ダイカットプロセスとエンボスプロセスの相乗効果が、新しいダイカットスタンプのデザインの鍵となります。-圧着ラインと凸陰文字を同じタップに統合することで、ダイカット機は圧着とエンボス加工を 1 回の操作で完了できます。-この相乗効果により、生産効率が向上するだけでなく、従来のプロセスでの別々の操作によって引き起こされるグラフィックスとテキストの不整合も回避されます。
新しいプロセスを導入する過程では、材料の熱膨張は無視できない要素です。新しいダイカットスタンピングプレートは、エンボスプレートと圧着ライン(d1)の間の距離を合理的に設定することにより、材料の熱膨張によって引き起こされる押し出し変形を効果的に回避します。さらに、凸型陰プレートと凸型陽極を作成するために熱膨張係数の小さい材料 (銅など) を選択すると、プロセスの安定性をさらに向上させることができます。
さらに、新しいダイカット活版は、エンボス加工された陰のテキストと圧着された陽のテキストのレイアウトを最適化し、視覚効果に対する接続点の影響を回避できます。-線の終点と凸陰文字の間には所定の距離 (d2) があり、エンボス画像を観察するときに接続点が視覚焦点領域に入らないようにすることができます。このデザインは、製品の視覚効果を高めるだけでなく、製品の触感体験も高めます。
実験検証と実用化効果
01/ 実験計画と結果の分析
新しいダイカットスタンピングプレートの性能を実際に検証するために、異なる材料(樹脂、銅、アルミニウムなど)を使用してバンピング陰プレートとバンピング陽プレートを作成し、さまざまな圧力と温度条件下での性能をテストする一連の実験を設計しました。-実験指標には、エンボスグラフィックの一貫性、くぼみの品質、生産効率、プロセスコストが含まれます。
実験結果によると、新しいダイカット スタンピングは、ダイカットとエンボス加工を 1 回の操作で完了でき、エンボス グラフィックとテキストの一貫性が大幅に向上し、インデントの品質が鮮明で安定していることがわかりました。{0}{1}従来のプロセスと比較して、新しい活版活版の生産効率は約 30% 向上し、プロセスコストは約 20% 削減されました。{3}さらに、D1 と D2 を適切に設定することにより、新しい活版活版は熱膨張制御と視覚効果の最適化に優れています。-
02/ 実用化効果とメリット
実際の検証の結果、新しい活版印刷機は実際の用途において大きな利点があることがわかりました。{0}
まず、新しい型抜きとエンボス加工の設計により、型抜きとエンボス加工の一度の成形が実現します。これにより、ラインプレス陽とエンボス陰を統合することで製版プロセスと設備投資が削減され、プロセスコストが大幅に削減され、従来の型抜きとエンボス加工の別々の操作によって生じる追加コストが回避されます。-プロセス。また、ワンタイム成形設計によりプロセスの複雑さが軽減され、生産効率が向上します。
次に、新しいダイカット活版は、圧着線とエンボス陰文の間の距離を合理的に設定することで、視覚効果に対する接続点の影響を回避し、製品の品質をさらに向上させます。-ダイカット活版印刷機の設計では、従来のプロセスにおけるプレス ラインとエンボス グラフィックとテキストの接合部における継ぎ目の問題も克服されているため、インデント プロセスによってエンボス グラフィックとテキストの一貫性が損なわれることはありません。これにより、製品の視覚効果が向上するだけでなく、製品の触感体験も強化され、ハイエンドのパッケージ デザインのニーズも満たされます。-
実際の応用においても、新しい型抜き活版印刷機は優れた適応性を示しており、紙、プラスチック フィルム、複合材料などのさまざまな材料に適用できます。-圧着パターンとエンボスパターンの深さと形状を調整することで、さまざまな材料の加工要件を満たすことができます。さらに、新しい活版活版のデザインは環境への配慮も考慮されています。-製版プロセスと設備投資の削減により、エネルギー消費と廃棄物の排出が削減され、現代の印刷および包装業界の環境要件を満たします。
03 実践事例分析
高級化粧品包装箱の製造方法を例にとると、従来の型抜きとエンボス加工プロセスでは、製品を個別に型抜きとエンボス加工する必要があります。{{2}新しい型抜き活版印刷機を使用し、型抜きとエンボス加工を 1 回の成形プロセスで使用した結果、生産サイクルが約 40% 短縮され、コストが約 30% 削減されたことがわかりました。{{5}同時に、エンボスグラフィックとテキストの一貫性が大幅に向上し、包装箱の視覚効果と触感が向上し、顧客から高く評価されています。この事例は、高級包装分野における新しい活版印刷の応用価値を十分に証明しています。-
イノベーションと応用の見通しの分析
新しいダイカットスタンピングの革新的な点は、構造の統合設計であり、圧着線の陽文字と凸陰文字を同じプレート上に統合することで、従来のプロセスにおける押し込み接合の問題を解決します。同時に、ワンタイム成形プロセス設計によりコストが削減され、生産効率が向上し、視覚的および触覚的効果が最適化されます。-
要約すると、新しい活版印刷機は印刷やパッケージングの分野で幅広い用途が期待できます。{0}そのワンタイム設計と統合構造により、特にハイエンドのパッケージ設計において、型抜きやエンボス加工を必要とするさまざまな製品の製造に適しています。-品質と効率に対する業界の要件が高まるにつれて、このテクノロジーは主流になると予想されます。