

職人講座 |タバコパックのダイカットでの彫刻ツールの摩耗を減らす方法-? -26 年の経験を持つダイカットのベテランがコツを教えます!
最先端の-ポストプレス-プロセス、従来のポスト-プレスダイカット-とホットスタンピング
Mo Yizhong は、印刷製品の仕上げ担当者およびプロセス技術者から、スタンピング金型部門の責任者まで 26 年間にわたって昇進してきました。彼は思慮深く、革新的で、複数の方法と包括的な戦略を使用してコストを削減し、効率を高めることに尽力しています。彼が設計したホットスタンプ機用の箔回収装置は実用新案を取得している。彼は、Jiaozhi (Red Style) の小型ボックスやストリップボックスの型抜きにおけるフロックやスカッフィングの問題を次々と解決し、ホットスタンピング機で長期間使用されていないダイカットプレートフレームを合理的に利用し、凸型-の交換効率を改善し、ホットスタンピングプロセスを最適化し、アルミ箔を 40% 節約しました。 2022 年、彼の名にちなんで名付けられた労働モデル イノベーション スタジオは、彼のリーダーシップの下で 5 つの QC イノベーション プロジェクトと 12 のプロセスおよびテクノロジーの改善を完了しました。企業の屋台骨として、彼は常に「魚を与えるよりも魚の釣り方を教える方が良い」という指導哲学を堅持してきました。
今日の競争の激しいタバコ包装業界では、包装品質に対する要求も高まっています。品質を継続的に向上させながら材料の無駄を最小限に抑える方法は、現在の市場環境で競争上の優位性を維持するための最適なソリューションです。材料の無駄を減らすことはコスト管理の重要な部分であり、品質を維持しながらこれを達成するには、実際の生産プロセスで対応する解決策を見つける必要があります。
タバコのパッケージ製造の型抜きプロセスでは、型抜きナイフの破損(型抜き中に 2 つの刃が接する部分での破損を指します)-など、多くの一般的な問題が発生します。-通常の型抜き刃は比較的扱いやすく、替刃と直接交換できますが、一部の特殊な製品では、彫刻型全体を使用する必要があります。例えば、当社の製品「幅と幸運のスリム小箱」は、飛行機の小さな開口部を金型全体で彫る必要があります。
この製品の注文が増加するにつれて、壊れた彫刻刀を交換する頻度が増加し、ナイフの交換時間が長くなりました。その結果、型抜き彫刻刀の消耗が増加し、型抜き効率が低下しました。{0}{1}実際の生産に基づいて、業界の彫刻刀を製造するための材料は均一ではなく、プロセスパラメータは標準化されておらず、設計データも不完全であることがわかりました。したがって、彫刻刀製造の技術パラメータは、実際の製造条件に応じて最適化する必要があります。
彫刻刀の紹介と使い方
彫刻刀は、刃(製品の前面を切断するために使用)とベース(型抜き底板に固定するために使用)の 2 つの部分で構成されています。- 「幅と幸運のスリム小箱」製品の小さな飛行機の開口部を彫刻刀を使用して切断する概略図を図1に示します。
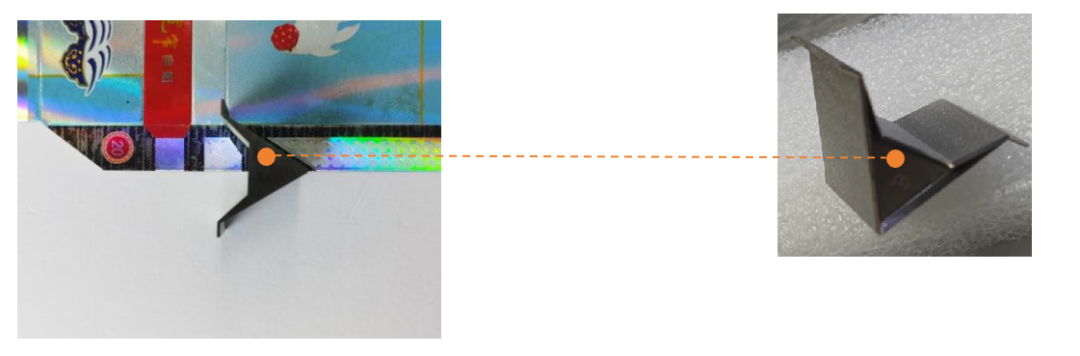 図1. タバコパック製品の小平面開口部に使用される彫刻ナイフ
「Kuankuan Haoyun Slim」小箱の製造中、彫刻ナイフの摩耗は平均して 1 ナイフあたり約 10,000 ~ 20,000 枚の版画です。昨年4月から6月にかけての制作過程で、エイプリルは42本のナイフを使用して合計58万2000枚の版画を制作した。 5月は60本のナイフを使用して922,000枚の版画を制作した。ジューンは95本のナイフを使用して135万枚のプリントを生産した。全体として、3 か月間での彫刻ナイフの摩耗は、ナイフあたり約 14,000 枚でした。
ナイフの交換時間は、4 月が約 16 時間、5 月が約 28 時間、6 月が約 38 時間でした。平均して、1 本の彫刻ナイフを交換すると、通常の生産が再開されるまでに約 35 ~ 42 分かかります。各シフトはナイフの交換に約 1.5 ~ 2 時間を費やし、機械の生産効率が約 20% 低下します。彫刻ナイフの寿命に影響を与える主な要因を特定し、ナイフあたりの印刷枚数を減らして交換時間を短縮するために、著者は「人、機械、材料、方法、環境」の観点から体系的な分析を実施しました。
01
彫刻ナイフの材質
現在、同社のダイカットマシンで使用されている彫刻ナイフは主に普通工具鋼でできており、硬すぎて柔軟性があまりありません。{0}製版メーカーにナイフの材質を確認したところ、彫刻ナイフの材質には技術基準が定められておらず、消耗が増大する危険性が高いことが判明しました。
02
彫刻ナイフの角度
現地調査によると、同社の型抜き機の彫刻ナイフの角度は 47 度から 48 度の間で変化しており、刃の角度に関する技術基準が設定されていないため、消耗が増大する危険性が高くなります。-
03
紙の厚さ
調達時にサプライヤーの材料パラメータ(「Kuankuan Haoyun Slim」小箱用紙パラメータ:237 g/m²、680 mm × 486 mm)を確認したところ、パラメータが同社のプロセス品質基準を満たしており、バッチ製品の品質が安定しており、消費量が増加するリスクがないことが判明しました。
04
オペレーターのスキルレベル
-従業員の機器操作スキルを現場でサンプリングした結果、資格のない従業員は見つかりませんでした。さらに、従業員向けの実践的および理論的なスキル研修が定期的に実施されます。したがって、不適切な操作によって消費量が増加するリスクはありません。
05
ナイフ交換作業
彫刻ナイフの取り付けが特殊なため、通常の型抜きナイフのようにダイプレートの前面から外すだけで交換することはできません。{0}}ダイプレートをダイカット フレームから取り外し、ナイフを前から後ろにたたき出し、新しい彫刻ナイフを後ろから前に注意深く取り付けてから、ダイ プレートをダイカット フレームに再度取り付けます。-このプロセスにより、交換時間が長くなります。
上記の要因の分析に基づいて、彫刻ナイフの材質と角度が寿命に影響を与える主な要因であると結論付けました。
改善策の策定
01
彫刻ナイフの材質を最適化する
これに対し、図2に示すように彫刻刀の材質(普通工具鋼)を特殊金型(HRC)に変更し、彫刻刀の硬度を調整しました。
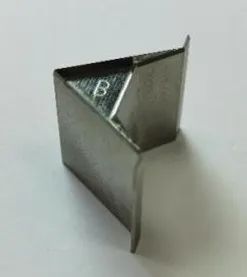
図2 彫刻刀の材質 改良前(上)と改良後(下)
02
彫刻ナイフの角度の改善
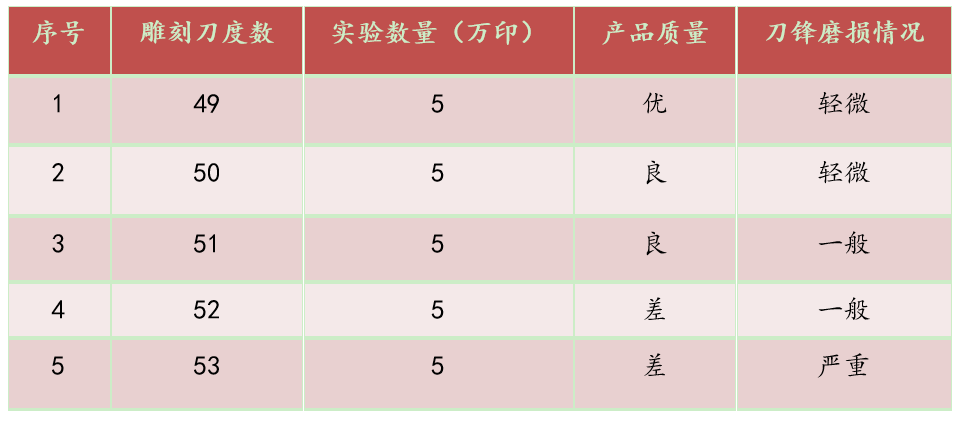
実験では、彫刻ナイフの刃の角度を 49 度から 53 度まで連続的に使用し、5 つのグループに分けて、各グループに 50,000 回の刻印を行いました。このうち、刃角度 49 度の彫刻ナイフは摩耗が最も少なく、他の対照群では刃角度が増加するにつれて摩耗度が徐々に増加しました。実験結果を表 1 に示します。
表 1 さまざまな彫刻ナイフ角度の実験結果
03長いナイフ交換時間を短縮する方法
(1) ダイカットプレートフレームの裏側の鋼板に開口部を作成して、ダイカットプレートフレームを加工します-。
(2) 彫刻刀を交換する際、抜き型を取り外す必要はありません。-ダイカットフレームの開口部を備えた鋼板を取り外し、摩耗したナイフを型の前面から背面に叩き出し、新しい彫刻ナイフと交換するだけです。- 1 本のナイフの交換にかかる時間はわずか約 5 ~ 10 分で、同時にナイフの交換効率が約 75% 向上します。-
(3) 型抜きプレートのフレームを改良することで、型抜きナイフの圧力に対するパッドの調整をより正確に行うことも可能です。-、型抜きナイフの圧力がより均一になり、それによって型抜きプレートの寿命が延び、製品の品質が安定します。-
効果検証
以上の改善により、彫刻刀の加工パラメータを加工技術部門と連絡・確認し、標準として加工規定に組み込みました。 8月から9月にかけて試作を行い、彫刻刀の寿命に影響を与える要因を確認した上で、刃物を新しい材質に交換し、刃の角度を調整しました。 10月から11月の生産は大幅な改善を示しました。 10月の「Kuan Zhai Haoyun Slim Box」の生産量は約150万枚で、35本のナイフが消費されました。 11 月には 26 本のナイフを使用して 110 万枚の印刷物が生産されました。ナイフの合計使用量は、1 ナイフあたり 42,600 枚のプリントでした。
最適化する前、小型の「Kuan Zhai Haoyun Slim Box」では、ナイフあたり約 14,000 枚のプリントが必要でした。最適化後は、ナイフあたり平均約 42,600 枚の印刷が可能となり、ナイフの使用量が 204% 削減され、材料コストが大幅に節約されました。
このテストと改善を通じて、製品の品質を確保しながら彫刻ナイフの使用量を削減し、ナイフの交換効率を高め、製品の品質を確実に向上させ、期待された目標を達成することに成功しました。{0}さらに、問題解決能力とイノベーション能力も向上しました。-製品品質を継続的に完成させ改善するという原則に従って、今後も実際の生産から欠点を特定し、それに応じて革新していきます。