

廃棄物排出中に粘着材が破損したり破損したりしませんか?これらの理由を無視してはなりません。
粘着ラベル素材では、ダイカット中に端が裂けるのは一般的な現象です。-引き裂きが発生すると、オペレーターは機械を停止して端を再編成する必要があり、その結果、生産効率が低下し、原材料の無駄が増加します。では、粘着ラベル素材のダイカット中に端が裂ける原因は何でしょうか。また、その対処方法は何ですか?01 素材自体の引張強度が低いため、端が裂けてしまいます。コート紙 (ミラー アート紙とも呼ばれる) などの一部の素材は、繊維が短く、比較的脆いものもあります。 -型抜きや廃棄工程において、廃棄端の引張強度が装置の廃棄引張力よりも低いため、破断しやすくなります。この場合、装置の廃棄引張力を最小限に抑える必要があります。引っ張り力を最低レベルに調整しても問題が解決しない場合は、ダイカット中にエッジの破れが頻繁に発生しないように、プロセス設計の初期段階で廃棄エッジを広く設計する必要があります。-02 不合理なプロセス設計 / 廃棄エッジが狭すぎると破れが発生する市販のバリアブル データ印刷用ラベルの多くには、破れやすい点線が付いています。-一部の粘着ラベル加工会社では、設備の制限により、点線と境界線のダイを同じダイカット ステーションに配置する必要があります。-さらに、コストと価格の要因の影響で、廃棄エッジは非常に狭く、通常はわずか 1 mm 幅になるように設計されることがよくあります。このダイカット プロセスでは、ラベル素材に非常に高い要求が課せられ、不注意な場合は端の破れが発生し、生産効率に影響を与える可能性があります。粘着ラベル加工会社は、可能な限り、ダイカット中に、-破れやすい点線をラベルの境界線から切り離すことを推奨します。-。これにより、エッジの破れの頻度が減るだけでなく、型抜き速度も大幅に向上します。-このような条件がない企業の場合は、点線の比率を変更したり、ラベルの境界線を越える点線の部分を削除したりすることで調整できます。03 端の破れにつながる原材料の欠陥粘着ラベル素材の欠陥も、端の破れの原因となる可能性があります。この問題は比較的簡単に検出できるため、ここでは詳しく説明しません。接着材料の一部のエッジ欠陥は小さく、気づきにくいことに注意してください。慎重な検査が必要です。このような問題が発生した場合は、ダイカットする前に欠陥のある素材を取り除いてください。04 接着剤の過剰な流れや接着剤の塗布量が多すぎて端が裂ける原因になります。粘着ラベル素材に塗布される接着剤の量は、ダイカットの性能に大きく影響します。-一般に、装置でダイカットした後、接着材料はすぐに廃棄物除去に移動するのではなく、廃棄ステーションに到達する前に一定の距離を輸送されます。接着剤のコーティングが厚すぎると、ダイカッティング ステーションから廃棄ステーションへの輸送中に接着剤が逆流して、すでにカットされたラベルの表面がくっつき、廃棄端を引っ張るときに破れてしまう可能性があります。一般に、水性アクリル接着剤のコーティング量は 1 平方メートルあたり 18 ~ 22 グラムである必要があり、一方、ホットメルト接着剤の場合は 1 平方メートルあたり 15 ~ 18 グラムである必要があります。-これらの範囲を超えると、廃棄エッジの破れの可能性が大幅に増加します。接着剤によっては、少量であっても流動性が高いため、カスが付着する場合があります。
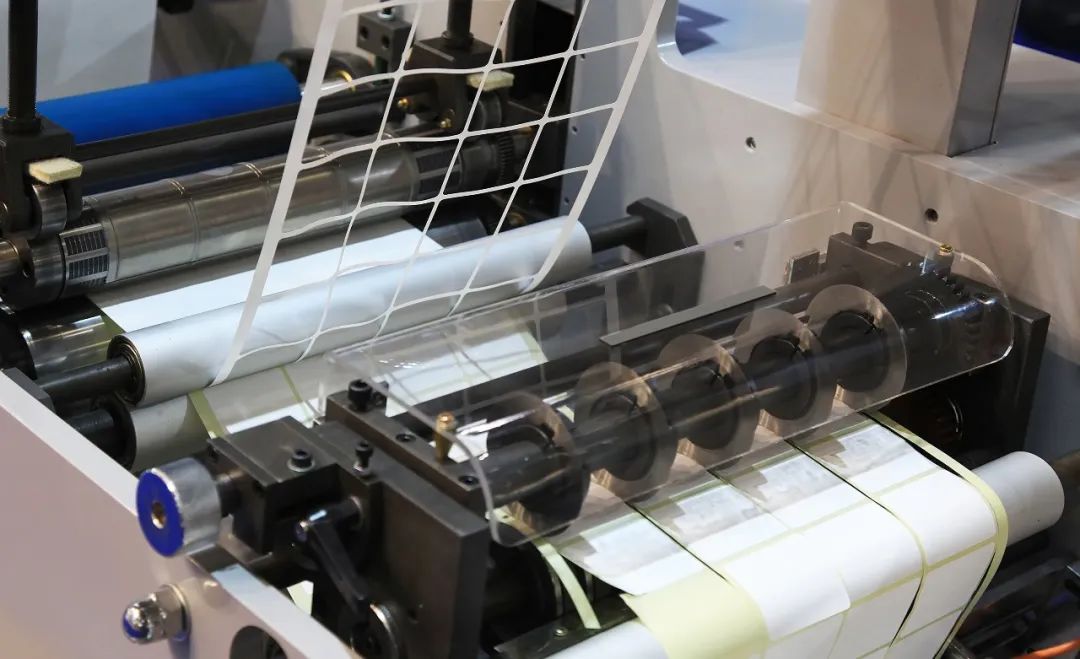
この種の問題が発生した場合は、まず、廃棄端とラベルの間に深刻な糸引き現象がないかどうかを観察します。糸引きがひどい場合は、接着剤のコーティングが厚すぎるか、流動性が高いことを示しています。この問題は、ダイカッターにシリコンオイル添加剤を塗布するか、電熱棒で加熱することで解決できます。シリコーン オイル添加剤は接着剤の逆流を効果的に遅らせ、感圧接着剤を加熱すると接着剤を急速に軟化させ、糸引きの程度を軽減します。-
05 廃棄エッジの破損につながるダイカッターの欠陥
欠陥のあるダイカッターも、廃棄エッジを簡単に破損させる可能性があります。たとえば、ブレードの端に小さな切り込みがあると、粘着面の素材が完全に切断されなくなる可能性があります。カットされていない部分は他の部分に比べてストレスがかかるため、破損しやすくなります。この現象は、断線が固定位置で発生するため、比較的容易に特定できます。このような場合、ダイカットに使用する前に、損傷したダイを修復する必要があります。