


-タバコの箱のホログラフィック レーザー エンボスの欠陥を修正するための実践ガイド
ホログラフィック レーザー カード用紙は、その独自の動的光学効果と優れた偽造防止性能のおかげで、図 1 に示すように、食品、医薬品、タバコ、アルコール、高級ギフトなどに広く使用されています。この技術は、レーザー ホログラフィック エンボス加工プロセスを使用して、マイクロ-構造のホログラフィック画像をフィルムまたは紙の表面に正確に転写します。金属光沢を生み出すアルミニウム コーティング プロセスと組み合わせたパッケージは、自然光の下でカラフルで立体的な視覚効果を示します。-
ホログラフィックレーザーエンボス加工プロセスには、フォトリソグラフィーや真空アルミニウムコーティングによるレーザーエンボス加工などの複数のステップが含まれるため、生産は材料特性、機器設定、環境要因の影響を受けやすく、画像のぼやけ、パターンの位置ずれ、デザインの伸びや歪みなどの品質問題が発生する可能性があります。この記事では、ホログラフィック レーザー カード用紙の品質管理の重要なポイントを体系的にレビューし、ホログラフィック レーザー エンボス加工プロセスにおける一般的な欠陥に対するパラメーターの最適化とオンライン検査ソリューションを提案します。これは、歩留まりの向上と生産コストの削減のための理論的なサポートと実践的なガイダンスを提供することを目的としています。
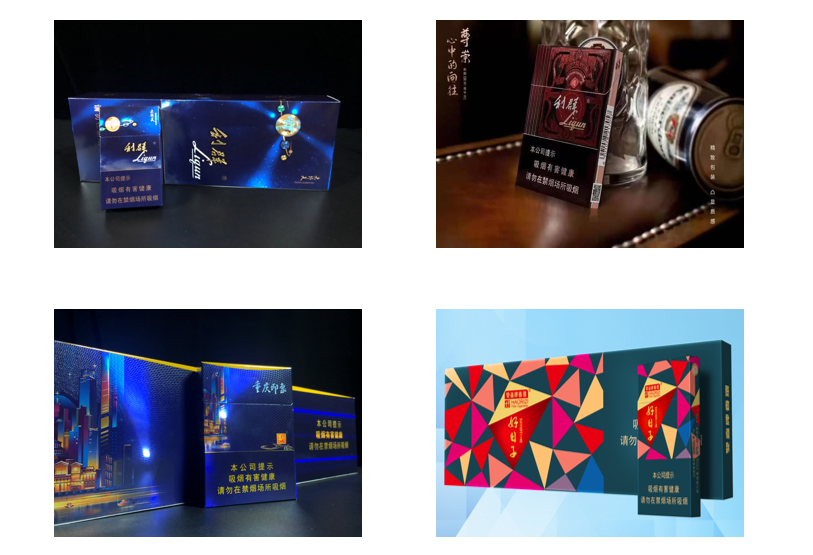
図1 タバコパックへのレーザー段ボールの適用効果
ホログラフィックレーザー段ボールエンボス加工の品質管理のポイント
レーザーボール紙の光学的特性と材料特性、さらには装置の設定や環境要因により、エンボス加工プロセス中に製品の品質を監視および制御することは困難であり、レーザー欠陥が発生する可能性が高くなります。レーザー製品の同じバッチ間または異なるバッチ間でも一貫した品質を確保し、レーザー フィルムの無駄を減らし、コストを削減するには、図 2 に示すように、複数の段階で品質管理措置を実装する必要があります。
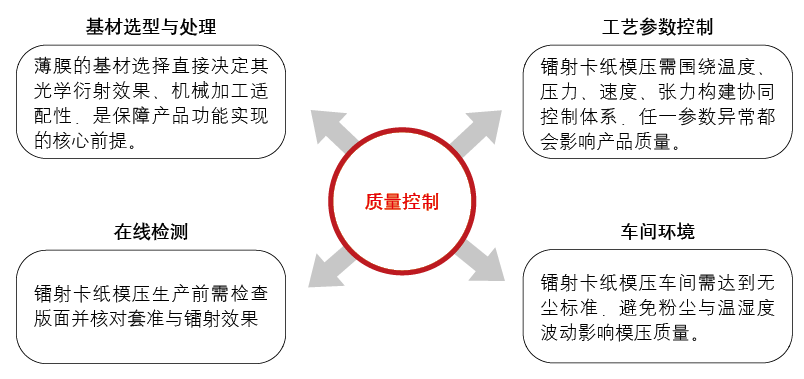
図2 ホログラフィックレーザーカード用紙成形工程における品質管理のポイント
01/ 基材の選択と処理
現在、市場に出回っているほとんどのレーザーボール紙は、ベースフィルムとして BOPET (二軸延伸ポリエステル) フィルムを使用しています。 BOPETはBOPP(二軸延伸ポリプロピレン)フィルムに比べて比較的密度が高く、耐薬品性、耐熱性、耐摩耗性、耐湿性、耐水性、二次加工適性に優れています。 BOPETフィルムは表面への吸着性が高いため、保管時にはゴミなどの付着に注意が必要です。また、周囲温度によるフィルムの変形を防ぐため、倉庫で保管する際は適度な温度と湿度を保つ必要があります。
フィルムコーティングの品質は成形後の品質と効果に直接影響するため、コーティング工程ではコーティングの厚さを2〜3μmに適切に制御する必要があります。一般的に使用されるセラミック アニロックス ローラーは、メッシュ数 150 メッシュ、60 度のハニカム穴、U 字型の側面を備えています。金属アニロックスローラーを使用する場合、メッシュ数は150~160メッシュ、乾燥塗布量は原料液固形分16%の場合、1.0~2.0g/㎡の範囲で制御してください。このうち金属アニロックスローラーは、初期調達コストが低く、加工サイクルが短く、メンテナンスが容易であるなどの利点を有しますが、耐摩耗性、印刷精度、耐食性、熱安定性が比較的弱く、耐摩耗性、耐食性、耐熱性に劣るなどの欠点があります。セラミック アニロックス ローラーは、耐摩耗性、インク転写精度、耐食性、長期安定性に優れており、高速のファイン印刷シナリオに適しています。-}ただし、初期調達コストが高く、処理サイクルが長いなどの欠点があります。
02/プロセスパラメータ制御
成形プロセスでは、温度、張力、圧力、速度などの生産要素が関係し、それぞれが完成したフィルムの品質に決定的な影響を与えます。したがって、生産時には表1に示す調整範囲で実際の生産条件に合わせて微調整する必要があります。
表 1 成形プロセスパラメータ表
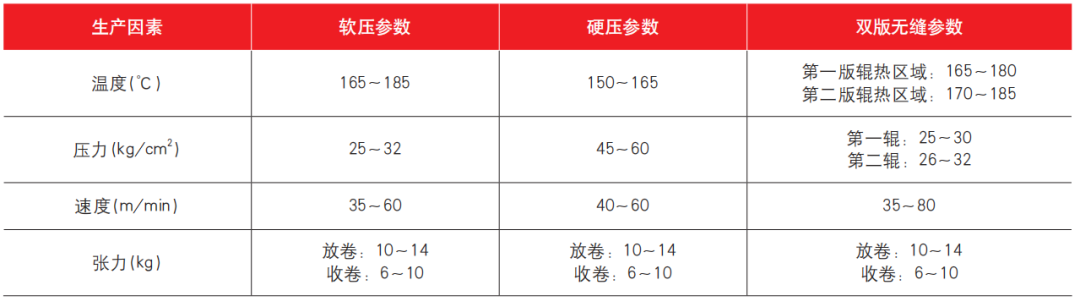
ホログラフィック成形プロセスの場合、温度、速度、圧力、張力は独立したパラメータではなく、正確に複製されたマイクロ ナノ構造を中心に形成される「協調制御システム」であり、フィルムの安定した動作を確保し、生産効率のバランスを保ちます。{0}パラメータを調整または変更すると、対応する他のパラメータの変更がトリガーされます。温度が高すぎると、コーティングの破損、プレートの焼け、焦げが発生し、レーザー グラフィックやテキスト効果がぼやけてしまう可能性があります。温度が低すぎて樹脂の軟化点に達していない場合、コーティングは軟化せず、マイクロ-ナノ構造の転写が不完全になり、レーザー効果が低下します。過度の圧力はフィルムの変形や版ローラーの損傷の原因となります。圧力が低すぎると、画像や文字が完全に印刷されない場合があります。速度が速すぎると、画像や文字がぼやけたり、版がくっついたり、フィルムが絡まったりする可能性があります。速度が遅すぎるとフィルムが熱により変形、変色し、耐摩耗性が低下します。過度の張力はフィルムの変形、物理的特性の低下、さらには鉄筋の破裂を引き起こします。張力が低すぎると、フィルムが滑ってしわになり、レーザー効果に直接影響します。したがって、これら 4 つの要因が総合的に「フィルム閉鎖制御」の有効性を決定します。
03/ オンラインテスト
成形生産の前に、機械管理者、IPQC、技術スタッフは自己検査、相互検査、巡回検査を実施する必要があります。{0}機械を始動する前に、プレートローラーの表面に異物がないことを確認してください。電源を入れた後、成形されたレーザー フィルムを取り外し、位置を決めてフィルム プレートに登録し、ホログラフィック レーザー効果をチェックして顧客の要件を満たしていることを確認する必要があります。ずれが生じた場合は、フィルムの破断を防ぐために、速度と張力をすぐに調整する必要があります。問題がないことを確認してから製作に入ります。
成形機の生産プロセスでは、10 ~ 15 分ごとにストロボスコープを使用してチェックするか、速度を落として製品の品質をチェックする必要があります。フルフォーマットの製品の場合は、外観品質の検査に重点を置き、圧力漏れや白い斑点などの問題がないか確認します。製品の位置決めの際は、フィルムの変形に特に注意してください。問題が見つかった場合は、速やかに調整を行ってください。ロールを交換するたびに、ほこりが落ちて成形不良が発生するのを防ぐために、プレートローラーを拭いてください。
04/ ワークショップ環境
高速運転中、フィルムは周囲環境からの粉塵や水分を吸収し、間接的に成形品の品質に影響を与えます。{0}生産環境がダストフリーおよびパウダーフリー-基準を満たしていることを確認するため、従業員はワークショップに入る前にまずエアシャワー室を通過し、身体に付着した塵埃を除去する必要があります。温度と湿度が大きく変動すると、フィルムが変形したり、内部特性が変化したりする可能性があります。したがって、成形工場は温度 20 ~ 25 度、湿度 55% ~ 65% の比較的安定した作業環境を維持する必要があります。
ホログラフィック レーザー カード紙成形プロセスにおける一般的な品質問題と解決策
ホログラフィック レーザー カード紙の成形プロセスは、材料特性、装置パラメーター、環境条件などの複数の要因の影響を受け、品質不良が発生します。実際の生産状況に基づいて、実用性と操作性のバランスを考慮しながら、4 種類の中核品質問題の原因、特徴、および目標解決策をまとめています。
01/ ホログラムの文字情報や画像情報が全体的にぼやけています
完成した画像とテキストには鮮明な質感がなく、3D 効果や立体感が欠けています。また、高倍率の顕微鏡では、マイクロ / ナノ構造が完全に満たされていない可能性があります。-これらの欠陥は主に次の 4 つの重要な要因によって引き起こされます。
(1) 温度が不十分です。コーティングは軟化温度に達しておらず、流動性が悪く、レーザー プレートの深い微細構造を埋めることができません。
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) 速度が速すぎる。フィルムとレーザー プレート間の接触時間は 0.08 秒未満で、充填が完了する前にマイクロ-ナノ構造が剥離します。
(4) カビの汚れ。レーザー プレートのマイクロ-ナノ構造はほこりや膜の沈殿物によってブロックされ、画像やテキストを転写できなくなります。
上記の原因に対処するには、正確な対策が必要です。
(1) プレート ローラーの温度を適切に上昇させて、ベース フィルム コーティングの流動性を高め、レーザー プレートの深い微細構造を確実に完全に充填します。
(2) プレート ローラー間の圧力を高めて、十分な駆動力でレーザー プレートのグラフィック情報をベース フィルムに完全にインプリントします。特に 0.5 μm を超える深さの 3D グラフィックスやテキストに適しています。
(3) 巻き戻し速度と巻き戻し速度を下げ、ベースフィルムとプレートローラー間の接触時間を延長し、マイクロ-およびナノ構造の完全な複製を確保します。
(4) ラミネート前に、レーザー版を十分に検査し、漏れがないか、画像や文字が鮮明であることを確認します。表面をすぐに拭いてほこりや堆積物を取り除き、構造的な詰まりを防ぎます。
02/ 一部不完全な画像や文章
完成品で、他の領域は正常であるにもかかわらず、水平および垂直の固定ストリップが表示されたり、エッジ領域のグラフィックが欠落したりする現象は、主に次の 4 つの重要な要因によって引き起こされます。
(1) 加圧ローラーの異常な状態。ローラーの中央に膨らみがあり、横方向のブランクや左右の平行度の偏差が 0.02 mm を超え、ラミネートの接触が不均一になります。-
(2) 温度制御が不適切で、加圧ローラーの軸方向の温度偏差が 3 度を超え、低温領域でのフィルムの軟化が不十分で、グラフィックスやテキストを完全に転写できません。
(3) 金型の摩耗: 長期間の積層により、レーザー プレートの局所的なマイクロ-ナノ構造が摩耗し、グラフィックやテキストの複製の精度に影響します。-
(4) 張力調整のアンバランス、幅広フィルムの端張力不足、局所的な誤圧不良の原因。
上記の原因に対処するには、次の手順に従う必要があります。 まず、レーザー パネルを検査して印刷の欠落や局部的な磨耗を確認し、汚れが見つかった場合はすぐに拭き取ってきれいにします。次に、加圧ローラーの平坦度を確認し、膨らみの欠陥がないかを確認し、同時に加圧ローラーの温度伝導と伝達システムの動作状態を確認して、温度の均一性と装置の安定性を確保します。上記検査で異常が見つからない場合は、加圧ローラー本体の磨耗、変形が考えられますので、加圧精度の回復と文字欠けの問題を解決するために、速やかに加圧ローラーを交換してください。
03/ グラフィックの伸縮と変形
完成したレーザー フィルムの画像やテキストと設計寸法との寸法の違い、および高倍率で観察されるマイクロテクスチャ周期の増加は、主に次の 3 つの要因によって引き起こされます。{0}}
(1) 過剰な張力の制御。縦方向の張力がフィルムの弾性限界を超えると、フィルムが伸びて変形し、グラフィック テキストの寸法が変化します。
(2) 温度設定が高すぎる。たとえば、PET フィルムの加工温度が 230 度を超えると、フィルムが過度に柔らかくなり、外力によって分子鎖が伸びて、異常なグラフィックやマイクロ テクスチャの寸法が発生します。-。
(3) 速度マッチングのアンバランス。巻き取り速度がフィルムの速度よりも速いため、フィルムに張力が生じ、縦方向に伸び、最終的に画像と文字の寸法に誤差が生じます。
上記の原因に対処するには、次の対象を絞った対策を講じることができます。
(1) フィルム加工中の縦方向の張力を軽減し、張力値をフィルムの弾性限界範囲内に保ち、過剰な伸張によるグラフィックの変形を防ぎます。
(2)加圧ローラ温度を適切に下げる。たとえば、過度のフィルムの軟化や分子鎖の伸張を防ぐために、PET フィルムの加工温度は 230 度未満に保つ必要があります。
(3) 巻き取り速度と巻き戻し速度を調整して、巻き取り速度がフィルムの移動速度に一致することを確認し、速度の違いによって生じる張力を排除し、フィルムの長手方向の伸びを回避し、グラフィックとテキストの寸法精度を保証します。
04/ 文字と画像のズレ
ホログラフィック グラフィック情報とテキスト情報、およびその他のフィルム マーキングの間の位置ずれ、不正確なネスティング、または多色ホログラフィックのレイヤー間の位置ずれは、主に次の 3 種類の問題から発生します。-
(1) フィルムのズレ。張力が不安定になると、フィルムにかかる力が不均一になったり、加圧ローラーの平行度がずれたりして、フィルムの横ズレやグラフィックのずれが発生することがあります。
(2) 金型の位置ずれ。レーザー版と加圧ローラーの接着が緩い場合、成形時にレーザー版の位置がずれやすくなり、画像や文字の位置が不正確になります。
(3) 速度変動。フィルムの速度は高速と低速の間で変動し、テキストと画像の抑制の垂直同期が乱れ、位置ずれが発生します。
上記の理由に対処するには、まずフィルムとサンプルを比較して偏差を正確に測定し、次に目的の対策を講じる必要があります。
(1) 横ズレが発生している場合は、フィルムの速度安定性を調整して速度変動の影響を排除するとともに、ローラー温度を最適化してフィルムのズレを改善します。
(2) 長手方向のずれがある場合は、張力の安定性を確保し、張力の変動による長手方向のずれを避けるためにフィルム張力の調整に重点を置きます。
(3) 金型の位置にずれがある場合は、レーザー プレートと加圧ローラーの間のフィット感を再修正し、ローラーの平行度を修正し、発生源での不正確な位置決めの問題を解決して、ホログラフィック グラフィック ネスティング プロセスの精度を確保します。-
概要と展望
将来的には、ホログラフィック レーザー カード紙の成形プロセスは、材料、プロセス、環境保護において画期的な進歩を遂げる可能性があります。材料面では、より再生可能で生分解性の基材を開発して使用し、薄くて高強度のフィルムを開発し、成形プロセスとの適合性を向上させます。{0}プロセス中の成型ローラーと高速広幅装置を最適化して、大規模な生産効率を向上させます。-環境保護のため、水性-コーティング、UV-LED 硬化コーティング、および VOC 排出量の少ないその他の材料が使用されています。光学、材料、印刷芸術を統合したこの技術は、視覚的な革新と産業の進歩をもたらすだけでなく、人間の認識と世界の表現の次元を独自の方法で豊かにする道に沿って進化してきました。
ホログラフィック レーザー カード紙成形プロセスの可能性を探るにあたって、この記事はこの広大な分野の表面に触れているだけであり、現在の研究にはまだ限界があることを認識しなければなりません。材料科学のブレークスルー、環境に優しいプロセスの深化、インテリジェントデジタルシステムとのシームレスな統合など、すべてはより深く、より学際的な探求を必要とします。